Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


リチウムイオン電池製造におけるバッテリー溶接機:装置、プロセス、および用途
ニール・チャオ著
バッテリー製造において、わずか数ミリメートルの溶接継手が、セルが10年間安定した電力を供給できるか、数ヶ月以内に内部抵抗のドリフトが発生するかを左右することがあります。これは生産ライン上で最も小さな物理的特徴の一つであり、長期的な品質リスクの最大の原因の一つでもあります。バッテリーの溶接は、セル内の複数の箇所、すなわちタブとコレクタの接続部、端子継手、ケースのシーリングポイントに及びます。それぞれの箇所で、異なる材料の組み合わせ、幾何学的制約、そして故障による影響が生じます。利用可能な溶接技術、そのパラメータ感度、および品質検証方法を理解することは、バッテリーの信頼性にとって極めて重要です。TOBニューエナジー超音波溶接システムやレーザー溶接システムを統合生産ソリューションの一部として提供する企業は、研究開発ラボからギガワット時規模の工場まで、顧客とのあらゆる段階でこうした疑問に直面します。
側面1:バッテリーセルにおける溶接箇所
リチウムイオン電池内部には、それぞれ異なる要件と故障モードを持つ、4つの異なる溶接箇所が存在する。
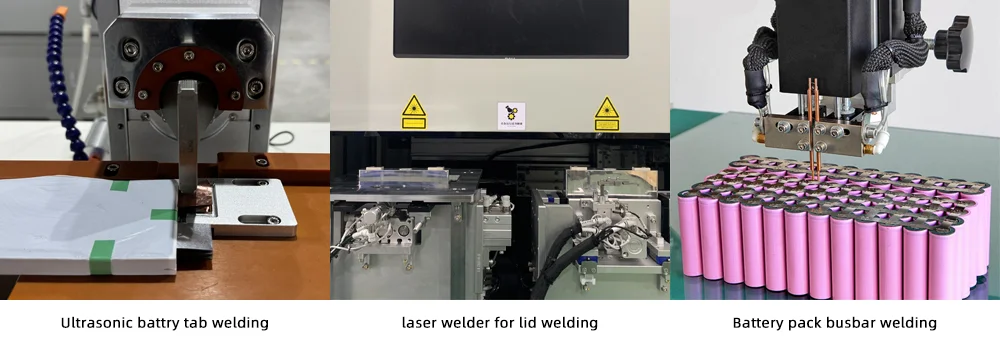
電池セルに溶接痕が現れる
タブと集電体の溶接では、正極側のタブ(アルミニウム製)をアルミニウム製の集電体に、負極側のタブ(ニッケル製またはニッケルメッキ銅製)を銅製の集電体に接合します。この接合部は極めて低い接触抵抗を持つ必要があり、抵抗が大きすぎると充電・放電時に局所的な発熱の原因となります。また、その後の取り扱いにも耐えうる十分な機械的強度を備えている必要があります。さらに、溶接部近傍の活物質コーティングを損傷することなく溶接を行う必要があります。
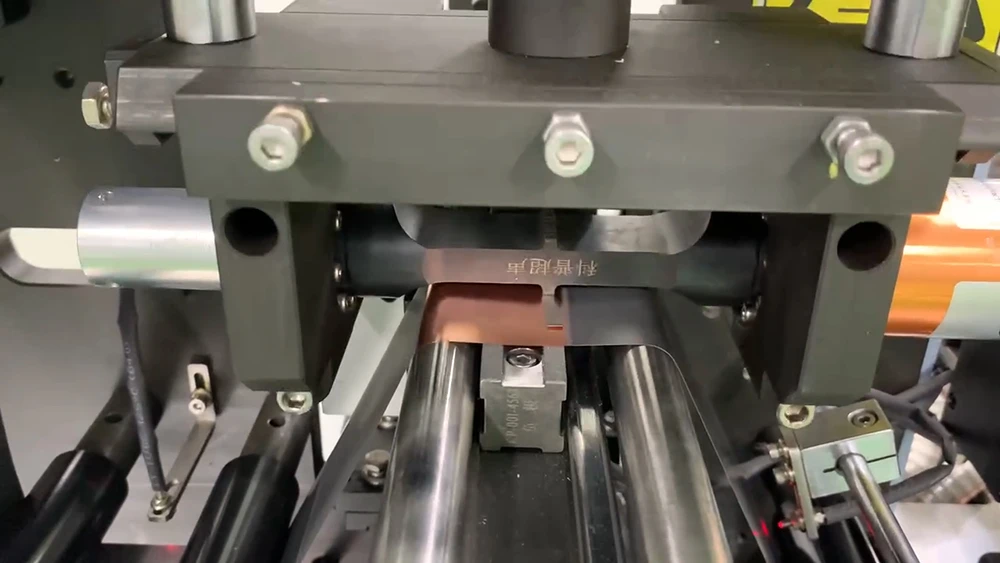
自動車用バッテリー端子溶接(端子と集電体間)
タブ・端子溶接は、電極タブをセルの外部端子(セル内部と外部との電気的インターフェース)に接続します。通常、銅またはアルミニウムの10~40層からなる複数の箔層を、1回の溶接で接合する必要があります。層間冷間溶接(内側の箔が完全に接合されていない状態)では、初期の電気試験には合格するものの、接合されていない層が剥離するにつれて、充放電サイクル中に抵抗が上昇するセルが生成されます。
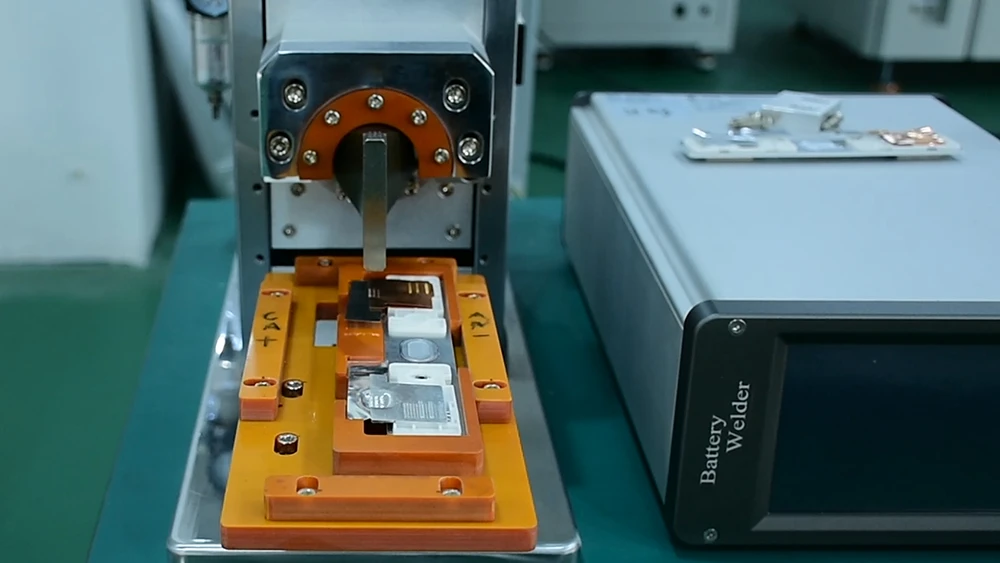
バッテリー端子溶接(端子と本体の溶接)
ケースのシーリング溶接は、角型セルではキャッププレートをアルミ缶に、円筒型セルではキャップをスチール缶に接合します。シールの完全性は、セルの寿命に直接影響します。目視検査では見えない溶接部の微細な漏れ(マイクロリーク)によって、数ヶ月の運転中に水分がセル内部に侵入します。水分はLiPF₆と反応してHFを生成し、これが正極を劣化させ、遷移金属を溶解させ、SEIを不安定化させます。セルは工場での品質管理を通過しますが、6~12ヶ月後に現場で故障します。
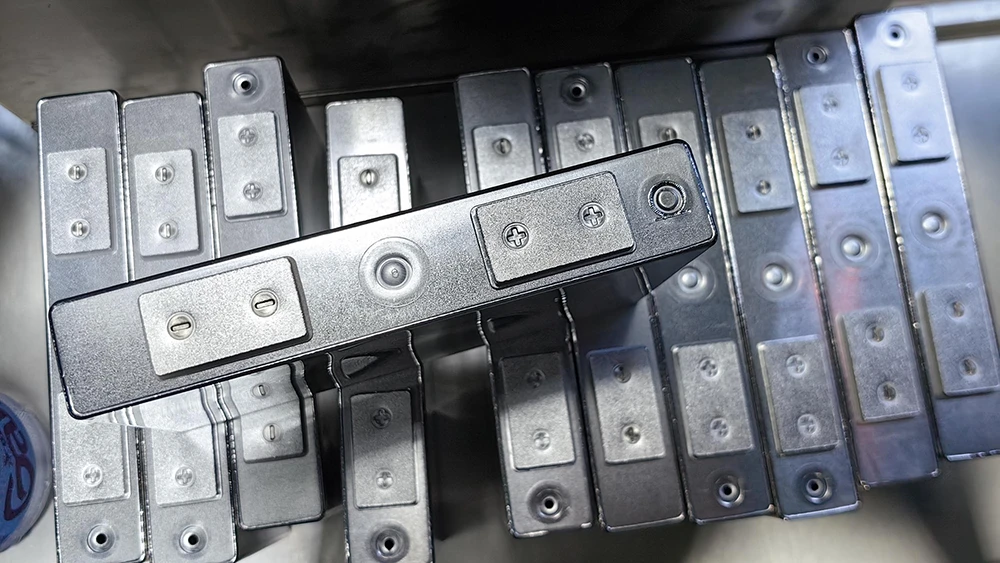
角柱細胞cケースシーリング(レーザー溶接)
モジュールおよびパックレベルでのバスバー溶接は、アルミニウムまたは銅製のバスバーを介して複数のセルを直列および並列に接続します。パック規模では、1日の溶接回数は数万回に達します。信頼性の低い接合部が1つでも存在すると、生産のボトルネックとなります。検出されないコールドジョイントが1つでも存在すると、現場での故障につながります。
側面2:3つの溶接技術
バッテリー製造においては、主に3つの溶接技術が主流となっている。それぞれの技術は、精度・速度・コストという3つの要素の三角形において、異なる位置を占めている。
超音波溶接は、金属を固体状態で接合する技術です。TOB NEW ENERGYが供給超音波溶接装置 バッテリータブ用途では、多層箔接合が標準的な要件となります。ワークピースに押し当てられたソノトロードが20~40キロヘルツで振動します。界面での摩擦によって熱と塑性変形が発生し、ワークピースを溶融させることなく冶金的な接合が形成されます。溶加材もシールドガスも不要です。溶融プールが発生して隣接する部品に飛散することもありません。
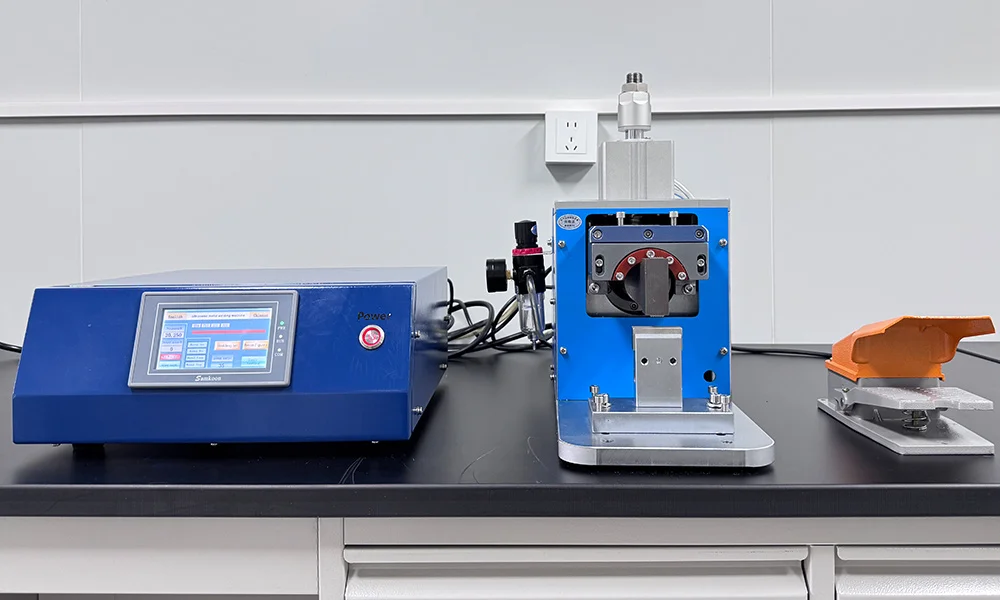
超音波バッテリータブ溶接機
電池製造における超音波溶接の主な利点は、アルミニウムと銅、アルミニウムとニッケルといった異種金属を接合できること、そして複数の箔層を同時に接合できることです。ソノトロードの振動が積層体全体に伝わり、各層間に接合部が形成されます。そのため、1回の工程で10層から40層の箔層を接合する必要があるタブと集電体の接合部において、超音波溶接は最も有力な選択肢となっています。
主な制約は表面状態に対する感度です。TOBの溶接アプリケーションチームは、溶接前の表面処理手順とリアルタイムのソノトロード変位モニタリングによってこの変数を管理しています。アルミニウムや銅の表面にある酸化層は、結合を形成することなく超音波エネルギーを吸収します。油、塵、残留電解液などの汚染物質は、予測不可能な形で結合強度を低下させます。午前中に完璧に溶接できた表面でも、周囲の湿度が酸化成長速度を変化させるため、午後には溶接不良を起こす可能性があります。
レーザー溶接は、集束されたビーム(通常はファイバーレーザーまたはダイオードレーザー、波長約1064ナノメートル)を用いて溶融池を生成し、それが凝固して溶接部を形成します。非接触式で、エネルギー密度が高く、溶接部外への熱入力を最小限に抑えながら深い溶け込みを実現します。ビームは光ファイバーを通して、機械式溶接ヘッドでは届かない狭い空間にも伝送できます。
レーザー溶接は、ケースの密封用途において主流となっている。TOB NEW ENERGYのレーザー溶接システム 角柱型および円筒型セルケースのシール用の高速連続シーム溶接という、まさにこの機能を実現します。高速溶接速度(1分あたり数メートルの連続シーム)は、生産規模のセル製造のスループット要件に合致しています。狭い熱影響部により、溶接部から数ミリメートル離れた電極アセンブリへの熱損傷が最小限に抑えられます。しかし、アルミニウムのレーザー溶接には特有の課題があります。アルミニウムは1064ナノメートルで反射率が高いため、初期のレーザー結合が非効率的です。溶融プールが形成されると、吸収が向上します。反射から吸収への移行は、溶接開始時の出力ランプによって管理する必要があります。
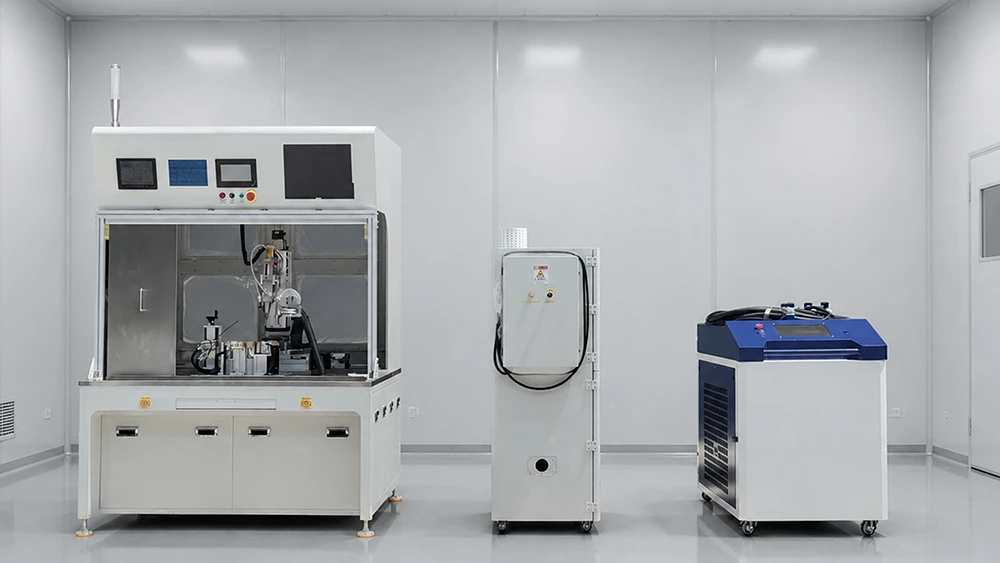
プリズム型セルレーザー溶接機
抵抗溶接では、ワークピースに電流を流します。接触界面でのジュール熱によって溶融したナゲットが生成され、圧力下で凝固します。装置コストが低く、技術が成熟しており、操作も簡単です。抵抗溶接は、ニッケルタブをスチール缶に溶接するコスト重視の民生用電子機器セルでは今でも使用されています。自動車やハイエンドのエネルギー貯蔵セルでは、熱入力が高く、電極摩耗による溶接品質のばらつきが大きく、異種金属の溶接能力が限られているため、超音波溶接やレーザー溶接にほぼ取って代わられています。
側面3:溶接品質を決定するパラメータ
超音波溶接では、3つのパラメータが相互に作用し、その相互作用は線形ではありません。TOBの超音波溶接システムはこれらのパラメータを個別に制御するため、プロセスエンジニアは単一の動作点に落ち着くことなく、プロセスウィンドウ全体をマッピングできます。低圧で短時間の高振幅溶接は、高圧で長時間の低振幅溶接と同じエネルギー入力を与えることができますが、結果として得られる溶接品質、特に層間結合強度と箔の薄化は全く異なります。このような相互作用があるため、超音波溶接プロセスの開発には、単一因子の調整ではなく、統計的な実験計画法が必要となります。1つのパラメータを変更し、他のパラメータを再最適化し、これを繰り返します。
ケースシーリング用のレーザー溶接では、プロセスウィンドウが狭く、それを見つけるには仕様書以上のものが必要です。TOB NEW ENERGYのレーザー溶接システムは、レーザー光源メーカーの一般的な推奨事項ではなく、同社独自の溶接ラボで開発されたプロセスパラメータマップとともに提供されます。レーザー出力と溶接速度は、単位長さあたりの熱入力を決定します。速すぎると、溶け込みが不完全になり、継ぎ目が不連続になり、漏れ経路が生じます。遅すぎると、熱入力が過剰になり、缶が歪み、溶接部から数ミリメートル離れた内部部品が熱損傷を受けます。速すぎる場合と遅すぎる場合の差は、公称パラメータの10~15パーセントになることがあります。ワークピース表面に対する焦点位置は、溶接断面を浅く広いものから深く狭いものへと変化させます。0.5ミリメートルの缶壁で焦点が0.2ミリメートルずれると、完全な溶け込みと、目視検査には合格するものの構造的完全性のない表面溶接との違いが生じる可能性があります。
パラメータのずれによる影響は、決して些細なものではありません。冷間タブ・コレクター超音波溶接では、内部抵抗が仕様値より20%高いセルが生成されます。このセルは容量等級検査を通過し、バッテリーパックに組み込まれますが、充電サイクルごとに不釣り合いな発熱を引き起こし始めます。断続的な浸透を伴うケースシーリングレーザー溶接では、漏れ率が試験閾値を下回るため、工場でのヘリウム漏れ試験には合格しますが、水分が侵入する経路が開いてしまい、数ヶ月にわたる現場での使用でセルが劣化します。溶接品質は最終検査で検証されるのではなく、接合が行われた瞬間に決定されます。
側面4:品質検証
破壊試験は、工程の適格性評価と定期的な検証を提供する。剥離試験の測定溶接層を分離するために必要な力 ― 超音波タブ溶接の業界標準の機械的試験。引張試験では、接合部を破壊まで引っ張り、破壊モードを記録します。母材の破壊は許容範囲内ですが、溶接部の破壊は許容範囲外です。断面金属組織検査では、外部検査では確認できない内部構造(浸透深さ、気孔率、亀裂、界面結合)が明らかになります。
非破壊検査は、生産ラインにおけるスクリーニング検査を提供します。自動マシンビジョンによる目視検査により、ライン速度で表面欠陥(アンダーカット、スパッタ、不完全な継ぎ目など)を検出します。ヘリウムリークテスト ケースシールの完全性を検証します。リーク率は1 × 10⁻⁸ Pa·m³/s未満が自動車業界の標準要件です。抵抗測定により、タブ溶接部の電気的品質を確認します。
最高レベルの品質保証は、工程内モニタリング、つまり溶接異常が発生した時点で検出することです。超音波溶接システムは、各溶接サイクル中にソノトロードの変位シグネチャを監視します。通常の変位曲線からの逸脱(エネルギー入力に対してソノトロードが速すぎたり遅すぎたりする)は、表面状態の変化または箔積層のばらつきを示し、規格外の接合部が生じる原因となります。レーザー溶接システムは、後方反射光または溶融池の光放出を監視します。信号のスパイクはスパッタを示し、ドロップは継ぎ目に隙間があることを示します。システムは、セルが次のステーションに移動する前に接合部にフラグを立てます。
側面5:機器の選定とサプライヤーの評価
バッテリー溶接機の選定は、まず3つの質問から始める。
「この装置は、私の材料の組み合わせと厚さでテストされていますか?」12ミクロンの銅箔を20層完璧に接合できる超音波溶接機でも、9ミクロンの箔を30層接合すると接合が不均一になる可能性があります。0.5ミリメートルのアルミ缶の壁を毎分3メートルでシールできるレーザー溶接機でも、0.3ミリメートルの壁では全く異なるパラメータが必要になるかもしれません。TOB NEW ENERGYは、機器仕様を決定する前に、顧客固有の材料試験から得られた溶接サンプルとプロセスデータを提供します。これは、溶接機器メーカーとカタログ販売業者を区別する、販売前のエンジニアリングの一例です。機器仕様書だけを提供する業者は、このようなエンジニアリングを行っていません。
「プロセスウィンドウとは何ですか?また、入荷材料にばらつきが生じた場合はどうなりますか?」生産材料は、認定サンプルと全く同じではありません。銅箔の厚さは許容範囲内でばらつきがあります。アルミ缶の寸法は、生産ロットごとにわずかに変動します。溶接装置は、規格外の接合部を生じさせることなく、こうしたばらつきに対応する必要があります。プロセスウィンドウ(溶接品質が仕様範囲内に収まる材料条件の範囲)を定量化できるサプライヤーは、エンジニアリングデータを提供します。それができないサプライヤーは、顧客に生産現場でプロセスウィンドウを見つけ出すよう求めていることになります。
「長期的なメンテナンス要件は何ですか?」超音波ソノトロードは摩耗します。レーザー光学系はクリーニングと再校正が必要です。抵抗溶接電極は変形します。サプライヤーのスペアパーツの入手可能性、ソノトロード再生サービス、および予防保守スケジュールが、機器の耐用年数全体にわたるOEEを決定します。メーカーが1週間以内に交換用ソノトロードを供給できないバッテリー溶接機は、生産リスクとなります。TOB NEW ENERGYのアフターサービスインフラには、このようなダウンタイムシナリオを未然に防ぐために、ソノトロード再生とスペアパーツの在庫が含まれています。
TOB NEW ENERGYの溶接装置ポートフォリオは、2つのシーリング関連特許によって支えられています。1つは、キャップと缶のシーリングの信頼性を向上させるバッテリー製造用シーリング装置(CN202122096808)、もう1つは、迅速なフォーマット変更を可能にする交換可能なシーリング治具を備えたシーリングマシン(CN202122023872)です。後者は、溶接ステーションが1つのセルフォーマットをサポートするか、製品ファミリー全体をサポートするかを決定する、生産の柔軟性に関するエンジニアリングです。
側面6:溶接品質は接合部まで検査されていない
最も厳密なヘリウムリークテストは、既に存在するリークを検出するものであり、不安定なレーザー溶接によって生じたリーク経路を塞ぐことはできません。最も高度なソノトロード変位モニタリングは、溶接後に不良溶接を検出するため、セルを修理するのではなく隔離することが可能です。
溶接継手の品質は、溶接プロセスの安定性、すなわちエネルギー供給の一貫性、材料界面の制御、装置精度の維持によって決まります。これらは検査変数ではなく、プロセス変数です。TOB NEW ENERGYのようなサプライヤーは、自社開発のプロセスと公開されている特許に裏付けられた溶接技術を有しています。これはプロセスの物理的な具現化であり、その違いを理解しているサプライヤーは、単なるハードウェア以上の価値を提供します。
バッテリー溶接機の概要:リチウムイオン電池製造における溶接は、タブとコレクター、タブと端子、ケースシーリング、バスバー接続という4つの重要な箇所に及び、それぞれ異なる材料の組み合わせと故障の影響があります。主流となっている技術は3つあります。多層異種金属接合用の超音波溶接、高速ケースシーリング用のレーザー溶接、そしてコスト重視の民生用セル向けの抵抗溶接です。プロセスパラメータ制御によって溶接品質は発生源で決定されます。具体的には、超音波の振幅・圧力・時間の相互作用、レーザーの出力・速度・焦点のトレードオフ、そして薄肉バッテリーケース溶接特有の狭いプロセスウィンドウなどが挙げられます。品質検証は、プロセス認定のための破壊検査、生産スクリーニングのための非破壊検査、そしてリアルタイムでの欠陥防止のための工程内モニタリングに及びます。最も効果的な溶接品質システムは、これら3つすべてを統合したものです。なぜなら、溶接品質は検査時に発見されるものではなく、接合が行われた瞬間に決定されるからです。
ニール・チャオ — 厦門TOB新エネルギー技術有限公司 技術部長
 購読する