Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


ターンキー全固体電池ラボ構築ガイド
液体リチウムイオン電池から次世代固体電池への世界的な移行は、電気化学エネルギー貯蔵における最も重要な製造技術の進化と言える。学術研究機関では高容量のハーフセル実証が定期的に報告されているものの、1グラムの固体電解質粉末を合成することと、機能的な多層構造の固体パウチ型電池を組み立てることの間には、依然として大きな技術的な隔たりが存在する。
研究機関、大学の研究室、自動車用バッテリー開発部門にとって、商業化への主な障壁は理論的な電気化学にあることはほとんどない。それは、プロセスの継続性、水分管理、界面圧力制御である。パイロット開発プログラムを成功させるには、前駆体粉砕からセルパッケージングに至るまで、すべての機器が校正された環境条件下で稼働する、統合されたターンキー方式の施設が必要となる。
グローバルなターンキー機器および材料のパイオニアとして、TOBニューエナジー当社は、世界中のトップクラスの電池研究所に導入されている、エンドツーエンドの固体電池研究開発ラインを設計してきました。このガイドでは、産業グレードの固体電池開発研究所を設立するためのエンジニアリングロードマップを提供します。
1. 環境基盤:不活性グローブボックスラインと超乾燥室の比較
従来のリチウムイオン電池製造では、乾燥室の露点が標準である-40℃であるのに対し、固体電解質を用いた製造では、選択する電解質システムに応じて、はるかに厳しい環境制約が課される。
- 硫化物系システム(LPS、LPSCl、アルギロダイト):硫化物固体電解質は微量の空気中の水分と不可逆的に反応して、有害な硫化水素(H₂)を生成する。2S)ガスはイオン伝導性を低下させる。処理には、連続的なHを備えた統合型アルゴンまたは窒素グローブボックスクラスターが必要である。2OとO20.1 ppm未満の精製、または露点が-50℃~-65℃に保たれた超乾燥室。
- 酸化物系システム(LLZO、LATP):周囲の酸素中では化学的に安定しているが、セラミックスLATP粉末LLZOは不活性な炭酸リチウム(Li2CO3大気暴露により表面に膜が形成される。これらの非導電性層は界面抵抗を増加させるため、焼結前に乾燥雰囲気での取り扱いが必要となる。
- ポリマーおよび複合材料システム(PEO/インサイチュ重合):中程度の湿気感受性があり、重合中の副反応を防ぐために、露点が制御されたクリーンルーム環境が必要となる。
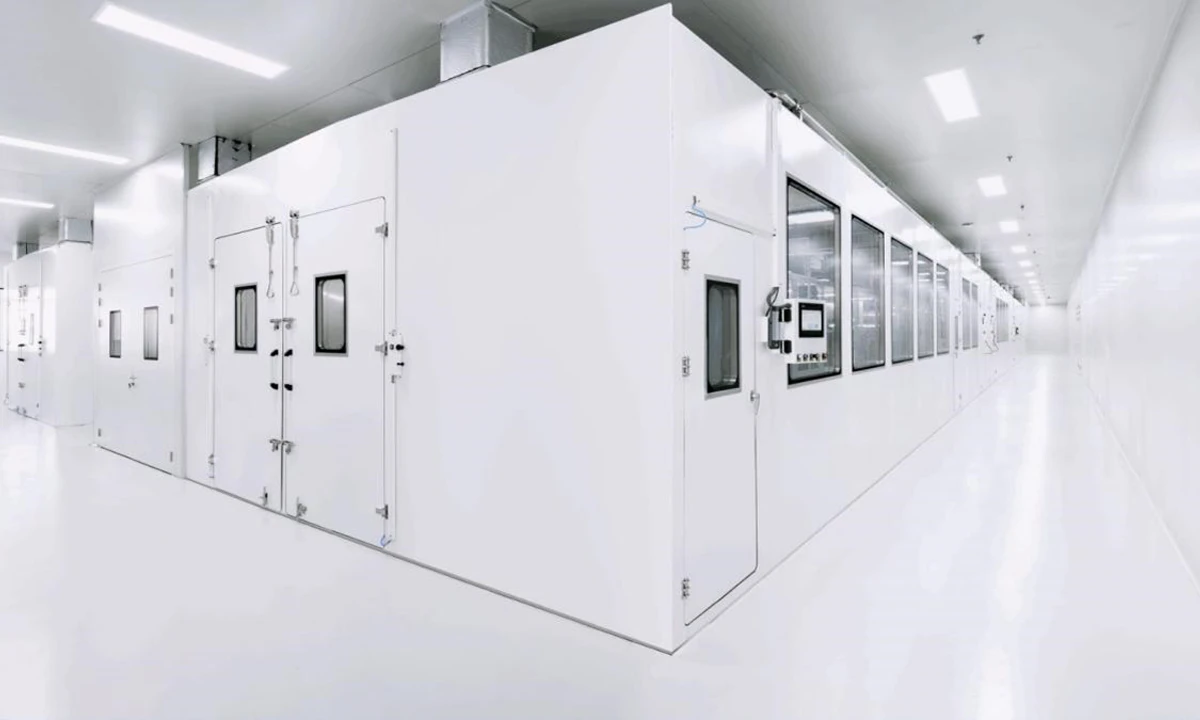
完全なターンキー設置のために、TOBはモジュール式の工業用乾燥室多段式乾燥剤ローターシステムと、粉末の取り扱い、コーティング、組み立ての間を大気に曝すことなくシームレスに移動できるマルチステーション式輸送グローブボックスラインを組み合わせています。
2. ターンキー方式の固体物理学実験装置チェーン
産業研究開発ラインは、相互接続された4つのプロセスゾーンに分類されます。
| プロセス段階 | 主要機器 | 重要なエンジニアリングパラメータ | TOBソリューション |
| フェーズ1:粉末およびスラリー合成 | 遊星ボールミルおよび高せん断真空ミキサー | 粒子径D50≦1.5μm、非極性溶媒(キシレン、ヘプタン)との適合性 | グローブボックス対応の遊星ボールミルおよび密閉型真空ミキサー |
| フェーズ2:電解質膜の製造 | スロットダイコーター&トランスファーラミネーター | 膜厚15~40μm、厚さ許容誤差±1μm、ピンホールなし | 固体電解質転写ラミネート機 |
| フェーズ3:細胞の積み重ねと統合 | 精密Zスタッカー&温間等方圧プレス(開発中) | 全方向静水圧制御(100~300MPa)、温度制御(60~90℃) | 高圧温間等方圧プレス(WIP)およびパウチ真空プレシーラー |
| フェーズ4:現場試験および特性評価 | 定圧式バッテリー試験治具 | プログラム可能なスタック圧力(0.1~10 MPa)、リアルタイムEIS測定 | カスタムソリッドステート圧力治具およびマルチチャンネルサイクラー |
3.重要なブレークスルー:固体間界面インピーダンスの除去
従来の液体電池では、電解液が多孔質電極マトリックスに自然に浸透し、ナノスケールでの密接な接触が確立される。一方、全固体電池では、物理的な接触は固体同士のみとなる。微細な表面の凹凸により点対点の接触が生じ、局所的な電流集中、高い界面抵抗、そしてリチウムデンドライトの早期侵入を引き起こす。
この問題を解決するために、現代の固体型パイロットラインでは、次の2つの重要なステップが採用されています。
A. 電解質の移送と積層:脆弱な固体電解質スラリーを活性カソード層に直接スロットダイコーティングし、その後専用の装置を使用して連続的に転写する。固体電解質転写ラミネート機これにより、空隙が最小限に抑えられ、自立型膜の取り扱いに伴うリスクが排除されます。
B. 温間等方圧プレス(WIP):一軸プレスでは端部に応力集中や密度分布の不均一が生じるのに対し、温間静水圧プレスでは高温下で均一な油圧(最大300MPa)を加えます。これにより複合材層が塑性変形し、微細な空隙が除去され、有効領域全体にわたって理論上の充填密度が達成されます。
4. プロトタイプパウチセルアセンブリプロトコル
コイン型電池から多層パウチ型電池への移行には、管理された手順が必要です。
- 電極スリット加工および型抜き加工:セパレーター膜の穿孔を防ぐため、バリの許容誤差を5μm以下に厳密に抑えたレーザー切断または精密型抜き加工を行う。
- 多層積層:複合カソード、固体電解質膜、および超薄型リチウム金属箔またはアノードフリー銅集電体の高精度アライメント(±0.2 mm)。
- 真空密封:頑丈なアルミラミネートフィルムで包装した後、熱真空プレシールを行う。
- 組立後の統合:初期電気化学サイクルに先立ち、構造統合のためWIPシステム内部に配置する。
よくある質問(FAQ)
Q:固体電池製造用の乾燥室に必要な露点温度はどれくらいですか?
A: 硫化物系固体電池(LPSClやアルギロダイトなど)の場合、危険な水素の発生を防ぐため、乾燥室は-50℃~-65℃の超低露点を維持する必要があります。2Sガス発生と電解質劣化。酸化物系システムの場合、-40℃の標準的なドライルームで十分ですが、不活性グローブボックスライン(2オフィス/オフィス2粉末の取り扱いには、 を強くお勧めします。
Q:固体電池の製造において、平面一軸プレスよりも温間等方圧プレス(WIP)が好まれるのはなぜですか?
A:温間等方圧プレス(WIP)は、均一で全方向からの油圧(通常100~300MPa)と適度な熱(60~90℃)を組み合わせて加圧します。端部応力集中やセラミックシートのひび割れを引き起こす一軸平板プレスとは異なり、WIPは有効領域全体にわたって微細な界面空隙を均一に除去し、固体間の界面抵抗を大幅に低減します。
Q:従来のリチウムイオン電池用コーティング装置は、全固体電池にも使用できますか?
A:従来のNMPベースのコーティングラインは、硫化物が極性溶媒と反応するため、硫化物電解液に直接使用することはできません。硫化物スラリーには、非極性溶媒(キシレン、ヘプタンなど)、特殊な防爆型溶媒回収装置を備えた密閉乾燥室、およびTOB社の固体電解質転写ラミネーションシステムのような気密性の高い移送機構が必要です。
TOB NEW ENERGYによるターンキーエンジニアリングサポート
TOB NEW ENERGYは、固体電池研究所およびパイロットライン向けの完全なEPCターンキーソリューションを提供しており、H社との協力によるクリーンルームの建築レイアウト設計も含まれます。2S安全排気統合、高純度固体電解質材料(LATPLLZO、硫化物LPSCl粉末)、完全な装置ツールセット、および現場での試運転。
固体物理学実験室の構成が必要ですか?当社のシニアエンジニアリングチームへのお問い合わせはtob.amy@tobmachine.com技術的なご相談は、+86-18120715609までお電話ください。
 購読する