Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


タブレス円筒形バッテリー製造ガイド
タブレス(タブレス型)円筒形バッテリーは、大型フォーマット向けの革新技術から、18650、21700、その他の円筒形セルフォーマットに対応するより広範な製造プラットフォームへと移行しつつあります。1つまたは複数の個別のタブを連続した集電エッジに置き換えることで、この構造は電子の経路を短縮し、電流をより均一に分散させ、局所的な発熱を抑えます。これらの利点により、コードレス工具、ロボット、ドローン、電動モビリティ、データセンターのバックアップシステムなど、高出力アプリケーションがサポートされます。ただし、この電気的コンセプトは、巻回、集電体成形、レーザー溶接、電解液の含浸、品質管理が1つの安定したプロセスチェーンとして実行できる場合にのみ価値を発揮します。
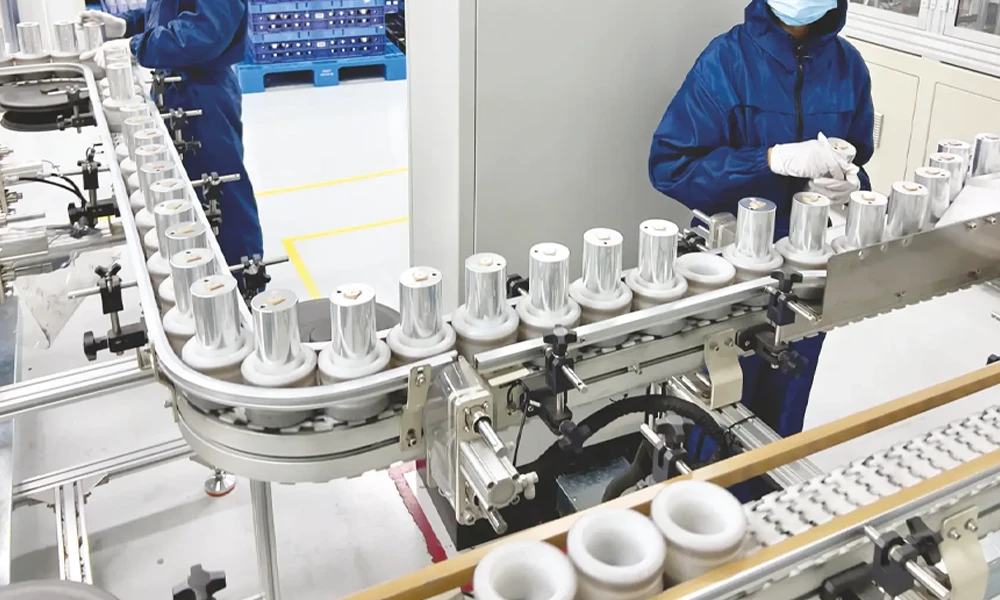
タブレス円筒形バッテリーとは何か?
従来の円筒形セルでは、コーティングされた電極箔を端子構造に接続するために、1つまたは少数の溶接タブを使用しています。充放電中、電流は、限られた接続ポイントに到達する前に、集電体を横方向に移動する必要があります。電極が長く、電流が大きいほど、それに伴うオーム損失と局所的な温度勾配が重要になります。
タブレス設計は電流経路を変えます。独立したタブに頼る代わりに、集電体のコーティングされていないエッジが、ジェリーロールの全周にわたってセグメント化されるか、成形されます。巻回後、このエッジは電気伝導性の端面に成形され、集電板または端子に接合されます。したがって、「タブレス」とは、集電インターフェースが存在しないという意味ではありません。それは、分散された、ほぼ連続的なインターフェースが少数の個別タブに置き換わることを意味します。
製品を比較する際、この区別が重要になります。一部のメーカーは、フルタブ、オールタブ、マルチタブ、タブレスという用語をそれぞれ異なる意味で使用しています。セル径単体でも構造を定義するものではありません。エンジニアは、単にマーケティング上のラベルに頼るのではなく、実際の電極エッジ形状、集電体接触面積、溶接パターン、電解液の経路、製造公差を評価する必要があります。
なぜこの構造が抵抗と発熱を軽減できるのか
タブレス円筒形バッテリーの電気的アドバンテージは、そのジオメトリ(形状構造)に由来します。シングルタブセルでは、タブから離れた場所で発生した電子は、薄い銅箔またはアルミニウム箔を通って比較的長い横方向の距離を移動します。抵抗は経路長に比例して増加し、導電性断面積に反比例して減少します。分散された集電エッジはその横方向のルートを短縮し、セル端子への多くの並列経路を作り出します。
これにより、いずれか1つの接続ポイントに集中する電流密度を下げることができます。電流がより均一に分散されると、従来のタブ付近で発生する深刻な局所的ホットスポットのリスクが軽減されます。また、より広い端面接続により、キャップや缶に向かう、より直接的な軸方向の熱移動経路が作られます。これらの効果により、出力性能と熱的均一性が向上しますが、その大きさは、セル化学、箔の寸法、溶接抵抗、充電状態、冷却条件、試験方法によって異なります。
そのため、内部抵抗のパーセンテージ削減や充電率80%までの時間といった公的な謳い文句を、普遍的なタブレスセルの仕様として扱うべきではありません。異なるセルメーカーが報告する数値は、通常、異なる容量、温度、カットオフ電圧、および熱的制約の下で測定されたものです。技術的に妥当な評価では、同じ直流抵抗、パルスパワー、急速充電、サイクル寿命、およびサーモグラフィプロトコルを使用して、同等品同士のセルを比較します。
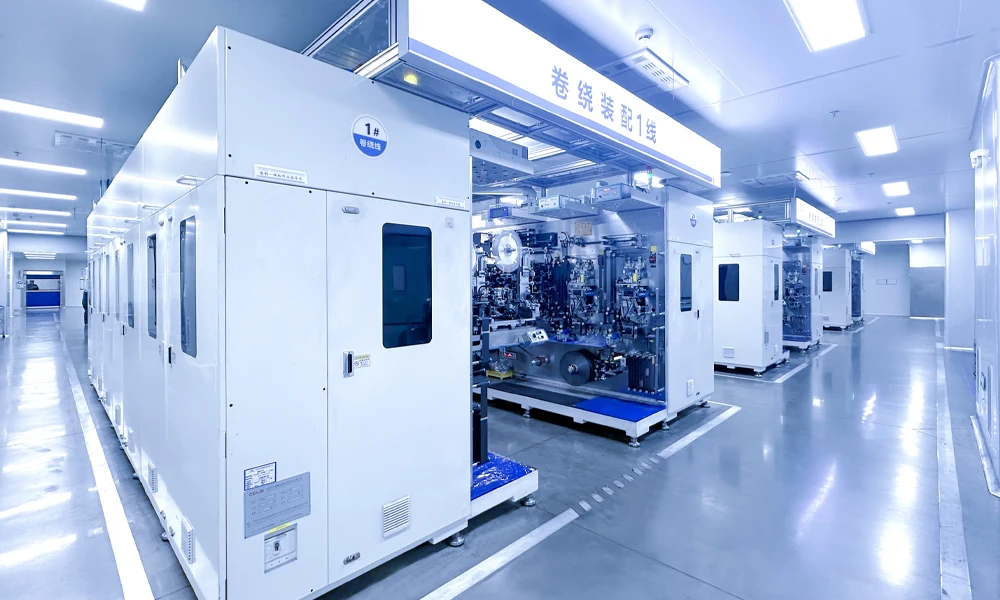
小型のタブレス円筒形セルが注目を集めている理由
大型の円筒形フォーマットによってタブレス構造が広く認知されるようになりましたが、そのエンジニアリング上の利点は、より小型のセルにも関係しています。高出力の18650および21700製品は、最大エネルギーそのものよりも、コンパクトなサイズ、繰り返される電流パルス、および熱安定性が重視される用途で稼働します。コードレス工具には、過度な温度上昇を伴わない持続的な電力が求められます。ロボットやドローンには、変化する負荷に対する迅速な応答が必要です。データセンターのバックアップ電源ユニットには、予測可能な高率放電と信頼性の高い熱管理が必要です。
小型フォーマットにはもう1つの考慮事項があります。既存のサプライチェーンとパック設計がすでに成熟しているということです。メーカーが、寸法の一貫性、セル選別、自動パック組立を犠牲にすることなく、分散型集電設計を導入できれば、慣れ親しんだ円筒形セルのインフラストラクチャを維持しながら、出力性能を向上させることができます。
商業的な機会によって検証作業が不要になるわけではありません。電解液の含浸が不完全であったり、周囲の溶接品質にばらつきがあったり、高率充電によってリチウムの析出が加速したりする場合、抵抗の低いセルでも性能が低下する可能性があります。したがって、機器の選択は、対象とする電気化学システムとアプリケーションのデューティサイクルに基づいて行われなければなりません。適切な問いは、セルが「タブレス」であるかどうかではなく、その電気的、熱的、および製造上の許容範囲が生産ロット全体で安定しているかどうかです。
中核となる製造上の課題
電極設計と精密巻回
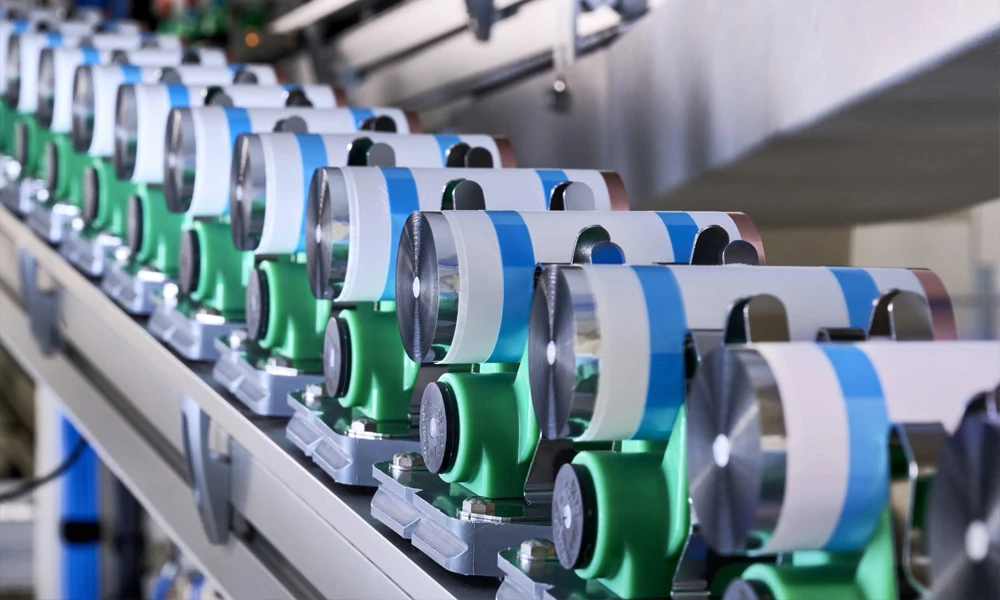
タブレス製造は、ジェリーロールが形成される前から始まります。電極エッジには、後で成形および溶接できる、制御された非コーティング領域またはセグメント化されたパターンが必要です。バリ、位置ずれ、箔の変形、および一貫性のないオーバーハングは、短絡を引き起こしたり、有効な接触面積を減少させたりする可能性があります。露出した集電エッジが巻回プロセス全体を通じて位置を維持する必要があるため、張力制御も同様に重要です。
生産用ワインダーは、電極の供給、セパレータの位置合わせ、エッジの位置決め、および張力のフィードバックを調整する必要があります。プロセスパラメータは、選択されたセルフォーマット、箔の厚さ、コーティング幅、およびタブ形状にリンクさせ必要があります。TOB NEW ENERGYの21700 tabless cylindrical battery production lineは、電極処理、巻回、組立、電解液注液、化成、およびグレーディングを特定のセル設計の周囲に統合しており、ステーション間のインターフェースを独立した機械としてではなく、完全なラインとして設計することを可能にします。
集電体エッジの成形と平坦化
巻回後、露出した箔のエッジを安定した端面に成形する必要があります。この操作は、多くの場合、平坦化または集電体エッジ成形と呼ばれます。これは単なる圧縮ステップではありません。過剰な力は、箔の破片をジェリーロール内に折り込んだり、パーティクルを発生させたり、電解液の浸透に必要なチャネルを塞いだりする可能性があります。不十分または不均一な力は、集電板との一貫した接触を妨げる高さのばらつきを残す可能性があります。
したがって、このプロセスでは、制御された変位、力フィードバック、同心円状の位置決め、およびレシピ管理が必要です。目標は、ハンドリングのための十分な機械的完全性と、下流での含浸のための十分な開放構造を備えた、再現性のある形状です。「large cylindrical tabless battery jelly-roll flattening machine」は、溶接前の露出した集電体の精密成形用に設計されています。プロセス開発において、エンジニアは、外観のみでステーションを認定するのではなく、成形力および変位を、端面の高さ、パーティクルの発生、電気抵抗、および電解液の吸収と相関させる必要があります。
集電板のレーザー溶接
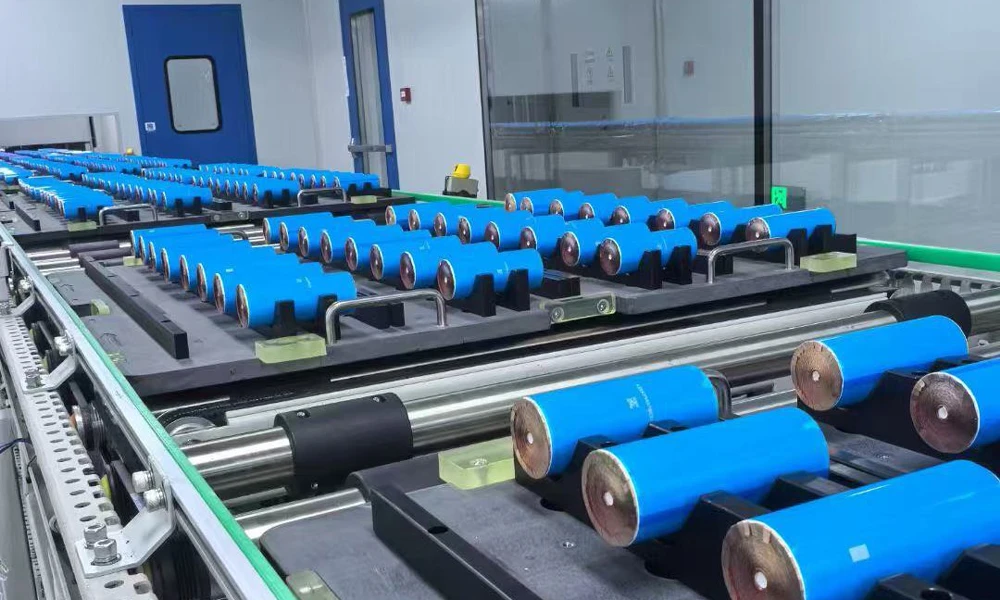
次に、成形された端面を正極および負極の集電体構造に接合する必要があります。レーザー溶接は、高速で局所的なエネルギーを供給でき、リング、スパイラル、セグメント、その他のパターン用にプログラムできるため、一般的に使用されています。しかし、より大きな潜在的接触面積が、自動的に低い抵抗の接合部を作り出すわけではありません。隙間、コンタミネーション(汚染物質)、酸化層、または不均一な箔密度は、不完全な融合、スパッタ、突き抜け、または不安定な抵抗を引き起こす可能性があります。
溶接開発では、レーザー出力、パルスまたは連続波モード、焦点位置、移動速度、シールド、パスのオーバーラップ、および許容される溶け込みを定義する必要があります。ビジョンベースの位置決めと溶接モニタリングにより再現性が向上しますが、適格性評価の際には、破壊的断面観察と電気的測定が引き続き必要となります。TOBのタブレス円筒形電池電流集電体用レーザー溶接機は、タブレス円筒形セルにおける正極および負極の集電体の高精度接合のために設計されています。
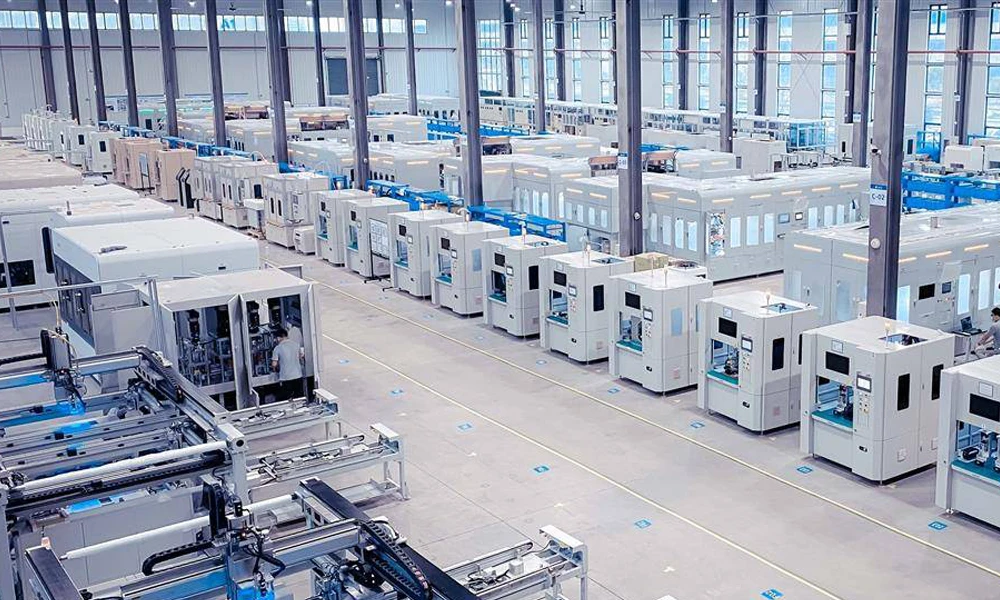
電解液注液は依然として重要な制約事項である
タブレス端面の魅力の一つはその大きな電気的接触面積ですが、同じ形状であるがゆえに電解液の浸透が複雑になることがあります。集電体の端部が過度に密集して平坦化されている場合や、集電板が端面を覆いすぎている場合、液体がジェリーロールの内層に達するまでに時間がかかることがあります。溶接自体が優れていても、濡れ性が悪いとインピーダンスが増大し、使用可能容量が低下し、不均一な劣化を引き起こす可能性があります。
したがって、電解液の注液は、端部成形や集電体設計と並行して開発される必要があります。エンジニアリングチームは、真空度、滴下戦略、注液温度、浸漬時間、および多段階注液シーケンスを評価する必要があります。注液前後のセル質量追跡は基本的な確認手段を提供しますが、均一な濡れ性を証明することはできません。インピーダンスの推移、X線またはCT分析、分解検査、および電気化学的化成データにより、乾燥ゾーンや浸透の遅れを明らかにすることができます。
これは重要なシステム上の教訓です。端面における電気抵抗の最小化の最適化は、迅速で均一な電解液浸透の必要性と矛盾する可能性があります。最適なプロセスウィンドウは、その両方のバランスを取ります。ライン試作では、各ステーションを独立して最適化するのではなく、成形密度、集電板開口率、および注液レシピを連動した要因として変動させる必要があります。
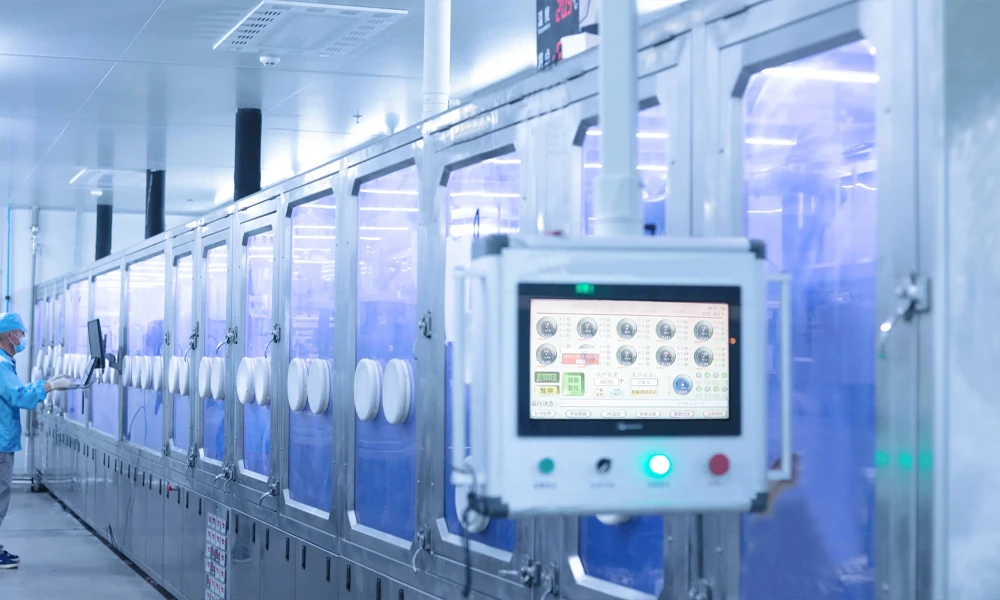
安定した量産のための品質管理
タブレス円筒形セルには、形状を電気的性能に結びつける品質検査が必要です。溶接前に、ビジョンシステムで電極のはみ出し、ジェリーロールの中心合わせ、および成形された端面プロファイルを検査できます。高さマップや変位測定は、局所的な溶接ギャップを引き起こす可能性のある不均一な領域の特定に役立ちます。薄い金属片が内部短絡のリスクになる可能性があるため、パーティクル制御をモニタリングする必要があります。
溶接中、有用なプロセス信号には、反射光、プラズマ発光、温度応答、およびレーザー出力の安定性が含まれます。これらの信号は異常事態にフラグを立てることができますが、実際の溶接断面や抵抗結果と照らし合わせてトレーニングする必要があります。モニタリングの波形だけでは、接合品質の証明にはなりません。溶接後、メーカーは引張試験やピール試験、断面顕微鏡検査、X線検査、および低抵抗測定を組み合わせて、防御可能な合否判定ウィンドウを構築できます。
ライン終端検査には、開回路電圧、ACインピーダンス、DC内部抵抗、漏れ、容量グレーディング、および高率パルス挙動を含める必要があります。タブレス構造の目的の一つは電流と温度の均一性を向上させることであるため、代表的な放電中のサーモグラフィは特に価値があります。統計的プロセス制御は、異常を巻回、平坦化、および溶接のレシピにさかのぼって追跡し、生産ラインが化成後のみ不良品を選別するのではなく、根本原因を修正できるようにする必要があります。
タブレス円筒形セル生産ラインの評価方法
ラインは、機械のチェックリストとしてではなく、統合された製造システムとして評価されるべきです。まず、セル仕様(フォーマット、化学組成、容量、電極寸法、集電体端部パターン、端子設計、および目標電流)を定義します。次に、電極の位置合わせ、巻回セルの直径、端面の高さの変動、溶接抵抗、電解液の吸収、および最終的なDC抵抗を含む、すべてのインターフェースにおける品質重要特性値を定義します。
第二に、リンクされたステーション全体で実験計画法の試行を実行します。巻回テンションは端面の高さに影響を与え、端部成形圧力は溶接と濡れ性の両方に影響を与え、レーザーエネルギーはセパレータの安全性と端子抵抗に影響を与える可能性があります。プロセスウィンドウは、単一のデモバッチの間だけでなく、現実的な材料と環境の変動の下でも能力を維持できなければなりません。
第三に、トレーサビリティを求めます。各セルは、材料ロット、レシピバージョン、ステーション測定値、およびテスト結果に関連付けられている必要があります。これは、ラボサンプルからパイロット生産、そして商業的スループットへとスケールアップする際に不可欠です。最後に、段取り替えとメンテナンスを評価します。1つの円筒形フォーマット用に構築されたラインは、別のフォーマットのために異なるツーリング、ビジョンパラメータ、溶接パス、および注液レシピを必要とする場合があります。モジュール式治具と検証済みレシピにより、管理されていない変更のリスクが軽減されます。
TOB NEW ENERGYのエンジニアリングの視点
タブレス円筒形電池は、出力、熱的挙動、および急速充電の可能性において意味のある利点をもたらすことができますが、このアーキテクチャは製造のハードルを上げます。決定的な能力は、単一の特許取得済みの形状や孤立した機械ではありません。アライメントを維持し、制御された導電性端面を形成し、低抵抗の溶接を作成し、電解液の経路を維持し、トレーサブルなデータで各結果を検証する能力です。
TOB NEW ENERGYは、プロセス開発やパイロット検証から統合された円筒形セル生産に至るまで、お客様をサポートします。装置構成は、目標とするセルのサイズ、化学組成、集電体設計、出力、および品質計画に合わせて調整されます。18650、21700、4680、またはその他のタブレスフォーマットを含むプロジェクトの場合、セル設計と装置のレシピの早期共同開発により、試運転を短縮し、量産用ツーリングが確定する前に製造性のリスクを明らかにすることができます。
工具、ロボット工学、航空、モビリティ、バックアップ電源の分野で高出力市場が拡大するにつれて、タブレス技術はますます重要な選択肢になると予想されます。しかし、その成功は、「タブレス」というラベル単体ではなく、安定した歩留まりと再現性のあるセル性能によって測られます。
よくある質問
タブレス電池にはタブが全くありませんか?
いいえ。この用語は一般に、少数の個別の溶接タブに代わる分散型の電流収集エッジを表します。エッジは、ジェリーロールから電流を取り出すために、集電板、キャップ、または端子構造に依然として接合されています。
タブレス設計によって自動的に急速充電が保証されますか?
いいえ。低抵抗と熱的均一性の向上は、より高い充電電力をサポートできますが、安全な急速充電は、正極と負極の化学組成、負極対正極の容量比、電解液の輸送、温度制御、および充電プロトコルにも依存します。リチウム析出のリスクはセルレベルで検証されなければなりません。
タブレス円筒形セル生産において最も難しいプロセスは何ですか?
単一の普遍的なボトルネックはありません。高精度巻回、集電体端部の平坦化、レーザー溶接、および電解液の濡れ性は密接に結びついています。多くのプロジェクトにおいて、歩留まりは、どちらか一方のステーション単独ではなく、端面形状と溶接の一貫性との間の相互作用によって決まります。
どのセルフォーマットでタブレスアーキテクチャを使用できますか?
この原理は、18650、21700、4680、およびカスタムの大型円筒形セルを含む複数の円筒形フォーマットに適用できます。設備とツーリングは、特定の電極幅、ジェリーロール直径、エッジ設計、端子構造、および生産目標に合わせて構成する必要があります。
パイロットライン検証中に収集すべきデータは何ですか?
推奨されるデータには、巻回テンションとアライメント、ジェリーロール寸法、端面高さ分布、成形力と変位、溶接モニタリング信号、溶接抵抗、電解液吸収量、化成曲線、DC内部抵抗、容量、レート特性、および代表的な負荷下でのサーモグラフィが含まれます。
出典注記: この記事は、2026年10月21日にWeChatで公開された提供された電池業界の概要に一部基づいて独自に執筆された技術解釈です。その情報源におけるメーカーの性能数値は異なるテスト条件を使用しているため、この記事では直接的な製品ランキングを避け、それらの数値は直接比較可能な証拠ではなく文脈的なものとして扱います。
TOB NEW ENERGYへの連絡先
担当者:Amy Wang
メール:tob.amy@tobmachine.com
携帯電話:+86-18120715609
公式ウェブサイト:https://www.tobmachine.com/
住所:中国福建省廈門市同安区同安火炬工業区フェーズII、集成路1633号
 購読する