Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


リチウムイオン電池用導電材料:CNTとグラフェンの比較ガイド
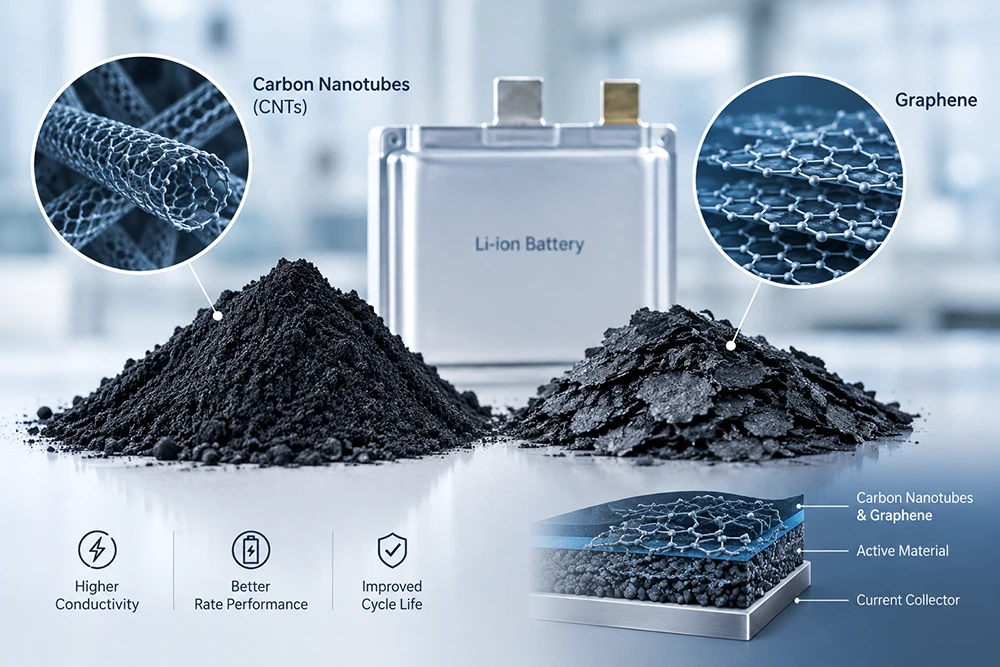
導電性材料 リチウムイオン電池における: カーボンナノチューブ、グラフェン、およびそれ以降
活物質は、セルがどれだけのエネルギーを蓄えられるかを決定します。導電助剤は、そのエネルギーを取り出せるかどうかを決定します。
この違いは、ほとんどの電極配合において過小評価されています。NMC 96%、カーボンブラック 2%の正極は、理論上は効率的に見えます。つまり、活物質を最大化し、デッドウェイトを最小化しているからです。しかし実際には、その配合は、適切に設計された導電ネットワークを持つNMC 94%の配合よりも、使用可能な容量が15%低くなる可能性があります。
導電助剤は、電極の電子高速道路システムです。その仕様が不十分であったり、過度に分散されていたり、分布が不適切であったりすると、活物質は電気化学的に孤立してしまいます。リチウムイオンは移動できても、電子は移動できなくなるのです。
本ガイドでは、主要な4つの導電性材料クラス(カーボンブラック、カーボンナノチューブ、グラフェン、導電性グラファイト)を、充填要件、パーコレーション挙動、分散の難易度、設備コストという測定可能な調達基準に基づいて比較します。
導電助剤比較マトリックス
| 材料 | 標準的な充填量 (wt%) | 比表面積 (m²/g) | アスペクト比 | 電気伝導率 (S/cm) | 相対コスト指数 |
| カーボンブラック (Super P) | 2–5 | 60–70 | ~1 (球状) | 10–100 | 1.0x |
| アセチレンブラック | 2–4 | 60–80 | ~1 | 50–200 | 1.2x |
| ケッチェンブラック (EC-300J) | 1–3 | 800–1,400 | ~1 | 100–500 | 4–6x |
| MWCNT | 0.5–2 | 200–400 | 100–1,000 | 10³–10⁴ | 8–15倍 |
| SWCNT | 0.1–0.5 | 500–1,200 | 1,000–10,000 | 10⁴–10⁵ | 40–80倍 |
| グラフェンナノプレートレット | 1–3 | 500–1,500 | 100–1,000 (2D) | 10³–10⁴ | 10–20倍 |
| 導電性グラファイト | 3–8 | 10–30 | ~1 | 10²–10³ | 0.8倍 |
コスト指数は判断基準ではありません。判断基準は、達成された電極導電率あたりのコストであり、その数値は分散品質にほぼ完全に依存します。
カーボンブラック:業界の基準とその限界
カーボンブラックは、リチウムイオン電池生産の90%以上において、デフォルトの導電助剤であり続けています。安価で、十分に理解されており、本質的にあらゆる正極化学と互換性があります。
そのメカニズムは点接触です。カーボンブラック粒子は、活物質粒子を橋渡しする鎖やクラスターを形成します。2~3 wt%の充填量で、連続的な電子経路を確立するのに十分な接触が存在します。これがパーコレーション閾値です。
限界:点接触ネットワークは脆弱です。カレンダー加工中、カーボンブラックの鎖は圧縮され、破壊されます。3.2 g/cm³までカレンダー加工すると、Super Pネットワークは元の導電率の30~40%を失う可能性があります。セルはサイクルしますが、レート特性と高電流性能は低下します。
カーボンブラックが機能しなくなる場合:
- 粒子表面の電子伝導性が低い高ニッケルNMC(Ni > 80%)
- シリコン主体の負極。体積膨張がサイクルごとにカーボンネットワークを破壊する
- 厚い電極(面容量 > 4 mAh/cm²)。電子経路長が点接触ネットワークの到達範囲を超える
- 全固体電池の正極。電解質がイオン架橋を提供せず、電子ネットワークが自立していなければならない
カーボンナノチューブ:わずかな充填量でのパーコレーション
CNTはパーコレーションの方程式を変えます。アスペクト比500の単一の多層ナノチューブは、数百個のカーボンブラック粒子と同じ電子接続性を提供し、その質量はごくわずかです。
添加量の変化は大幅です:
| 導電システム | 同等の導電率に必要な充填量 | エネルギー密度への影響(3wt%カーボンブラックと比較) |
| カーボンブラックのみ | 3.0 wt% | 基準 |
| カーボンブラック + 0.5 wt% MWCNT | 合計 2.0 wt% | +0.5% 活物質 |
| MWCNTのみ | 1.0 wt% | +1.5% 活物質 |
| MWCNT + 0.1 wt% SWCNT | 合計 0.5 wt% | +2.2% 活物質 |
セルレベルでは、2%の活物質の追加は、エネルギー密度が約2%向上することに相当します。これは、1 Wh/kg単位で競い合うEVやエネルギー貯蔵プログラムにとって、有意義な向上です。
CNTの採用を阻む分散の問題
CNTは、ファンデルワールス力によって互いに引き寄せられた絡み合った束として供給されます。そのアスペクト比の利点を活かすには、それらの束を個々のチューブに分離しなければなりません。
分散に失敗すると、3つの結果が生じます。
- 凝集物が欠陥として作用する。分散されていないCNTの束は、ネットワークではなく導電性粒子として振る舞います。導電性の向上はわずかであり、コストは全額発生します。
- 局所的な過剰濃度。凝集物は、導電性のない領域に隣接して高い導電性を持つ領域を作り出します。充電中に電流密度が不均一になり、その結果、局所的なリチウム析出が発生します。
- コーティングの機械的故障。大きなCNTの束がスロットダイフィルターを詰まらせ、電極表面にダイライン(筋)を生じさせます。
文書化された故障事例:ある製造ラインにおいて、混合プロセスをアップグレードすることなく、2 wt%のカーボンブラックを0.8 wt%のMWCNTに置き換えた。コーティングには、ウェブ全体にわたって15 mm間隔で目に見えるダイラインが発生した。電極抵抗はカーボンブラックのベースラインより40%高く測定された。根本原因は、直径50 μmを超えるCNT凝集物がスロットダイの隙間を通過し、流動場を乱したことであった。
エンジニアリングの知見:CNTの分散は時間ではなく、せん断エネルギーの問題である。低せん断で混合時間を延長しても、バンドルは分離されず、循環するだけである。個々のチューブを分離するには、高せん断ローター・ステーター分散、3本ロールミル、または検証済みの分散品質指標を備えたあらかじめ分散されたCNTペーストのいずれかが必要である。TOB New Energyは以下を提供している。CNT導電性スラリー用高せん断分散・混合装置(粒子径D50
グラフェン:誰も予算を計上していない再積層の問題
グラフェンナノプレートレットは、理論上はCNTを超える高い表面積と面内導電性を提供する。その2次元形状は、カーボンブラックやCNTのような点や線での接触ではなく、活物質粒子との広範な接触を実現する。
製造の現実はデータシートとは異なる。
グラフェンナノプレートレットは、乾燥中にグラファイトのような構造に再積層する強い傾向がある。溶媒が蒸発するにつれ、毛細管力が隣接するプレートレットを引き寄せる。その結果、高性能なグラフェンとして投入された導電助剤が、完成した電極内では低性能なグラファイトになってしまう。
緩和戦略とそのトレードオフ:
| 戦略 | 有効性 | コストへの影響 |
| 表面官能基化(カルボキシル基、ヒドロキシ基) | 中程度。再積層を低減するが、面内導電率を低下させる | 材料費+30~60% |
| ハイブリッドシステム:グラフェン + CNT | 高い。CNTがスペーサーとして機能血小板間のスペーサー | 導電助剤の総コスト+10~20% |
| 急速乾燥プロファイル | 中程度。再積層の許容範囲を制限する | 乾燥炉の設計を制約する |
| その場(in-situ)分離用電解液添加剤 | 開発中 | 生産規模での実績なし |
ほとんどの電極配合において、グラフェンは単独の導電助剤としてではなく、CNTとのハイブリッド構造において最良の結果をもたらす。
導電性グラファイト:アノードにおける過小評価されている選択肢
導電性グラファイトはカソード配合ではほとんど議論されないが、アノード設計において特有かつ価値のある役割を果たす。
比表面積10~30 m²/gの天然または合成グラファイトを、特に以下の用途のアノード配合に3~8 wt%添加する:
- シリコン混合アノード。グラファイトがシリコン粒子間の電子接触を改善し、体積膨張の一部を吸収する
- 急速充電アノード。導電パスが過度な分極なしに高電流密度を維持する必要がある場合
- 一部の構成におけるLFPアノード
導電性グラファイトは安価であり、CNTやグラフェンよりもはるかに容易に分散する。その限界は質量負荷にある。3~8 wt%の添加はエネルギー密度を低下させるデッドウェイトとなる。このため、重量エネルギー密度よりもレート特性やサイクル寿命が優先される用途に限定される。
トラブルシューティングガイド:導電ネットワークの欠陥
| 症状 | 考えられる根本原因 | 診断方法 | 是正措置 |
| 高い電極抵抗(カレンダー加工後 >50 Ω·cm) | 導電助剤の添加量不足またはネットワークの断絶 | 電極の四探針法測定 | 添加量を0.5 wt%増やすか、高ストラクチャーのカーボンブラックに変更する |
| 1Cを超えるレートでの容量低下 | 高電流下での点接触ネットワークの故障 | レート特性試験、dQ/dV解析 | カーボンブラックの50%を0.5~1 wt%のMWCNTに置き換える |
| コーティングのダイライン | 未分散のCNTまたはグラフェンの凝集物 | ろ過試験、スラリーのグラインドメーター測定 | 高せん断分散へアップグレードし、D99 |
| ウェブ全体で不均一な電極抵抗 | 不十分な分散均一性 | 幅方向5点での抵抗マッピング | 混合エネルギーを増加させ、粒度分布で検証する |
| 乾燥後の電極割れ | 導電助剤の過剰な比表面積 | 目視検査、接着剥離試験 | Ketjenblackまたはグラフェンの添加量を減らし、バインダーを0.3 wt%増やす |
| 低い初回充放電効率 | 導電助剤によるリチウムの消費 | フォーメーション時のdQ/dV、サイクル後のセルのICP分析 | 高比表面積カーボンの含有量を低減 |
設備への影響:分散がボトルネックとなる
導電材の選定が配合コストを決定する。分散設備がそのコストを活かせるか、無駄にするかを決定する。
導電材タイプ別の設備要件:
| 導電材 | 混合方法 | 主要な設備仕様 |
| カーボンブラック | 標準的な自転公転真空攪拌 | 真空度 -0.09 MPa、せん断速度 1,000–5,000 s⁻¹ |
| MWCNT(粉末) | 高せん断分散 + 自転公転攪拌 | ローター先端速度 >20 m/s、分散時間 30–90分 |
| MWCNT(分散済みペースト) | 自転公転真空攪拌のみ | ペースト固形分 5–10%、D99 |
| グラフェンナノプレートレット | 高せん断分散 + 制御乾燥 | プレートレットサイズ D50 5–15 μm、乾燥昇温速度 |
| ハイブリッド CNT/グラフェン | 逐次添加:先にCNT、次にグラフェン | 中間粒子径チェックを伴う2段階分散 |
標準的な混合室とCNT対応の混合室では、設備コストに大きな差がある。必要な先端速度と真空能力を備えた高せん断分散機は、生産ラインに8万〜20万ドルの追加コストをもたらす。分散済みCNTペーストを使用すればその設備投資は不要になるが、材料コストが1kgあたり15〜40ドル増加する。
よくある質問(FAQ)
Q:カーボンブラックを置き換えるために必要な最小限のCNT添加量は?
A:0.5–1.0 wt%のMWCNTで、2–3 wt%のカーボンブラックを置き換えることが可能である。ただし、分散によって個々のチューブが分離(D99
Q:グラフェンは導電助剤としてカーボンブラックを完全に置き換えられるか?
A:推奨されない。乾燥中にグラフェンが再積層すると有効導電率が低下するため、グラフェン単独の配合では、通常、ハイブリッドのグラフェン/CNT系よりも電極抵抗が高くなる。グラフェンは、1–2 wt%のグラフェンに0.3–0.5 wt%のCNTを組み合わせた場合に最も高い性能を発揮する。
Q:コーティング前にCNTの分散が十分であることを確認するには?
A:3つの指標がある:粒子径分布(D50 25 μmフィルターを用いたろ過試験(残渣1%未満)、およびスラリー抵抗率測定。これら3つすべてをクリアすれば、凝集物によるコーティング欠陥が発生する可能性は低い。
Q:全固体電池の正極に導電助剤は必要か?
A:必要であり、液体電解質セルよりも高い添加量が必要となる。固体電解質は電子伝導経路を提供しないため、導電ネットワークが完全に自立している必要がある。一般的な全固体電池の正極配合では、3–5 wt%の導電性カーボンと20–40 wt%の固体電解質が使用される。
導電ネットワークの設計準備はできましたか?
導電助剤の選定は配合の決定であり、導電ネットワークの性能は設備の決定である。世界最高のCNTであっても、コーティングダイに到達した時点で凝集していれば、何のメリットももたらさない。
TOB New Energy[[T0]]は、高せん断分散機や真空遊星ミキサーから、あらかじめ分散されたCNTペーストの調達、電極コーティングラインに至るまで、導電材の取り扱いおよび分散のための完全なシステムを提供しています。装置は中国・厦門(Xiamen)の自社工場で製造・検証され、出荷前に実際の正極化学組成を用いた分散品質試験が行われます。導電材および分散装置に関するコンサルティングと工場直販価格について、ぜひお問い合わせください。
 購読する