Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


自動化対手動のバッテリー組み立て:コスト、品質、スループットの分析
ダニー・ファン博士著
生産シフト中にバッテリー組立工場に入ってみよう。左側では、クリーンルームスーツを着た作業員たちが一定のリズムで作業を進めている。電極シートの位置合わせ、セパレーター層の配置、治具への部品供給などだ。どの動作も意図的で、1つのセルを作るのに数分かかる。一方、右側では、自動化されたラインが人間の目では追いつけないほどの速さで稼働している。ロボットアームが電極スタックを1秒未満でピックアンドプレースし、レーザー溶接ヘッドがミリ秒単位でパルスを照射し、数秒ごとに完成したセルが出てくる。製品仕様は同じだ。しかし、製造方法は全く異なる2つのアプローチだ。
スタートアップ企業からギガファクトリーまで、あらゆるバッテリーメーカーが直面する問題は、自動化が優れているかどうかではなく、生産量、製品構成、品質基準において、手動と完全自動化のどちらの段階が経済的に理にかなうか、ということである。 TOBニューエナジーこの分野全体に製品を供給している中国拠点のメーカーの一つであるは、自動化ラインと半自動化ワークステーションの両方を製造しており、この二つの能力が本稿の分析の基盤となっている。本稿では、意思決定の枠組みを概説する。
第1章:議会が実際に扱う内容
バッテリーの組み立ては6つの主要な工程から構成されており、それぞれの工程は精度に対する感度と人為的ばらつきに対する感受性が異なる。
電極の切断およびスリット加工。コーティングおよびカレンダー加工された電極リールは、精密な寸法に切断されます。寸法精度(通常±0.1~0.2ミリメートル以内)は、後工程の積層または巻取りにおける位置合わせ精度に直接影響します。
積み重ねるか、巻き取るか。電極シートとセパレーター層を組み合わせてセル構造を形成する。この組み立て工程はセル性能に最も大きな影響を与えるものであり、内部抵抗、エネルギー密度、サイクル寿命はすべてここで確立される形状に起因している。
タブ溶接。正極端子と負極端子は、通常、超音波溶接またはレーザー溶接によって集電体端子に接合されます。溶接の均一性と強度は、セル内部抵抗と長期信頼性に直接影響します。これは、組立工程全体の中で最も品質が重視される工程の一つです。
ケーシング。電極アセンブリは、セルハウジング(アルミ缶、スチール缶、またはアルミラミネートポーチ)に挿入されます。ケーシング工程では、電極スタックとハウジング間のわずかな寸法差に対応するため、触覚によるフィードバックが必要です。
電解質補給。電解液は、制御された環境条件下でセル内に注入される。注入量の精度と均一性は、電極の濡れ性および形成品質に影響を与える。
密封。セルは気密に密封されています。密封状態はセルの寿命と安全性に直接影響します。密封が不十分だと水分が侵入し、それが電解液と反応してフッ化水素(HF)を生成し、接触するすべての部品を劣化させます。
これらの各ステップは、自動化の実現可能性という観点から見て、それぞれ異なる位置づけにある。どのステップが人間のばらつきに最も影響を受けやすく、どのステップが最も許容範囲が広いかを理解することが、インテリジェントな自動化戦略の基盤となる。
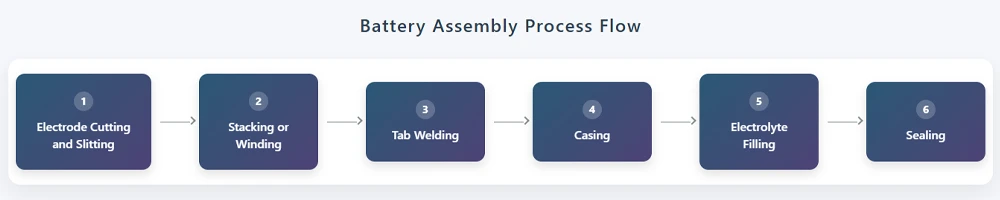
バッテリー組立工程フロー図
第2章:コスト ― 機器価格を超えて
手作業による組立と自動化された組立の設備投資額の比較は、一見単純に見える。完全自動化された組立ラインは、半自動化された同等のラインの2~5倍、手作業によるワークステーションの設置費用の10倍以上かかる。しかし、設備投資額は目に見えるコストに過ぎない。
手作業による組み立てには、生産量に比例して増加する運用コストがかかります。直接労働、品質検査労働、研修費用(新人オペレーターが標準的な生産量と歩留まりに達するには通常2~4週間かかります)、離職コスト(退職するオペレーターは蓄積されたスキルを失い、後任者は研修をゼロから始める必要があります)。離職率の高い労働市場では、これらのコストが賃金を上回る可能性があります。
自動化された組立ラインは、労働力を資本に置き換える一方で、ある種の隠れたコストを別の隠れたコストに置き換える。プログラミングとデバッグを行うエンジニア。メンテナンス中のダウンタイム ― 自動化ラインが停止すると、すべてのステーションが同時に停止する。自動化ラインのOEE(設備総合効率)は、手動ラインよりもメンテナンス対応速度に大きく左右される。手動ラインでは、1人のオペレーターが不在になっても他のオペレーターは停止しない。
最も目に見えにくいコストは、品質不良によるコストです。手作業による組立の不良率は、工程の複雑さや作業員のスキルによって異なりますが、通常1~5%程度です。自動化された組立工程では、不良率を0.1~1%未満に抑えることができます。しかし、組立工程で不良品が発生したセルは、材料準備、混合、コーティング、カレンダー加工といった上流工程の価値をすべて消費しています。不良率が1%上がるごとに、不良品が発生したセル自体のコストだけでなく、そのセルに投入されたすべての工程の累積コストも増加します。このコストは設備予算には計上されず、数か月後の製造差異報告書に初めて現れます。
損益分岐点は、現地の労働コスト、製品価値、ライン稼働率、製品ライフサイクルによって異なります。TOB NEW ENERGYのアプリケーションエンジニアは、顧客のためにこの損益分岐点を定期的にモデル化しています。なぜなら、正しい答えは、一般的なスプレッドシートでは捉えきれない変数に依存するからです。年間生産量が約100万セル未満で、製品フォーマットが複数あり、労働コストがそれほど高くない場合は、手動または半自動組立の方が総コストが低くなる可能性があります。年間生産量が1,000万セル以上で、製品フォーマットが1つで、高い一貫性が求められる場合(自動車用セル生産など)、自動組立のTCOの優位性は、稼働年数が増えるごとに大きくなります。
第3章:品質 ― 人間の手と機械の精度
組み立て作業における人間のばらつきは、管理上の問題ではなく、生理学的な要因によるものです。4時間連続作業を行うと、細かい運動制御能力と注意力が著しく低下します。2人の作業員が同じ指導者から指導を受けても、数ヶ月にわたる自主作業を通して、手の圧力、アライメントの習慣、欠陥検出の閾値はそれぞれ異なってくる。反復作業では、人間の脳は自動操縦モードに入り、セパレータのしわや電極のわずかなずれといった微妙なずれは見過ごされてしまう。
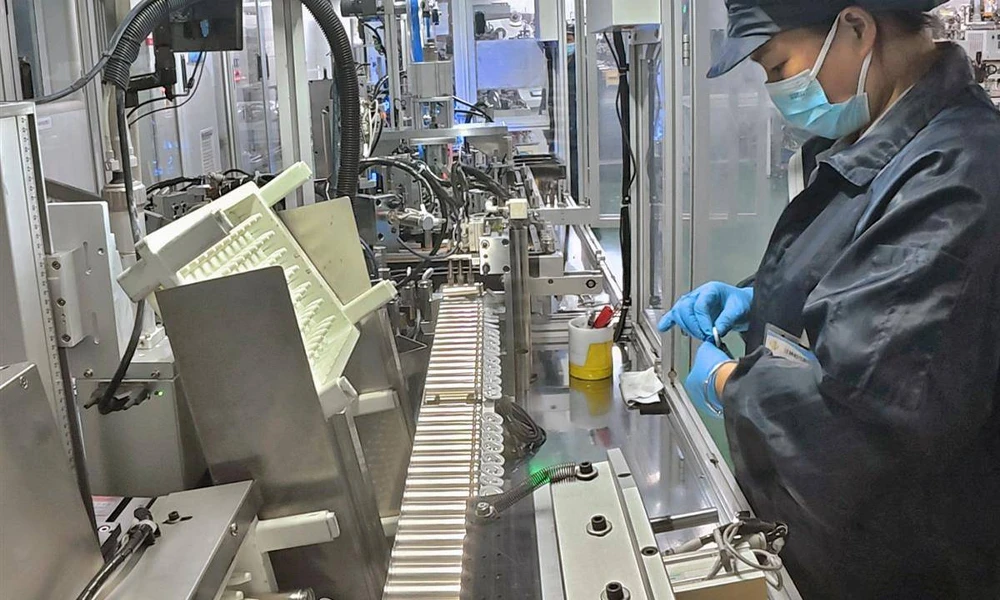
作業員が手動円筒形電池組立ラインで電池キャップを溶接している。
機械の精度は、それぞれ異なる仕組みで動作します。ロボットによるピックアンドプレースシステムは、一度校正されると、数百万回のサイクルにわたって同じ位置決め精度を維持します。レーザー溶接機は、すべての接合部に同じエネルギープロファイルを供給します。しかし、機械の精度は固定されており、投入される材料の均一性に依存します。電極シートの寸法がバッチ全体で±0.05ミリメートル変動する場合、自動スタッカーはすべてのシートをプログラムされた位置に配置し、結果として生じるスタックにその変動がセル内に持ち込まれます。人間のオペレーターであれば、その変動に気づいて補正することができます。
これは直感に反する現象を生み出す。つまり、入荷材料のばらつきが少ない場合は自動化によって品質が向上するが、ばらつきが多い場合は品質問題が悪化する可能性がある。自動化による品質向上効果が最も高いのは、品質に対する感度が高く、かつ入荷材料のばらつきが適切に管理されている工程である。
タブ溶接とシールは、自動化の優先順位が最も高い工程です。どちらもセルの安全性と寿命に影響を与え、手作業では生産シフト全体を通して維持するのが難しいほどの精度と一貫性が求められます。TOBのバッテリー組み立て機械 製品ラインナップには、品質が極めて重要なこれらの工程専用の自動溶接・封止ステーションが含まれています。自動車グレードのセルに求められるCpk値(通常1.33以上)は統計的な閾値であり、手動溶接・封止では確実に満たすことができません。
スタッキングと巻き取りの自動化は、フォーマットと容量によって異なります。円筒形セル巻き取りは、業界で最も成熟した自動組立プロセスです。パウチセルの高速スタッキングは、自動化速度とスタッキング精度とのトレードオフを最適化するための取り組みが活発に行われている分野です。
ケーシング工程は、手作業による器用さが最も重要となる工程です。電極スタックとセルハウジング間のわずかな寸法差に対応するには、手作業による調整が必要であり、自動化システムは高価なセンシング機構とコンプライアンス機構を用いてこれを行います。少量から中量生産の場合、ケーシング工程における自動化コストは、得られる品質向上に見合わない可能性があります。
第4章:スループット ― スピード、ボトルネック、および柔軟性
サイクルタイムの比較は、その実態を明確に示している。完全自動化ラインでは、セルは2~5秒ごとに供給される。半自動化ラインでは、15~60秒ごと。手動ワークステーションでは、セル1個あたり数分かかる。しかし、これらの数値は、稼働率が最大となる定常状態での運転のみを比較したものである。
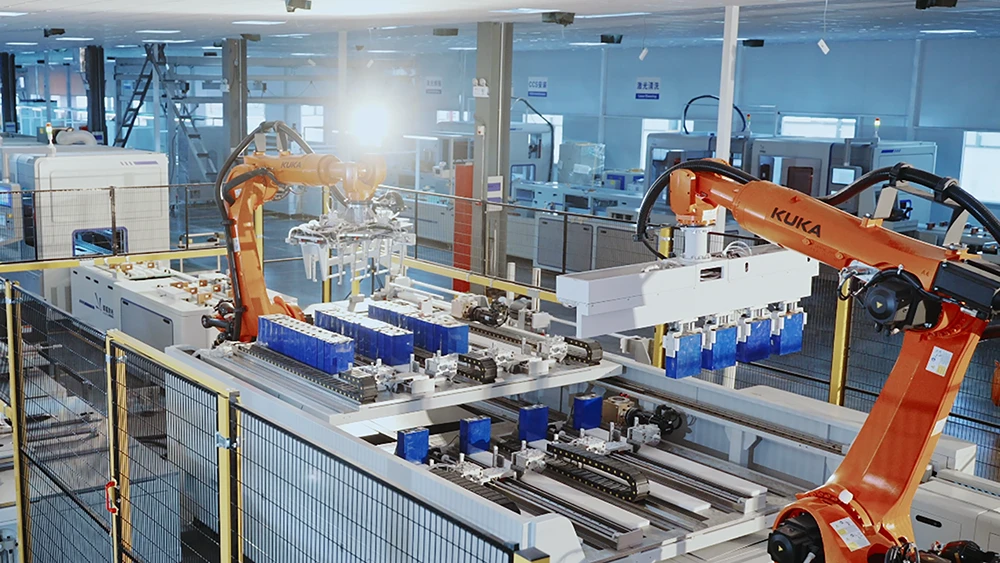
完全自動化角柱状細胞集合体ライン
ボトルネックの挙動は、手動ラインと自動ラインで異なります。手動ラインでは、ボトルネックは通常、最も高い精度が要求される工程(タブ溶接やスタッキングなど)であり、作業者は品質を維持するために自然と速度を落とします。一方、自動ラインでは、ボトルネックは物理的に最も時間がかかる工程(必要な濡れ時間を要する電解液充填や、数時間を要する成形など)であり、いかなる自動化によっても速度を上げることはできません。
切り替えの柔軟性は、手動または半自動ステーションを維持する最大の理由です。手動ラインでは、新しい作業指示と治具の交換でセルフォーマットを切り替えることができ、所要時間は数分から数時間です。自動ラインでは、再プログラミング、治具の交換、再校正が必要となり、所要時間は数時間から数日です。TOB NEW ENERGYが保有する特許CN202122021936およびCN202122020284でカバーされているクイックチェンジ切断・スリット装置は、特に切り替え速度の問題に対処しています。少量のバッチで複数のセルフォーマットを生産するメーカーにとって、完全自動化の切り替えコストはスループットのメリットを相殺してしまう可能性があります。
実際の現場で最も一般的な構成はハイブリッド型です。つまり、精度が投資に見合う品質重視の工程を自動化し、柔軟性が重要な工程は手動または半自動で維持します。TOB NEW ENERGYは、スタートアップや研究開発環境向けのスタンドアロン型半自動ワークステーションから、大量生産向けの完全統合型自動ラインまで、この全範囲にわたる組立装置を提供しています。これにより、製造業者は品質データに基づいて、一貫性の改善が最大の効果をもたらす工程を特定しながら、自動化への投資を段階的に進めることができます。
第5章:ハイブリッド現実
ほとんどのバッテリー組立ラインは、完全に手動でも完全に自動化されているわけでもない。それらはハイブリッド型であり、どの工程を自動化するかは、予算ではなく工学的な論理に基づいて決定される。
自動化による投資対効果が最も高いのは、品質に対する感度が高く、原材料のばらつきが厳密に管理されており、手動によるCpk値では品質基準を確実に満たせないという、以下の3つの条件が重なる工程です。タブ溶接とシーリングはその最も分かりやすい例です。どちらも安全性が極めて重要であり、どちらも疲労した人間の作業員がシフトを通して維持できないほどの精度が求められます。そしてどちらも、現場での不具合が1回発生した場合のコストが自動化への投資額をはるかに上回る工程です。
投入材料のばらつきが大きい工程(ケーシングはその代表例)では、完全自動化によるメリットは小さくなります。TOB NEW ENERGY社のハウジング設計特許(円筒形セル用CN202230781031、角柱形セル用CN202230775678)は、ケーシング工程に対するエンジニアリング上の配慮を反映しています。オペレーターが挿入を誘導しながらハウジングを位置決めする治具を使用することで、完全自動化されたケーシングステーションのわずかなコストで、一貫性に関するメリットの大部分を実現できます。
自動化の軌跡は段階的なパターンに従う。第1段階:少量生産であっても、タブ溶接やシーリングなど、品質が重要な工程を最初に自動化する。 TOB NEW ENERGYの自動溶接ステーション このフェーズに直接取り組みます。フェーズ2:生産規模が拡大し、品質データが蓄積されるにつれて、バッチ間の一貫性データに最も大きなばらつきが見られる工程を自動化します。フェーズ3:生産量、フォーマットの安定性、およびプロセスの成熟度が切り替えコストに見合うと判断された場合に、ライン全体の自動化を評価します。
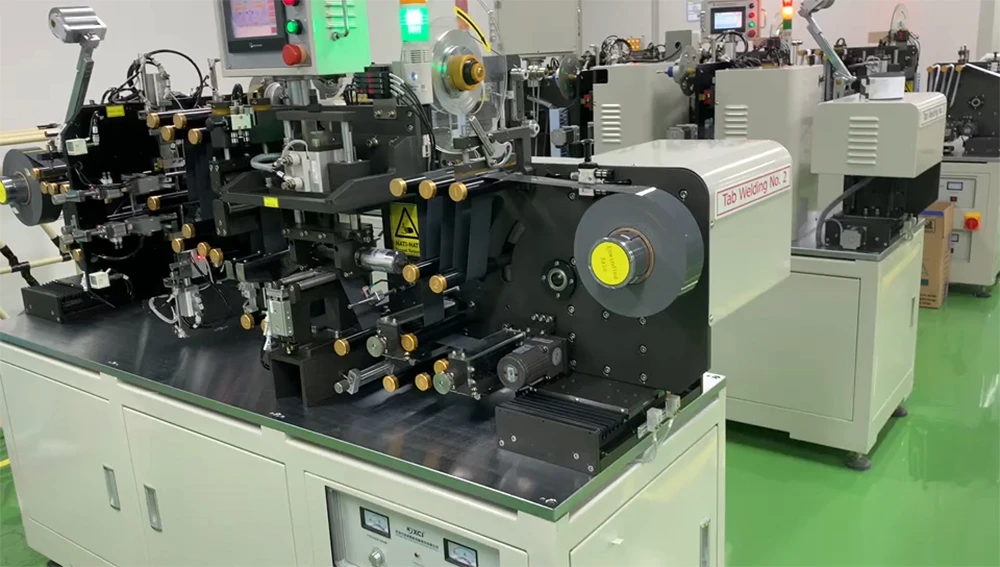
バッテリータブ自動溶接機
自動化された組立ソリューションと半自動化された組立ソリューションの両方を提供する機器サプライヤーは、どちらか一方だけではなく、メーカーが段階ごとにサプライヤーを切り替える必要なく、この段階的な軌道をサポートできます。TOB NEW ENERGY が保有する組立機器の特許は、この二重の機能を反映しています。バッテリー切断装置の特許 (CN202122021936) は、粒子汚染を防ぐための統合洗浄機能を備えた精密切断に対応しています。スリット装置の特許 (CN202122020284) は、ハイブリッドラインの切り替え時間を決定するエンジニアリングの詳細である、マルチフォーマットのクイックチェンジ機能に対応しています。円筒形セルハウジング (CN202230781031) および角柱形セルハウジング (CN202230775678) の設計特許は、フォーマット固有のツールが自動化の実現可能性に直接影響するケーシング工程に対応しています。
第6章:自動化意思決定フレームワーク
バッテリー組み立て工程を自動化するかどうかの決定は、二者択一の問題ではありません。それは多次元的な評価であり、一行ずつではなく、段階的に行うべきです。
ステップ1:各工程における品質感度を決定する。タブ溶接とシーリングは、生産量に関係なく、品質面から自動化が正当化される。どちらかの工程で現場で不具合が発生すれば、安全面や保証面での影響は設備投資額をはるかに上回る。これが、TOB NEW ENERGYの組立工程における自動溶接・シーリングステーションの導入理由である。
ステップ2:各工程における原材料の均一性を評価する。原材料のばらつきが大きい工程では、完全自動化によるメリットが得られない可能性がある。まずは上流工程のプロセス制御に投資してばらつきを低減し、その後自動化を進める。
ステップ3:機器価格だけでなく、総所有コストをモデル化します。不良品コスト(スクラップに累積上流処理コストを乗じたもの)を含めます。複数のフォーマットを生産する場合は、切り替えコストを含めます。手作業工程におけるオペレーターのトレーニングコストと離職率を含めます。
ステップ4:自動化を段階的なプログラムとして計画する。これは、単一のプロジェクトではなく、半自動ワークステーションからフルラインまでを網羅する設備でメーカーがサポートする軌跡である。品質が重要なステップを最初に自動化する。自動化されたステップからの品質データを使用して、次の自動化の優先順位を特定する。予算が許すときではなく、データがそれを裏付けたときにフルラインの自動化に向けて構築する。TOBの組立設備供給へのアプローチは、同じエンジニアリングフレームワーク内で手動、半自動、および完全自動ステーションを提供することで、時期尚早な投資を強制したり、フェーズ間でサプライヤーを変更したりすることなく、この軌跡をサポートする。
自動化はスイッチではなく、ダイヤルのようなものだ。そして、適切な設定は、最初の試作品からギガワット時規模の生産に至るまでの、開発段階のどの段階にいるかによって異なる。
バッテリー組立工程の概要: 自動化と手動によるバッテリー組立のどちらを選択するかは、二者択一的な技術選択ではなく、経済性と品質を重視したエンジニアリング上の選択です。バッテリー組立は、電極切断、積層または巻線、タブ溶接、ケーシング、電解液充填、封止という6つの主要工程から構成され、それぞれ精度と人的ばらつきに対する感度が異なります。総所有コストの分析には、品質不良による隠れたコストを含める必要があります。手作業による不良率が高いと、上流工程全体の累積価値が失われてしまうからです。タブ溶接と封止は、自動化の優先順位が最も高い工程です。これらの工程の品質要件は、手作業で一貫して達成できるレベルを超えています。ほとんどの生産ラインはハイブリッドモデルに収束します。品質とスループットが投資に見合う場合は自動化し、柔軟性と小ロット生産の経済性が重要な場合は手動または半自動化されたステーションを維持します。最も経済的な自動化戦略は、段階的かつデータ駆動型です。予算が最も大きい場所ではなく、品質のばらつきが最も大きい場所から先に自動化します。
ダニー・ファン博士 — 厦門TOB新エネルギー技術有限公司 最高経営責任者
 購読する