Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


中国メーカーから高品質なリチウムイオン電池用コーティング機を調達するためのガイド
ダニー・ファン博士著
電極スラリーが、毎分数メートルで移動するアルミニウムまたは銅のストリップである集電箔に初めて接触すると、ほんの一瞬の出来事が連鎖反応を引き起こし、その後のどの工程もそれを元に戻すことはできません。スラリーが均一に付着し、均一な厚さと欠陥のない表面を持つ湿潤膜に広がった場合、後工程のすべてがうまくいく可能性があります。コーティングが不均一で、ウェブ全体で厚さが数ミクロン以上異なり、活性層全体にピンホールが散在している場合、カレンダー、スリッター、巻取り機など、いかなる機械を使っても、既に形成された状態を修正することはできません。コーティング機は、電極がその物理的な特性を獲得する場所です。
中国コーティングマシンメーカー 大学の研究開発グループ向けの実験室規模のコーティング装置から、ギガワット時規模の工場向けのフル幅生産用コーティング装置まで、この種の装置の世界的主要供給元となっている。TOBニューエナジー は、そうしたメーカーの一つです。海外のバイヤーにとっての課題は、何に注目すべきかを知ることです。コーティングマシンは、ウェブ幅や最高速度で決まるものではありません。製造される電極の品質によって決まるのです。
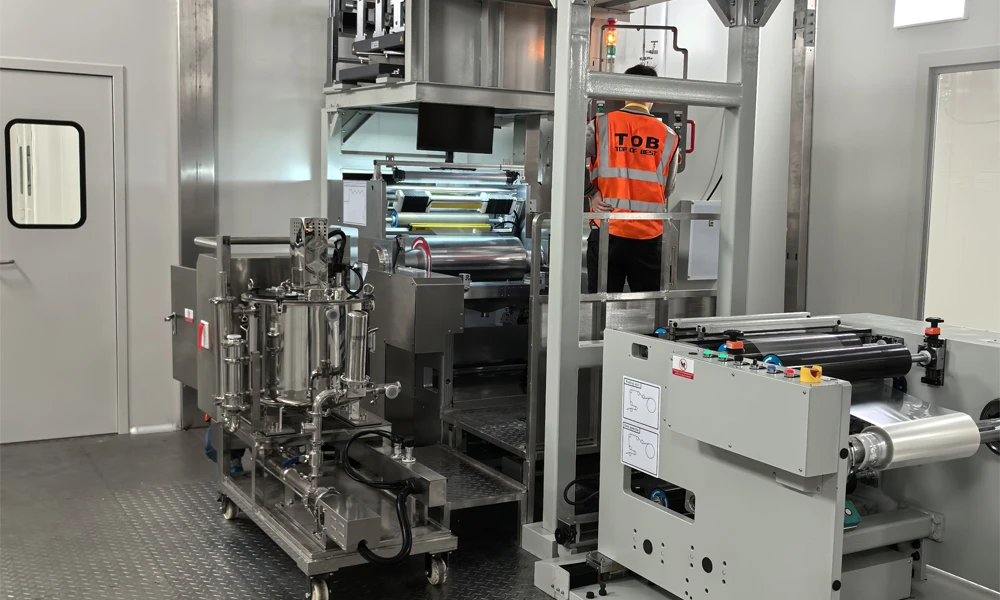
TOB NEW ENERGY バッテリーコーティングマシンソリューション
ステップ1:コーティング中に何が起こるか
コーティングは単一の現象ではなく、時間的に重なり合う3つの物理プロセスから成り立っています。
スラリーの塗布。スラリーはコーティングヘッドから出て、移動する箔に付着します。スラリーのレオロジー特性(せん断減粘性、降伏応力、チキソトロピー)によって、塗布時の広がり方が決まります。降伏応力が高いスラリーは塗布後に均一にならず、乾燥後も塗膜の筋が残ることがあります。せん断減粘性が高すぎるスラリーは広がりすぎて、端にビード状の突起ができ、トリミングが必要になります。トリミングする1ミリメートルごとに、購入、混合、塗布、廃棄された材料が無駄になります。
湿潤膜の形成。表面張力と重力によって、塗布されたスラリーは均一な厚さの膜に均されます。膜が乾燥機に入る前に均しが完了していなければなりません。乾燥が始まると粘度が上昇し、流れが止まります。均し時間は秒単位で測定されます。均しが完了するかどうかは、塗布速度と塗布ヘッドと乾燥機入口間の距離によって決まります。
端部効果。湿潤膜の端部では表面張力によってスラリーが外側に引っ張られ、中央部よりも20~50%厚くなる隆起したビード(端部ビード)が形成されます。このビードは後続のスリット加工でトリミングする必要があります。トリミング領域の幅は、材料歩留まりの直接的な損失となります。端部ビードの幅を狭めることは、生産規模で数百万ドル規模の経済効果をもたらすプロセス最適化です。
塗布ヘッドと乾燥機の間のわずか数秒の間に、塗布、平滑化、エッジ形成という3つのプロセスが起こります。塗布ヘッドの設計、スラリーの配合、ウェブの搬送パラメータは、同時に最適化する必要があります。どれか1つを変更すると、他の2つも変化します。
ステップ2:3つのコーティング方法
スロットダイコーティング スロットダイコーティングは、精密な標準規格です。スラリーは、ミクロンレベルの公差で加工された狭いスロットである精密ダイを通して、移動する箔に直接ポンプで送られます。ダイと箔の間の隙間、スラリーの流量、およびウェブの速度によって、湿潤膜厚が決まります。システムは密閉されており、スラリーは外気にさらされないため、コーティング中の溶剤の蒸発と粘度の変動が最小限に抑えられます。幅600ミリメートル以上、毎分10メートルを超える速度では、スロットダイコーティングは、自動車グレードの電極に求められる±1.0~1.5パーセント以内の面密度均一性を確実に実現できる唯一の方法です。
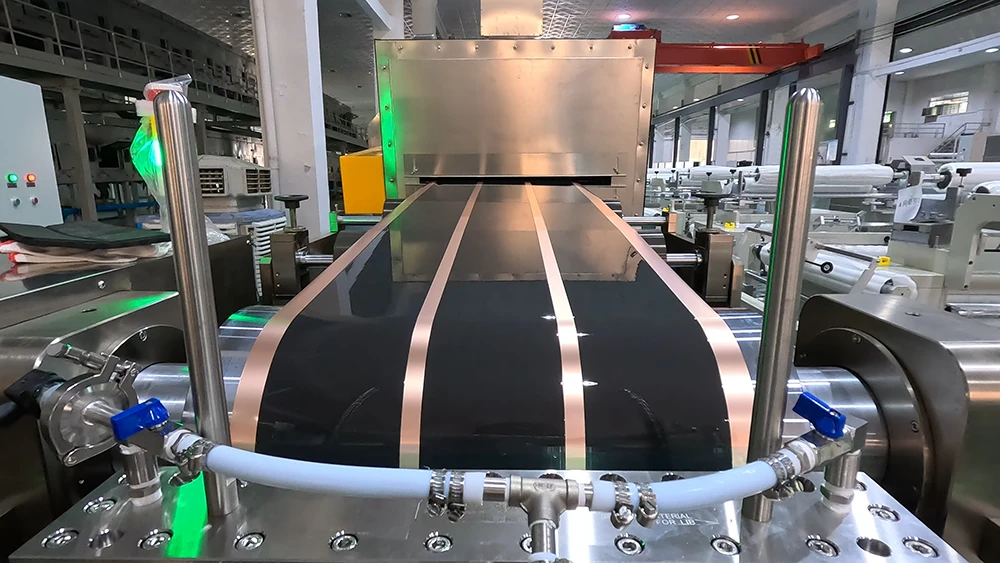
スロットダイコーティング
ダイはシステムの心臓部です。その内部流路の形状によって、横方向の厚さ分布が決まります。設計の悪いダイでは、工程調整に関わらず、ある箇所でコーティングが系統的に厚くなったり、中央部で系統的に厚くなったりします。ダイの設計は、機械加工の問題に見せかけた流体力学の問題です。ダイのリップ、つまりスラリーが排出される直前に接触する面は、機械的な損傷を受けやすい部分です。リップに傷がつくと、電極の1メートルごとに連続した筋状の跡が残ります。TOBのスロットダイコーティングシステムは、社内で設計・加工されたダイを使用することで、コーティング品質を最も左右する部品を制御しています。
ドクターブレードコーティング ドクターブレードコーティングは、箔の上の正確な間隔に配置された剛性ブレードを使用します。スラリーはブレードの上流に塗布され、ブレードが余分なスラリーを削り取り、ギャップによって厚さが決まるフィルムを残します。このシステムは開放型で、スラリーは空気にさらされ、コーティング中に溶剤の蒸発によって粘度が変化します。幅が400ミリメートル未満、速度が毎分5メートル未満の研究開発および中規模生産においては、ドクターブレードコーティングはスロットダイコーティングよりもシンプルで低コストな代替手段となります。このコーティングで達成される面密度均一性(通常±2~3パーセント)は、民生用電子機器のセルや一部のエネルギー貯蔵用途には十分ですが、自動車用セルには適していません。
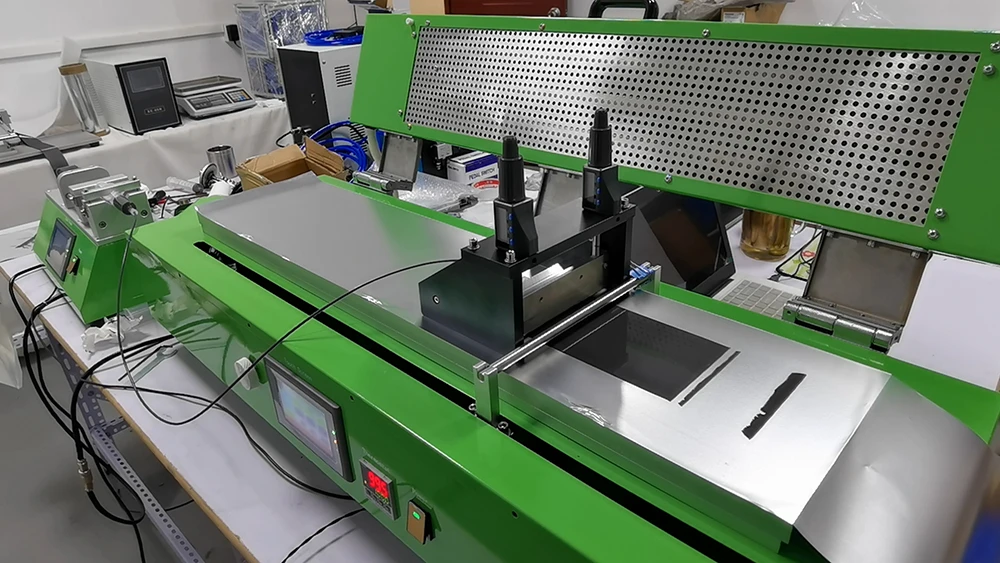
ドクターブレードコーティング
転写コーティング スラリーを転写ローラーに塗布し、ローラーがそれを箔に転写する。これは最も低コストな方法だが、精度は最も低い。面積密度の均一性は±3%を超えるのが一般的である。高級バッテリー製造においては、転写コーティングはスロットダイに取って代わられた。しかし、コーティング精度がセル性能の制限要因とならない、極めてコスト重視の用途では、この方法は依然として用いられている。
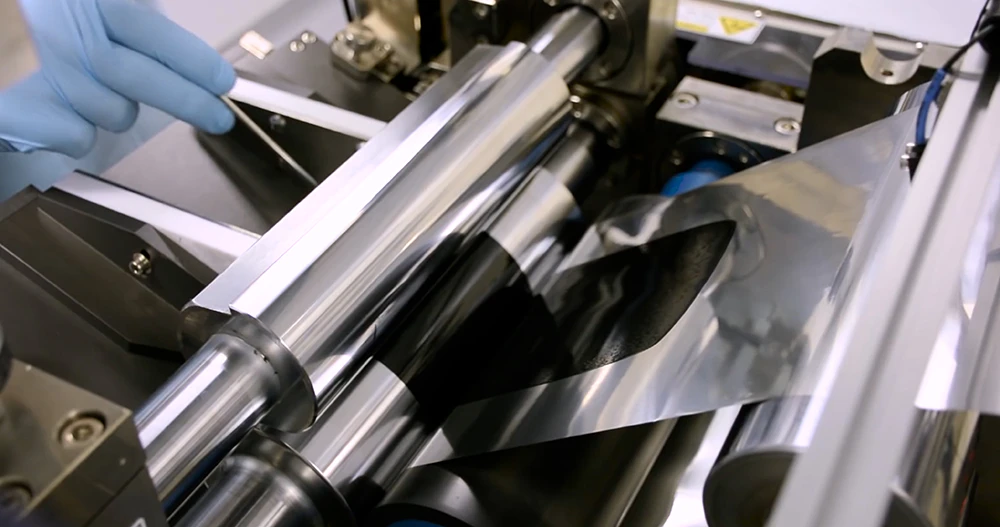
転写コーティング
ステップ3:乾燥 ― コーティングの目に見えない半分
乾燥部は、コーティング機の全長のおよそ60~80パーセントを占める。これは単なる付属品ではなく、重要な工程である。
乾燥は2つの段階で進行する。定速乾燥期では、湿潤膜表面が溶媒で飽和しており、蒸発速度は乾燥機内の空気温度と風速によって制御される。減速乾燥期では、表面はもはや飽和しておらず、蒸発速度は膜内部から表面への溶媒の拡散によって制御される。
定速乾燥期間が過度な場合(温度が高すぎる、風速が速すぎるなど)、内部の溶剤が外部に拡散する前に表面が乾燥してしまいます。表面に皮膜が形成され、閉じ込められた溶剤が最終的に蒸発して皮膜を突き破り、ピンホールが生じます。乾燥機から出てきた電極は見た目は均一ですが、顕微鏡で見ると穴が開いていることがわかります。
バインダーの移動は、電極乾燥工程における最も厄介な欠陥です。溶媒が蒸発してフィルム表面に向かって移動する際、溶解したバインダー(PVDF)も一緒に移動します。その結果、電極の厚み方向にバインダー濃度勾配が生じます。表面付近ではバインダー濃度が高く、集電体付近では低くなります。集電体付近の活物質は接着力を失い、充放電サイクル中に剥離を起こします。そして、容量が低下します。その根本原因――6ヶ月前の乾燥工程におけるバインダーの移動――は、ほとんどの場合、根本原因として特定されることはありません。
緩和策としては、温度勾配乾燥が必要です。最初のゾーンは低温で動作し、バインダーが均一に分布したまま溶剤がゆっくりと蒸発します。後続のゾーンでは、フィルムが固化しバインダーの移動性が低下するにつれて温度が上昇します。この温度プロファイルは化学組成によって異なります。NMC電極は、異なる溶剤系を使用するLFP電極とは異なる初期乾燥温度に耐えることができます。TOB NEW ENERGYの生産用コーティングマシンには、構成可能な乾燥機が組み込まれています。これは、ゾーンごとの温度制御、ゾーンごとの風速調整、排気流量のバランス調整などが可能です。これらはプレミアムオプションではなく、上記のようなバインダーの移動を防ぐために必要な最低限のエンジニアリングです。
NMP回収 生産規模では、NMP回収はオプションではなく必須機能です。TOBのコーティングマシンは、回収システムを後付けオプションとしてではなく、標準装備として組み込んでいます。NMP蒸気は、職業曝露限度が定められた規制対象排出物です。回収システム(凝縮または吸水)は、蒸発した溶剤の95%以上を回収し、再利用します。ギガワット時規模の生産量では、回収されたNMPは経済的価値を持ち、回収システムの運用コストを部分的または完全に相殺します。溶剤回収機能が統合されていないコーティングマシンは、実験室用機器です。TOB NEW ENERGYの生産用コーティングシステムには、NMP回収機能が標準装備として含まれており、オプションの付属品ではありません。
ステップ4:重要な品質指標
面積密度均一性は、品質評価における最初の指標です。電極の単位面積あたりの活物質含有量(ミリグラム/平方センチメートルで測定)がセル容量を決定します。生産グレードの電極の場合、横方向の均一性(ウェブ幅方向)は±1.5%以内である必要があります。機械方向の均一性(ウェブ長手方向)は±1.0%以内である必要があります。これらの数値は、乾燥機の後段に設置されたインラインのベータ線またはX線ゲージによって測定されます。
レーザー三角測量センサーで測定される塗膜厚は、面積密度を補完するものです。面積密度を塗膜厚で割ると塗膜厚が得られ、これは圧縮度を示す指標となり、塗膜の固形分濃度が塗膜処理中に変動したかどうかを示します。面積密度が目標値内であっても塗膜厚が厚い場合は、スラリーが希釈されている可能性があります。これは、開放型供給システムからの溶剤の蒸発、またはオペレーターが粘度調整のために溶剤を追加したことが原因と考えられます。
表面欠陥(ピンホール、筋状の欠陥、凝集斑点など)は、ライン速度で動作するマシンビジョンシステムによって検出されます。ピンホールは、セル動作中に局所的な電流密度異常を引き起こします。大型セルにおける単一のピンホールは、リチウムめっきにおける応力集中点となります。生産工程全体にわたって複数のピンホールが発生すると、バッチ不良となります。
断続的なコーティング(スラリーの流れが開始・停止してタブ溶接用の未コーティング部分を作る工程)は、動的な品質上の課題をもたらします。開始・停止時の移行部(立ち上がりゾーンと立ち下がりゾーン)におけるコーティングの厚さは、定常状態のコーティングに比べて本質的に均一性が低くなります。これらの移行ゾーンの長さによって、トリミングによって失われる電極材料の量が決まります。移行ゾーンの長さを短縮することは、材料歩留まりに直接影響を与えるプロセス最適化となります。
ステップ5:コーティング機サプライヤーの選定
仕様書の比較は誤解を招く。ウェブ幅、最大速度、オーブン長さは各サプライヤー間で似ているように見えるが、電極の品質を左右する違いは仕様書には記載されていない。
「このコーティングマシンは私のスラリーでテスト済みですか?」 固形分55%のNMCスラリーとカーボンブラック導電性添加剤を所定のギャップと速度でコーティングするスロットダイは、固形分62%のLFPスラリーとカーボンナノチューブ導電性添加剤を使用した場合、全く異なる結果を生み出す可能性があります。これは、レオロジー、レベリング挙動、乾燥速度が異なるためです。TOB NEW ENERGYは、社内コーティングラボで機器仕様の前に顧客固有のスラリー試験を実施し、その結果得られた均一性データを提供します。これは、マシンが機能することを保証するものではなく、既に機能している証拠です。
「コーティング金型は誰が設計したのですか?」金型は単なる消耗品ではありません。TOB NEW ENERGYのようなサプライヤーは、コーティング技術の本質を習得し、独自のコーティング金型を設計・製造することで、サードパーティの金型メーカーから購入するのではなく、コーティングシステムの最も重要な構成要素を自社で管理しています。金型の下流にある乾燥機、ウェブハンドリング、巻き取り装置など、すべてが金型出口で確立されたコーティング品質に貢献しています。
「乾燥機の温度均一性はどの程度ですか?」仕様書にはゾーン温度の設定値が記載されていますが、運転速度でのウェブ全体の実際の温度分布は示されていません。ウェブ幅全体で3℃の温度差がある乾燥機では、バインダーの分布、ひいては接着力とサイクル寿命が左端から右端にかけて系統的に変化する電極が生成されます。運転条件下での温度マッピングデータを要求してください。
TOB社の特許ポートフォリオは、客観的な背景情報を提供します。同社は、コーティング関連の特許を3件保有しています。連続供給装置(CN202122096805)、実験室規模のコーティング装置(CN202122170366)、および昇降式加熱装置(CN202122096807)です。これらは、特定のコーティングサブシステムに関する具体的なエンジニアリング作業の、公的に検証可能な記録です。
ステップ6:コーティング装置が電極の物理的特性を設定する
コーティング後のカレンダーは電極密度を調整できますが、不均一に堆積した活物質を再分配することはできません。スリッターは精密な寸法に切断できますが、コーティングの筋を取り除くことはできません。巻取り機または積層機は電極をセルに組み立てることができますが、電極内の厚みのばらつきを補正することはできません。
コーティング装置は、電極の物理的特性、つまり箔上にどれだけの活物質が塗布され、どれだけ均一に分布しているかを決定します。下流のすべての工程は、この物理的特性に基づいて行われます。不適切なコーティング装置のコストは、設備予算には反映されません。しかし、完成したセルの容量分布にその影響が現れます。セルの原料となる電極が、セルの設計で求められる均一性を実現できない金型設計と乾燥制御を備えた装置でコーティングされたために、セルの容量が系統的に異なる状態で工場から出荷されてしまうのです。
電池コーティング機の調達概要:電極コーティング工程(スラリー塗布、湿潤膜形成、乾燥)は、電極製造において品質を決定づける最も重要な工程です。コーティング方法は主に3種類あります。精密生産向けのスロットダイコーティング、中級品および研究開発向けのドクターブレードコーティング、コスト重視の用途向けのトランスファーコーティングです。乾燥工程では、バインダーの移動、ピンホールの形成、溶剤の回収といった、コーティング機の出口では目に見えないものの、電池の寿命を左右する品質変数を制御します。主な品質指標には、面積密度の均一性、コーティング厚さ、表面欠陥密度、エッジビード幅、断続的なコーティング遷移ゾーンの長さなどがあります。コーティング機を選定する際には、サプライヤーが自社のスラリーシステムでどれだけの経験を持っているか、コーティングダイが自社で設計されているか、乾燥機の温度均一性が実証されているか、顧客固有のコーティング試験が実施可能かなどを評価する必要があります。なぜなら、コーティング機は仕様ではなく、製造される電極によって評価されるからです。
ダニー・ファン博士 — 厦門TOB新エネルギー技術有限公司 最高経営責任者
 購読する