Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


ターンキー生産ライン向け統合型バッテリー化成システムおよびグレーディングソリューション
ニール・チャオ著
リチウムイオン電池は、コーティングされた電極、セパレーター、電解質といった材料の集合体として組み立てラインから出荷されますが、まだ電池ではありません。その後12~48時間、精密電子機器に接続された成形キャビネット内に設置され、プログラムされた充放電パルスが印加されます。電解質と負極の界面には、目に見えないナノスケールの薄膜が形成されます。電池は副反応によって発生したガスを放出します。そして、データシートに記載される真の容量が初めて測定されます。これが成形です。成形キャビネット、熟成室、等級付け装置、そしてそれらを接続するデータインフラストラクチャといった、このシステムを運用するシステムは、電池製造における最終的な品質ゲートとなります。中国のバッテリー形成システムメーカー統合サプライヤーを含むTOBニューエナジーは、このプロセスを中核的な能力として発展させてきました。この記事では、バッテリーの形成および劣化システムがどのような機能を持つのか、どのように評価するのか、そして形成、劣化、および等級付けを統合したプラットフォームが、個々のコンポーネントの仕様よりもなぜ重要なのかについて解説します。
モジュール1:形成を不可避にする電気化学
形成過程において3つの電気化学反応が起こる。それぞれの反応が性能の上限を決定づけ、後続の工程ではその上限を引き上げることは不可能である。
SEI膜の形成
初回充電時、電解液溶媒とリチウム塩は負極表面で還元され、不動態層(固体電解質界面)を形成します。このSEI膜はイオン伝導性を持ち、電子伝導性を遮断します。その品質(厚さ、密度、化学組成、均一性)は、初回サイクルのクーロン効率、長期サイクル寿命、および過酷な条件下での安全性に影響を与えます。
形成電流密度はSEIの形態を直接制御します。電流が低いほど、形成時間は長くなりますが、より緻密で均一な膜が生成されます。電流が高いほど処理速度は速くなりますが、より粗く多孔質な膜が生成され、リチウムの消費量が増え、劣化も速くなります。電流を複数の段階に段階的に変化させる多段階形成プロトコルは、膜の品質と処理速度のバランスを取ります。SEIが形成されると、その後のサイクルでは、SEIを段階的にしか変化させることができません。形成プロトコルによってサイクル寿命の上限が設定され、TOB NEW ENERGYのアプリケーションエンジニアは、顧客固有の形成レシピを開発する際に、この上限の範囲内で作業を行います。
ガス発電
最初の充電時に電解液が分解すると、エチレン、水素、CO、CO₂などのガスが発生します。パウチ型セルでは、このガスをガスバッグに集めて、最終的な封止前に除去する必要があります。残留ガスは電極の細孔から電解液を押し出し、内部インピーダンスを増加させ、セルの膨張を引き起こす可能性があります。TOB NEW ENERGYのパウチ型セル成形システムは、これらのレベルで圧力を加えることで電極接触を維持しながら、ガス収集経路を提供します。ガス発生時に圧力が均一でないと、電極層が局所的に剥離する可能性があります。ハードケースの円筒形セルや角柱形セルは、剛性の高い容器でガスを管理しますが、成形手順で内部圧力の上昇を考慮しないと、依然として界面品質に影響を及ぼします。
容量の活性化と安定化
形成過程には、最初の充電(SEI形成)、最初の放電(容量活性化)、およびその後の低レートサイクル(容量安定化)が含まれます。形成中に測定される容量は、セルの最初の真のデータポイントですが、SEIが安定化し、電極材料が構造緩和を起こすにつれて、初期サイクルで変動します。容量が安定値に収束する速度自体が品質指標となります。安定化に多くのサイクルを要するセルは、出荷後数か月後にフィールド故障として再発するような根本的な不整合を抱えていることが多いです。
モジュール2:形成、老化、等級付け ― 1つのシステム、3つの機能
バッテリー成形システムは単一の機械ではなく、データアーキテクチャによって接続された3つのプロセス機能を統合したものです。
フォーミング工程では、最初の充放電サイクルが適用されます。各セルはフォーミングキャビネット内の独立したチャネルに配置され、プログラムされた電流および電圧プロファイルを受け取ります。チャネルの独立性は非常に重要です。隣接するチャネル間の電気的クロストークは、個々のセルの測定精度を低下させるためです。フォーミングの所要時間は、化学組成とプロトコルによって12時間から48時間まで異なり、バッテリー製造工程の中で最も長い工程となります。
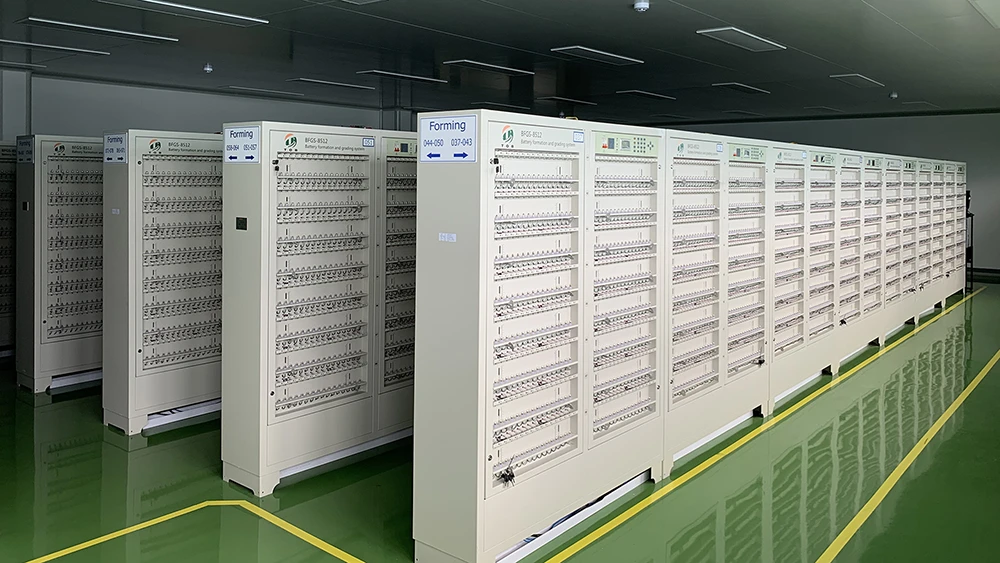
円筒形電池成形機
老化は形成後に起こります。セルは、35~45℃の高温老化処理の後、室温での老化処理を数日から数週間かけて、温度制御された状態で保持されます。この期間中に、SEI(固体電解質界面)が安定化し、電解液が電極の細孔を完全に濡らし、異常な自己放電を起こしたセルは開回路電圧の低下によって明らかになります。老化は待つことではありません。これは、監視対象となる物理的および化学的な安定化プロセスに時間がかかるため、時間のかかるスクリーニングプロセスなのです。
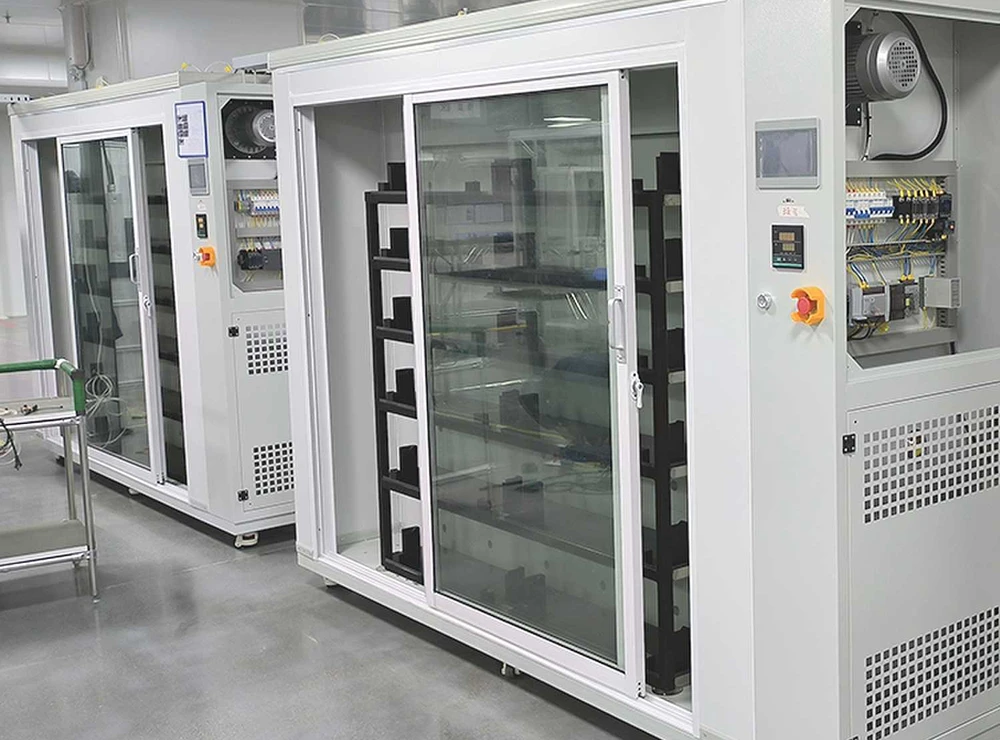
バッテリー劣化試験キャビネット
グレーディング工程で一連の処理が完了します。エージング後、各セルは最終的な容量と内部抵抗の測定を受けます。セルは、容量グレード、内部抵抗グレード、自己放電グレードといった性能区分に分類され、同一バッチで出荷されるセルが一貫した性能を発揮するようにします。車載グレードのグレーディング許容誤差は公称容量の±0.1%に達することもあり、高精度なフォーミンググレードの電子機器のみが実現できる測定精度が求められます。
これら3つの機能を接続するデータアーキテクチャは、ハードウェアと同様に重要です。形成データ(電圧、電流、容量、チャネルごとの温度)は、選別判断のためにグレーディングシステムに送られる必要があります。経年劣化データ(OCV減衰率)は、形成データと相互参照して、形成時の特性と比較して自己放電挙動が異常なセルを特定する必要があります。これら3つの機能が異なるサプライヤーから提供される場合、データインターフェースは別のエンジニアリングプロジェクトとなります。TOB NEW ENERGYは、アーキテクチャレベルでこの問題を解消します。
統合されたデータプラットフォーム上の地層・経年変化・等級付けシステムにより、こうした断片化による生産開始の遅延を防ぎます。3つの機能は1つのデータアーキテクチャを共有しています。地層データはエクスポート、インポート、フォーマット変換を行うことなく、等級付けに直接流れます。3つのサプライヤー、3つのデータフォーマット、3種類のインターフェースドキュメントといった従来の状況を経験した生産管理者にとって、この統合は単なる機能ではなく、繰り返し発生する生産上の問題が解消されることを意味します。
モジュール3:バッテリー編成装置の主要仕様
チャンネル独立性
チャネル数は、キャビネットあたりのスループットを決定します。チャネル独立性(隣接するチャネル間の電気的絶縁の度合い)は、測定精度を決定します。±0.1%の容量等級が求められる車載グレードのセルでは、チャネルクロストークは軽微な仕様ではなく、合否判定基準となります。
電流および電圧の精度
電流精度は通常、フルスケールの±0.05パーセント、電圧精度は±0.02パーセントと規定されています。これらの数値はグレーディング精度を定義します。しかし、仕様書の精度と実際の精度は、数ヶ月にわたる24時間365日の連続運転によって乖離します。フォーミングキャビネットでは、コンポーネントのドリフトが発生します。グレーディングの信頼性は、設置日の精度ではなく、校正後6ヶ月の精度によって決まります。サプライヤーのフォーミングシステムには、公開されている長期ドリフト仕様と定義された校正プロトコルが含まれています。これは、生産現場では、データシートの精度数値よりも、5,000時間の連続運転後もシステムが保持している精度数値の方が重要だからです。
温度均一性
セルは形成時に、ジュール熱と発熱性のSEI形成反応によって熱を発生します。形成キャビネットがこの熱を均一に除去できない場合、キャビネット内の異なる位置にあるセルは異なる温度で形成されます。SEIの成長速度は温度に依存します。異なる温度で形成されたセルは、系統的に異なるサイクル寿命を示します。キャビネットの温度均一性は±1℃以内である必要があります。例えば、TOB NEW ENERGY社の形成キャビネットは±0.5℃の均一性を維持しています。
パウチセル用圧力制御
パウチ型電池は、電極接触を維持し、発生したガスを収集バッグに導くために、形成時に均一な外部圧力(通常0.3~1.0MPa)を必要とします。電池領域全体で圧力が不均一になると、電解液が局所的に移動し、その領域で永久的な容量損失が発生します。圧力板の平面度、センサーの配置、および制御分解能が均一性を決定します。
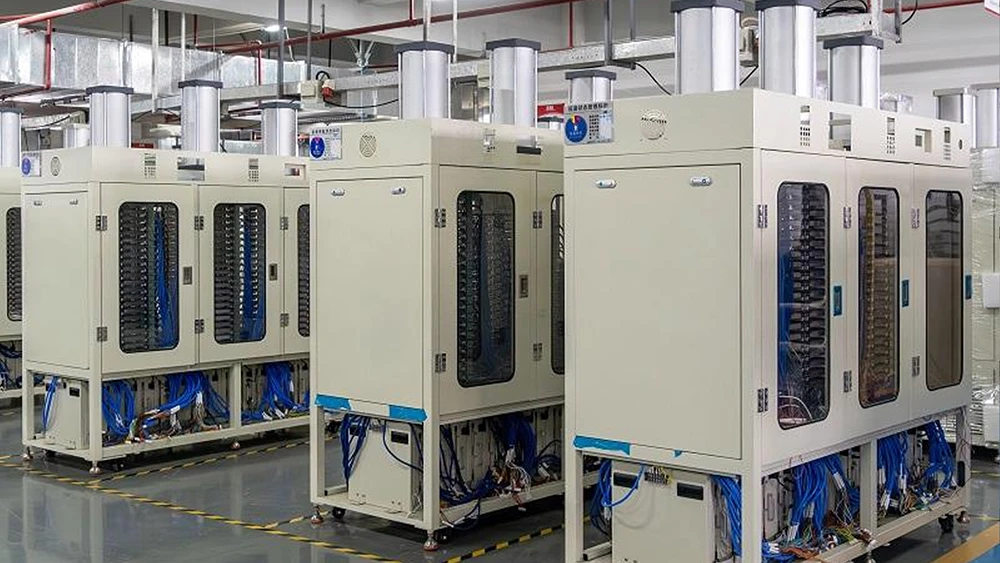
パウチセル加熱プレス成形機
エネルギー再生
形成工程は、製造工程の中で最もエネルギーを消費する工程です。ギガワット時規模の工場では、数万ものチャンネルが同時に稼働している場合があります。再生型形成システムは、放出されるエネルギーの70~85%を回収します。形成中に発生し、グリッドまたは充電中の他のチャネルにフィードバックされます。TOB NEW ENERGYの再生形成システムは、このレベルで放電エネルギーを回収します。生産規模では、これは環境上の優先事項ではなく、10年間のサービスにわたって累積される運用コストです。
データ追跡可能性
バッテリー工場から出荷されるすべてのセルには、どのチャネル、どのエージングステーション、どのグレーディングユニット、どのプロトコル、どの結果といった情報を含むデジタル出生証明書が必要です。形成データシステムは、OPC-UA、SECS/GEMといった標準的な産業用プロトコルを介して工場のMESと連携する必要があります。TOB NEW ENERGYの形成データアーキテクチャは、この問題を回避するために、標準プロトコルをサポートしています。独自のクローズドフォーマットでは、製造されるすべてのセルにわたって統合上の負債が蓄積されてしまいます。
モジュール4:生産規模に合わせた地層システムのマッチング
実験室規模— 数チャンネルから数十チャンネル。優先事項:測定精度とプロトコルの柔軟性。TOB NEW ENERGYのラボスケール地層探査装置は、研究グレードの測定精度を維持しながら、幅広いパラメータの探索をサポートします。
パイロットスケール— 数百のチャンネル。優先事項:生産規模に準じたプロトコルの検証。パイロット編隊システムは、生産システムと同一のチャンネルハードウェアとソフトウェアを使用し、パイロット規模で検証された編隊プロトコルを工場現場に直接移行できるようにする必要があります。TOBのパイロット編隊システムは、生産ユニットとハードウェアが同一です。パイロットラインで動作するプロトコルが、工場にロードされるプロトコルとなります。
生産規模数千から数万のチャネル。優先事項は、スループット、チャネル密度、および自動選別信頼性です。成形エリアは、工場全体の床面積の30~40パーセントを占めます。チャネル密度(1平方メートルあたりのチャネル数)は、工場の設備投資効率に直接影響します。成形、熟成、選別ステーション間のセルハンドリングを自動化することで、人件費と取り扱い時の損傷を軽減できます。
特許番号CN202122171465およびCN202122170781で保護されているこの選別装置は、生産スループットにおける自動選別における信頼性の課題に対処するものです。特に、目詰まり防止に関する特許は、実験室規模やパイロット規模では目に見えないものの、生産においては決定的な問題となる課題を解決します。選別コンベア上で1つのセルが詰まると(その日に処理される数万個のセルのうちの1個)、オペレーターが介入するまで選別ライン全体が停止してしまうのです。
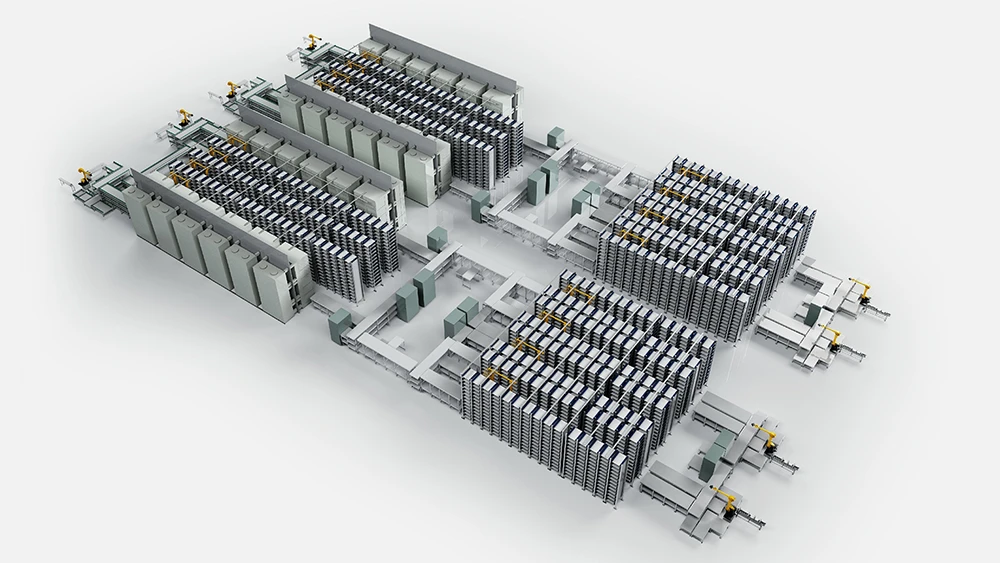
バッテリー成形システムと選別ライン
モジュール5:バッテリー形成システムサプライヤーの評価
仕様書には、電流精度やチャンネル数といった数値がサプライヤー間で似通っている場合が多いが、それ以外にも、いくつかの評価基準によって、フォーメーションシステムパートナーと機器ベンダーを区別することができる。
初め:地層形成、経年劣化、等級付けは、統一されたデータプラットフォーム上で統合されていますか?サプライヤーに、地層チャネルから経年劣化ステーションを経て等級付けビンに至るまでのデータフロー全体を実演してもらいましょう。実演中にUSBドライブや手動によるファイルエクスポートが行われる場合は、システムは統合されていません。TOBの地層形成プラットフォームは、地層データを経年劣化と等級付けに直接渡します。手動によるエクスポートは不要です。
2番目:長期的な精度ドリフトとは何ですか?また、校正手順はどのようなものですか?TOB NEW ENERGYは、12ヶ月間のドリフトデータと文書化された校正手順を提供します。初期精度仕様のみを提供するサプライヤーは、ドリフトの発見をあなたに求めていることになります。
三番目:サプライヤーはハードウェアだけでなく、成膜プロセスに関する専門知識も持ち合わせているでしょうか?成膜システムサプライヤーから得られる最も価値のある成果物は、キャビネットそのものではありません。それは成膜プロトコル、つまり、セル化学に最適なSEI膜品質を生み出すための、電流、電圧、温度、圧力の具体的なプロファイルです。TOBは複数の化学化学に対応した社内プロトコル開発を行っているため、機器にはハードウェアだけでなく、プロセスに関する知識も搭載されています。
第四に:生産規模では、故障したチャネルはどのように管理されるのでしょうか?数万ものチャネルを持つ工場では、個々のチャネルの故障は統計的に避けられません。システムは、故障したチャネルを自動的に検出、分離、報告する必要があります。重要なのは、故障したチャネルが隣接するチャネルの測定精度を低下させないことです。サプライヤーにチャネルの故障分離を実証してもらいましょう。1つのチャネルの故障が隣接するチャネルに影響を与える場合、システムは連鎖的な故障モードに陥り、生産規模になって初めてその影響が明らかになります。
モジュール6:編成がバッテリーのベースラインを定義する
成形前のあらゆる製造工程(混合、コーティング、カレンダー加工、組み立て)がセルの潜在能力を決定づける。そして成形工程がセルの現実を決定づける。SEI膜の品質がサイクル寿命の上限を決定づけ、等級付けの精度が出荷時の一貫性を決定づける。どちらも不可逆的な変化である。
バッテリー成形システムは、他のどの製造工程よりも広い工場床面積を占有し、より多くのエネルギーを消費します。また、最も目に見えない工程でもあります。成形キャビネットは可動部品のない電子機器のラックだからです。不適切なバッテリー成形システムのコストは、設備投資のスプレッドシートには表示されません。しかし、数か月後には、保証返品率や、成形チャネルのクロストークや温度の不均一性に起因する容量のばらつきによる自動車OEMの認定遅延といった形で、その影響が現れます。
選択するバッテリー形成および劣化システムこれは、出荷前にすべてのセルが通過する高品質なインフラを購入することを意味します。TOB NEW ENERGYのような中国のバッテリー成形システムメーカーは、このインフラに投資してきました。電子機器だけでなく、成形を製造工程から品質保証へと変えるプロセス知識、データアーキテクチャ、精密な管理にも投資しています。
バッテリー形成システムの概要: 充電キャビネット、エージングチャンバー、グレーディングユニットから構成される形成システムは、バッテリー製造における最終的な品質ゲートです。12~48時間の間に、3つの不可逆的な事象によってセルの性能が決まります。それは、アノード上のSEI膜の成長、ガスの発生と除去、そしてグレーディングのための初期容量測定です。主要な機器仕様には、チャネルの独立性、長期ドリフトデータに基づく電流および電圧の精度、キャビネット位置全体にわたる温度均一性、パウチセルの圧力制御、および回生エネルギー回収が含まれます。統合されたデータプラットフォーム上の形成・エージング・グレーディングシステムは、断片化されたマルチベンダーシステムがもたらすデータ互換性や試運転のリスクを排除します。TOBニューエナジー公開されているドリフト仕様、複数の化学組成に対応した社内開発の形成プロトコル、および特許CN202122171465およびCN202122170781で保護されている等級付け装置を備えた統合型バッテリー形成システムを提供します。
ニール・チャオ — 厦門TOB新エネルギー技術有限公司 技術部長
 購読する