Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


産業用全固体電池技術を製造に導入するための完全ガイド
ダニー・ファン博士著
「全固体電池は5年以内に量産体制に入るだろう。」この表現は、10年以上にわたり、業界のプレゼンテーションや技術ロードマップに繰り返し登場してきた。懐疑的な人は、この目標が永遠に遠ざかっていくと見ている。しかし、エンジニアは違う見方をしている。実験室での実証と工場規模での製造との間のギャップ――液体リチウムイオン電池が20年かけて埋めたギャップ――が、リアルタイムで縮まっているのだ。ここ3年で、議論の方向性は質的に変化した。もはやコイン型電池のサイクルデータを報告する大学の論文が中心ではなくなり、パイロットラインの歩留まり数値、設備仕様、製造プロセスパラメータといった、発見ではなく産業化の言語が議論の中心となっている。
中国の電池設備および材料会社 固体電池の製造に必要な環境条件を維持できる固体電池パイロットライン装置、グローブボックス一体型コーティングシステム、ドライルームに対する需要が高まっています。このガイドでは、固体電池を大規模に製造するために必要なものについて解説します。ただし、固体電池が実際に機能するかどうかについては触れません。
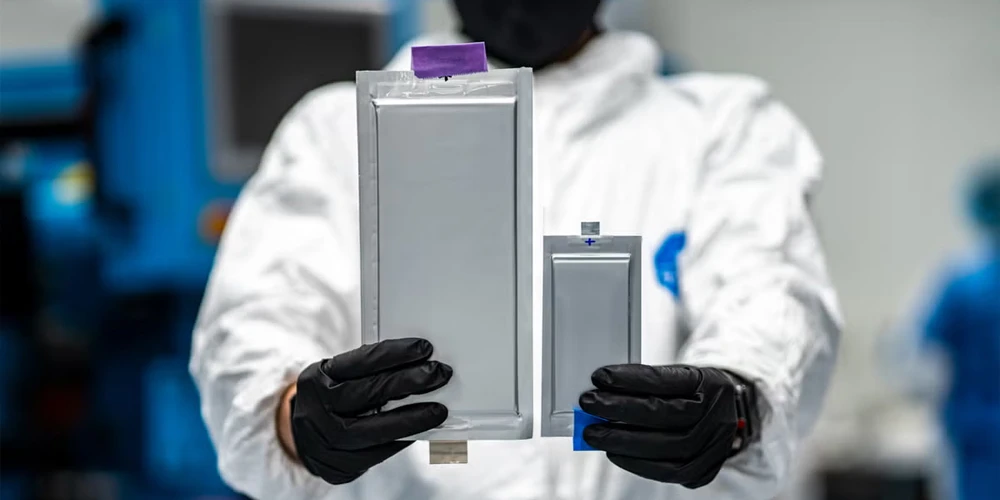
固体電池
要素1:固体素子が重要な理由
全固体電池技術への投資を促進する4つの構造的利点がある。それぞれが製造上の影響を及ぼすが、技術発表ではしばしば見過ごされがちである。
安全性。可燃性の有機液体電解質を不燃性のものに置き換える固体電解質 熱暴走の燃料源を取り除く。しかし、実際の工学的状況はもっと複雑だ。硫化物電解質は水分と反応して硫化水素を放出する。硫化水素は100ppm以上の濃度で有毒となる。酸化物電解質は化学的に安定しているが脆い。固体電解質の安全性は危険がないことを意味するのではなく、異なる種類の危険が存在し、それに対して異なる制御が必要となることを意味する。
エネルギー密度。リチウムデンドライトの侵入を物理的に阻止する固体電解質を用いることで、リチウム金属負極の使用が可能となる。理論容量は1グラムあたり3,860ミリアンペア時であり、グラファイトの372ミリアンペア時を大きく上回る。しかし、実際のところ、固体電解質においてもリチウムデンドライトは粒界に沿って成長する可能性がある。これを抑制するには、コーティング、中間層、加圧といった界面エンジニアリングが必要となり、工程の複雑化とコスト増につながる。
幅広い温度範囲での動作。特定の硫化物系電解質は、液体電解質が凍結したり、反応性が低下したりする温度域でも高いイオン伝導率を維持するため、パックレベルでの温度管理が容易になります。しかし、製造上の課題として、硫化物系電解質が要求する乾燥室環境を維持しながら、生産ライン全体の温度を制御することは、工場規模での空調管理において大きな課題となります。
システムレベルの簡素化。本質的に安全性の高いセルは、パックレベルでの保護構造を少なくすることで、システムレベルのエネルギー密度を向上させます。バイポーラスタッキング(単一の筐体内にセルを直列に積み重ねる方式)は、パック効率をさらに向上させます。これらの利点は、実験データではなく、コストモデルに反映されます。
要素2:3つの電解質経路
固体電解質の開発は主に3つのファミリーによって支配されており、それぞれ根本的に異なる製造方法が求められる。
酸化物電解質 — LLZO そしてLATP 酸化物は、優れた化学的安定性と広い電気化学的ウィンドウを提供する有力な候補です。リチウム金属に対して安定で、高電圧カソードにも耐えます。室温でのイオン伝導率は、通常10⁻⁴~10⁻³ジーメンス/センチメートルで、液体電解質のそれに近い値です。製造上の課題は、酸化物がセラミックであることです。イオン伝導に必要な密度を達成するには、1,000℃を超える温度で焼結する必要があります。焼結中、電解質とカソード材料は界面で反応し、高インピーダンスの二次相を形成します。焼結助剤、ナノ粒子、または代替プロセス経路によって焼結温度を下げることは、酸化物ルートにおける製造上の中心的な問題です。別の課題は機械的です。薄くて高密度のセラミックシートは脆いです。競争力のあるエネルギー密度に必要な50ミクロン以下の電解質層を製造しつつ、セル組み立て中に機械的完全性を維持することは、生産規模では未解決の製造上の問題です。
硫化物電解質 LGPSファミリーやLi₆PS₅Clのようなアルギロダイトは、室温で10⁻²ジーメンス/センチメートルを超えるイオン伝導率を達成します。これは液体電解質よりも高い値です。硫化物は機械的に柔らかく、高温焼結ではなく冷間プレスで緻密化できます。これは製造上の大きな利点です。1000度の炉も、共焼結界面反応も必要ありません。トレードオフは、極めて高い水分感受性です。硫化物は水と不可逆的に反応し、H₂Sを放出します。混合、コーティング、組み立てといった製造工程全体は、露点-50℃以下で作業する必要があります。露点-50℃では、乾燥室内の空気中の水分量は、作業員1人の呼気よりも少なくなります。エアロックの手順に従わずに1人が入室すると、1分以内に露点が10℃上昇し、露出した硫化物電解質バッチはすべて廃棄されます。硫化物処理用の乾燥室インフラは、リチウムイオン電池用乾燥室からの段階的なアップグレードではありません。それは全く異なるクラスの施設です。TOB NEW ENERGYの厦門工場には乾燥室があります。 -50℃での露点制御を実証済みであり、硫化物処理に必要な環境インフラを備えた総合設備サプライヤーの一つです。
ポリマー電解質(PEOベースのシステムが最も開発が進んでいる)は、最もシンプルな製造方法を提供する。PEOとリチウム塩溶液は、既存のロールツーロール装置にわずかな変更を加えるだけで塗布できる。1000度の焼結も、マイナス50度の乾燥室も不要だ。トレードオフとして、PEOの室温でのイオン伝導率は10⁻⁶~10⁻⁵ジーメンス/センチメートルであり、液体電解質よりも2~3桁低い。ポリマー固体電池は通常、使用可能な電力を供給するために60~80℃の動作温度を必要とする。このため、定置型蓄電やニッチな産業用途に用途が限定される。複合電解質(LLZOナノ粒子などの無機充填剤をPEOと混合したもの)は、室温での伝導率を10⁻⁴の範囲に向上させ、ギャップを縮める。
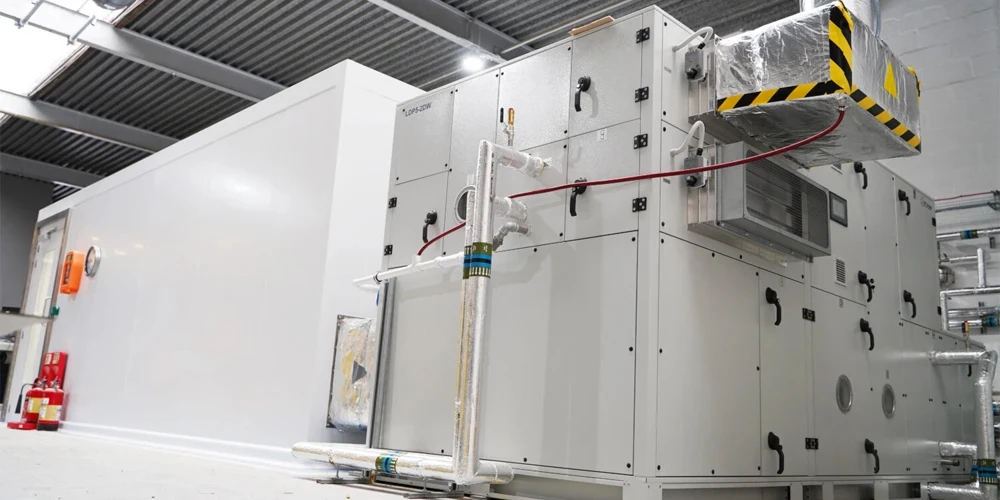
固体電池用乾燥室
要素3:製造ルートによる現実
酸化物法の製造におけるボトルネックは焼結工程である。1,000℃を超える温度で固体電池を処理するトンネル窯はメガワット級の電力を消費し、ギガワット時規模の工場では数千万ドルもの設備投資が必要となる。共焼結界面反応の問題には完全な解決策がなく、現在の対策としてはゾルゲル法やスパッタリング法による陰極表面コーティングなどが挙げられるが、いずれも工程数とコストの増加を招く。
硫化物ルートの製造上のボトルネックはドライルーム生産規模の施設で、材料の搬入・搬出用エアロック、作業員用エアロック、および関連する除湿装置を備え、露点をマイナス50℃からマイナス60℃に維持するには、コーティングおよび組立装置自体の費用を上回る設備投資および運転コストがかかります。さらに、硫化物は標準的なNMP/PVDFスラリーシステムとは互換性がありません。非極性溶媒(トルエン、キシレン、ヘプタン)と互換性のあるバインダーが必要となるため、コーティングおよび溶媒回収システム全体を新しい化学に合わせて設計する必要があります。固体硫化物製造用の装置サプライヤーを評価する企業にとって、このドライルーム設備の有無は二者択一のフィルターとなります。つまり、サプライヤーは硫化物を処理できるかできないかのどちらかです。
ポリマーを用いた電池の製造上のボトルネックは、製造工程そのものではなく、性能にある。設備は既に存在し、製造プロセスも確立されている。電池は60℃の高温環境下でも動作する。高温動作が許容される用途においては、ポリマー固体電池が最も近い将来における製造上の現実となるだろう。一方、自動車や民生用電子機器など、室温での動作が必須となる用途においては、ポリマー電解質には、現在も開発中の複合材料が必要となる。
要素4:機器要件 ― 異なる機械セット
全固体電池の製造には、リチウムイオン電池の製造と全く同じ装置を若干の変更を加えて使用するわけではありません。いくつかの重要な工程において、根本的に異なる装置が必要となります。
硫化物処理用の乾燥室では、最高性能のリチウムイオン電池式乾燥室よりも露点温度を10~20度低く抑える必要がある。この余分な水分を除去するためのエネルギーコストは直線的ではなく、指数関数的に増加する。空気中の水分含有量がゼロに近づくにつれて、露点温度を1度下げるごとに、必要な冷凍能力は不釣り合いに増大する。
圧力制御による積層は、従来の積層や巻き取りに取って代わるものです。液体電池では、電解液が電極とセパレータ間の隙間を満たします。固体電池では、界面は固体同士です。界面接触を維持するには、電極領域全体に均一な外部圧力が必要です。圧力が低すぎると界面インピーダンスが高くなり、圧力が高すぎるとセラミック電解液に亀裂が生じます。固体電池用の積層装置は、正確な圧力を印加し維持する必要がありますが、これは液体電池用の積層装置では対応できない要件です。
リチウム金属陽極の製造工程では、全く新しい材料取り扱い上の課題が生じます。リチウム箔(通常20~50ミクロン厚)は柔らかく、粘着性があり、反応性が高いため、銅箔やアルミ箔に使用されるローラー、張力制御システム、切断機構では取り扱うことができません。陽極を用いない設計(最初の充電時にリチウム金属をその場でめっきする方式)では、リチウム箔の取り扱いは不要になりますが、製造上の課題は形成工程に移ります。この工程では、精密に制御された圧力と電流密度の下で、電極表面全体に均一なリチウムめっきを実現する必要があります。
コーティングおよび成膜装置は、電解液の種類によって異なります。硫化物スラリーコーティングでは、非極性溶剤に対応したコーティングヘッド、密閉型乾燥システム、有機溶剤の回収装置が必要となり、NMPベースのコーティングとは異なるエンジニアリング仕様が求められます。酸化物電解液による成膜では、半導体業界から借用した気相法(CVD、PVDなど)が用いられる場合があり、これは電池業界とは異なるものです。これらは、コスト構造や処理能力が異なる、根本的に異なる製造プラットフォームです。
要素5:産業化のためのパートナーシップ
固体電池技術の産業化に成功する企業や機関は、材料開発と製造技術の間の連携を円滑にできる企業や機関である。なぜなら、固体電池においては、これらは同じ問題だからである。
リチウムイオン電池で有効性が実証されている「大学の基礎研究と企業の技術実装」モデルは、固体電池においてはさらに重要となる。材料に関する課題(界面安定性、デンドライト抑制、電解液処理など)には、大学の研究室が提供する基礎的な理解が不可欠である。製造に関する課題(ドライルーム技術、圧力制御による積層、リチウム金属の取り扱いなど)には、装置メーカーが持つ製造現場での経験が不可欠である。どちらか一方だけでは、これらの課題を解決することはできない。
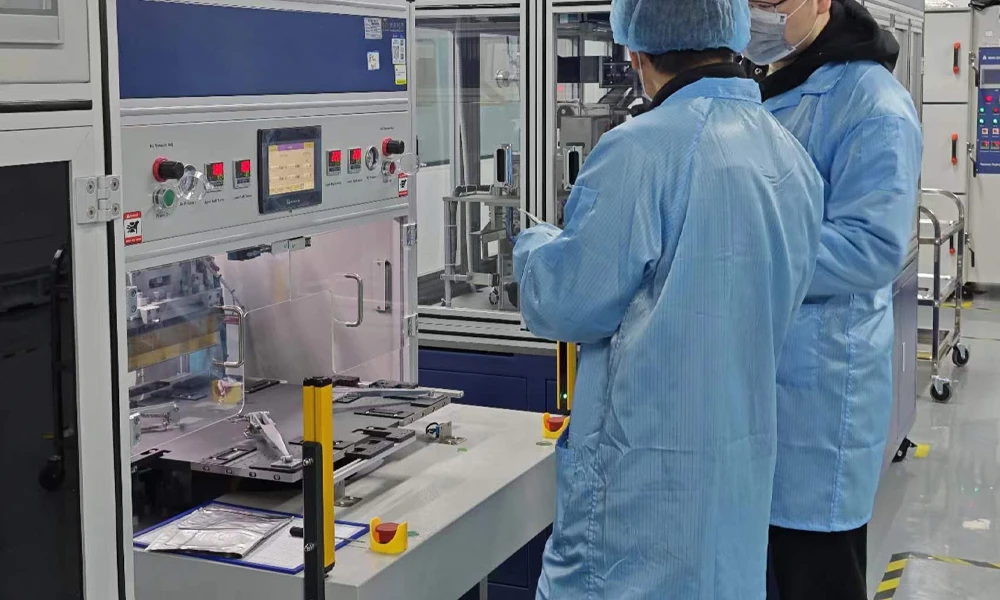
TOB共同研究室における固体電池の研究
A大学と企業の共同研究室 TOB NEW ENERGYと中南大学の固体電池研究グループとの連携は、この原則に基づいて行われています。大学における電解質材料と界面メカニズムに関する研究は、装置設計とプロセス開発に役立てられています。製造可能性に関するパイロットラインデータは、大学の研究方向性にフィードバックされます。これはスポンサーシップ契約ではなく、学術的な発見と産業への応用を結びつける、中国の電池研究エコシステムにおける数多くのパートナーシップの一つである、実務的なエンジニアリング協力関係です。
要素6:現実的なタイムライン
固体電池技術の工業化は、単一の画期的な出来事によって実現するものではない。それは、長年にわたって順次解決されていく一連の技術的問題の積み重ねによって達成されるだろう。
ポリマー系およびポリマー複合材製の固体電池は、現在、自動車以外のニッチ市場、すなわち定置型蓄電、産業機器、高温動作が許容される用途などに進出しつつある。これらの導入事例は、次世代の技術開発に役立つ製造経験を蓄積している。
硫化物系車載用電池は、トヨタ、サムスンSDI、CATLが発表したスケジュール通り、2027年から2028年にかけて量産開始される見込みだ。ドライルーム、非極性溶剤コーティングライン、リチウム金属ハンドリングシステムといった製造インフラは現在構築中であり、2028年にこれらのラインから出荷される電池は、現在パイロット設備で試作されている。
焼結と機械的強度という2つの課題を解決する必要がある酸化物系全固体電池は、2028年以降に初期生産が開始される見込みだ。一方、酸化物電解質と少量の液体電解質を組み合わせた半固体型電池は、橋渡し技術としてより早く市場に投入される可能性がある。
電池メーカーや投資家にとって、今日正しい姿勢は、どの電解液方式が「勝つ」かを賭けることではありません。自社の用途に合った方式について、パイロットスケールで、生産規模に近い設備で、目標とするセル設計を用いて、製造データの蓄積を開始することです。2026年にこれを開始した企業は、市場が開かれる時点で3年間の製造経験を積んでいることになります。一方、技術が「実証」されるまで待つ企業は、3年遅れて参入することになります。
固体電池製造の概要:固体電池は、可燃性の液体電解質を固体電解質に置き換えることで、リチウム金属負極と本質的に安全な電池を実現します。電解質には主に3つの方法があります。高温焼結が必要な酸化物、マイナス50℃からマイナス60℃の露点という極低温環境を必要とする硫化物、そして室温性能を犠牲にするものの最もシンプルな製造方法を提供するポリマーです。固体電池の製造には、固体同士の界面を形成するための圧力制御式積層装置、リチウム金属ハンドリングシステム、非極性溶媒システムに対応したコーティング装置など、根本的に異なる装置が必要です。産業化のタイムラインはルートによって異なり、ポリマー複合電池は現在ニッチ市場に参入しており、硫化物自動車用電池は2027年から2028年を目標とし、酸化物全固体電池は2028年以降に位置付けられています。パートナーシップの成功は、材料科学と製造工学の統合にかかっており、TOB NEW ENERGYと中南大学の共同研究所に代表される大学と企業の連携モデルは、まさにこの能力を提供するために設計されています。
ダニー・ファン博士 — 厦門TOB新エネルギー技術有限公司 最高経営責任者
 購読する