Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


カテゴリ
熱いプロダクト
Loading...
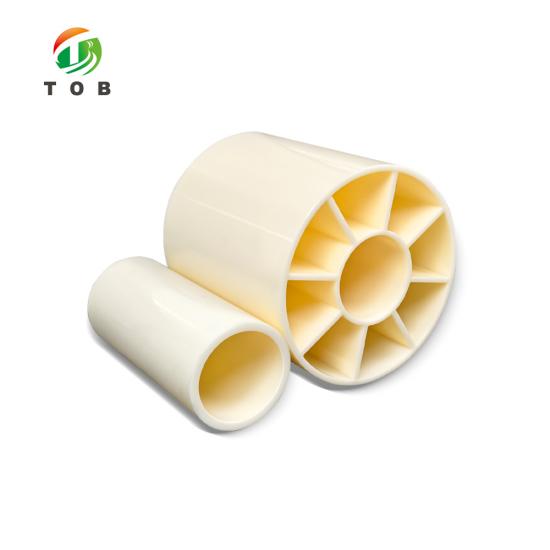


電極ロール用巻芯リール
ブランド:
TOB NEW ENERGY商品番号。:
TOB-WR-Series注文(moq):
1お支払い:
L/C, T/T製品の起源:
China出荷港:
XIAMEN
電極ロール用巻き取りコア・リール - TOB-WRシリーズ
内径1〜8インチ、長さ4〜3000mm。直径、偏芯、真直度は、他社で同サイズに提示される公差の約半分に抑えられています
製品概要と主な用途
電極ロールの精度は、それが巻き付けられているコアの精度に依存します。コアは、巻き出しスタンド、カレンダー、スリッターにおける回転基準であり、コアが持ついかなる誤差も、振れ、エッジの蛇行、または後にコーティング厚さの変動として表面化するテンションの波として、そのままロールに伝わります。TOB-WRシリーズは、その作業のために当社が提供するコアです。内径1〜8インチ、長さ4〜3000mmであり、外径、内径、偏芯、真直度の4つの公差は、同じ公称サイズで通常提示されるコアよりも厳しく管理されています。
本シリーズは、製造ラインを1回通過して終わりではなく、繰り返し使用できるように構築されています。1インチから8インチまでの内径は、ラボ用コーターと生産用ワインダーのマンドレルを同様にカバーし、4mmから3000mmまでの長さは、短い切断長から全幅の生産用コアまであらゆるものに対応します。標準サイズが適合しない場合、内径、肉厚、長さは特注で製造可能であり、このページの掲載コアの多くがその方法で工房から出荷されています。
用途:
- 電極コーティングライン:ロールがテンションをかけながら巻き出され、コアの誤差がコーティングギャップでのウェブの蛇行につながる環境
- カレンダーおよびロールプレス:圧密化の後に電極がコアに巻き直される環境
- スリットおよび切断:完成した細幅ロールが新しいコア上で正確に回転する必要がある環境
- 真空乾燥:ロールがコア上で加熱乾燥され、その後再利用される環境
- 1インチまたは3インチのマンドレルを使用するラボ用コーター、および両者の間で移行するパイロットライン
- 短い切断長を取り扱う研究グループ(3000mmのコアが適さない場合)
このページではコア自体について説明しており、その周辺のハードウェアについては扱っていません。コアを支持するシャフト、チャック、または膨張式マンドレルは機械側に属します。ラインのそちら側が必要な場合は、バッテリー電極ロール加工用自動巻出し・巻取り装置のページをご覧ください。また、コアはすでに蛇行しているウェブを修正することはできず、蛇行の増加を防ぐことしかできません。
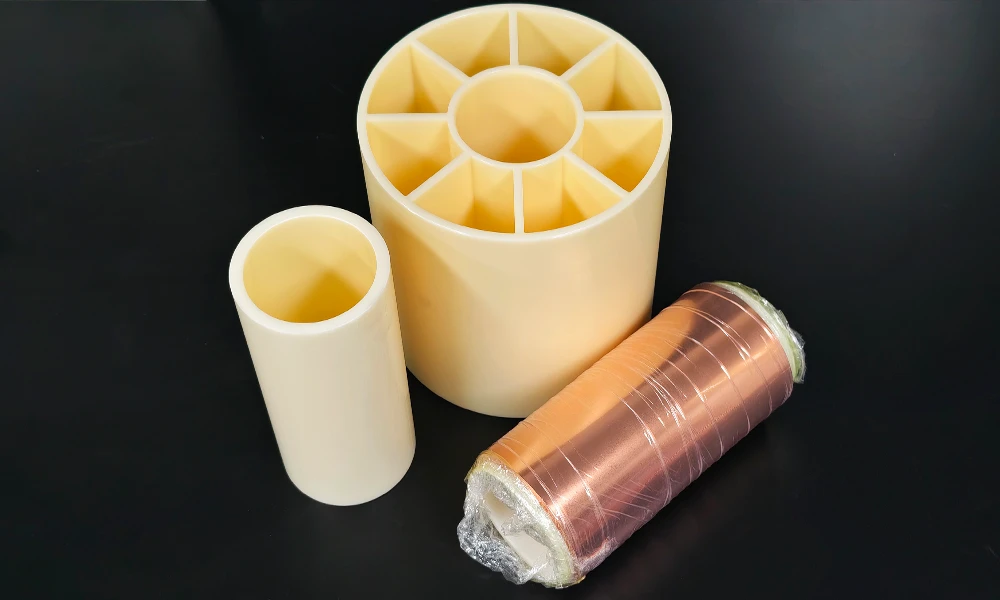
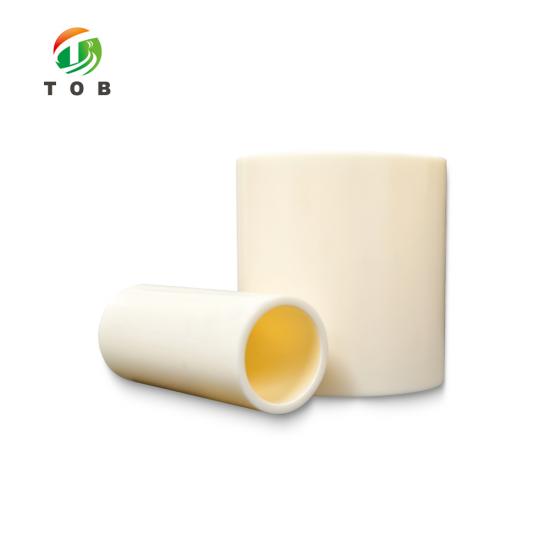
当社の小型コアの1つに巻き付けられた銅箔ロールと、異なる内径を持つ2つの素地コア。
必要な内径、肉厚、長さ、およびコアが支えなければならないロールの重量をお知らせいただければ、ご注文前に3つの標準肉厚のうちどれが適合するかを確認いたします。
完全仕様
コアがラインで使用可能かどうかは、次の3つの要素によって決まります。何に適合するか、どのような公差を保持するか、そして肉厚の材質は何か。以下の表では最初の2つについて説明しています。最初にサイズ範囲、次に当社が最も多く保有しているサイズ、そしてこのシリーズを同じ公称サイズで通常提示されるコアから区別する公差表の順に記載されています。
1. サイズ範囲
| 項目 | 範囲 |
|---|---|
| 内径、穴径 | 1〜8インチ |
| 長さ | 4〜3000 mm |
| 外径と肉厚 | ご注文の内径によって決まります。最も頻繁に在庫しているサイズは次の表に記載されています |
| カスタム製作 | 標準サイズ以外の内径、肉厚、長さは特注で製造可能です |
2. 最も頻繁に在庫しているサイズ
| 内径、穴径 | 肉厚 | 長さ |
|---|---|---|
| 76.5 mm | 6 mm | 45 / 64.5 / 77.5 mm |
| 76.8 mm | 8 mm | 35〜2000 mm |
| 153 mm | 11.5 mm | 35 ~ 2000 mm |
これら3つは当社が最も頻繁に製造しているサイズであり、製造可能な限界を示すものではありません。このリストにない内径のご要望は、お断りではなく、ご相談として承ります。
3. 他社製同等サイズに対する公差
| 項目 | 単位 | 他社製サプライヤー、3インチ x 8.5 mm | TOB-WR、3インチ x 8.5 mm |
|---|---|---|---|
| 1. 外径 | mm | 0.2 | 0.1 |
| 2. 内径 | mm | 0.4 | 0.25 |
| 3. 偏心 | mm | 0.2 | 0.12 |
| 4. 真直度 | mm / 600 mm当り | 0.52 | 0.2 |
4つの数値はいずれもmm単位であり、公称サイズが同じ(3インチの内径、8.5 mmの肉厚)場合の数値を示しています。左側の列は他社製の同等コアに提示されている公差であり、右側の列はこのシリーズの検査基準です。量産発注の前に、サンプルで双方を確認することをお勧めします。
4. このページで使用されている寸法

コアの断面:Dはウェブが巻き付けられる外径、dはお客様のマンドレルに適合しなければならない内径、Lは長さです。
| 外径 D | 内径 d | 長さ L |
|---|---|---|
| 258 / 200 / 150 | 76.5 | 500 ≤ L ≤ 800 |
| 258 | 152.7 | 300未満 |
寸法はmm単位です。76.5 mmの内径は、長さ500 ~ 800 mmの3つの外径に対して記載されており、152.7 mmの内径は長さ300 mm未満の場合です。必要な内径をお知らせいただければ、ご注文確定前に適合する外径を書面にて確認いたします。
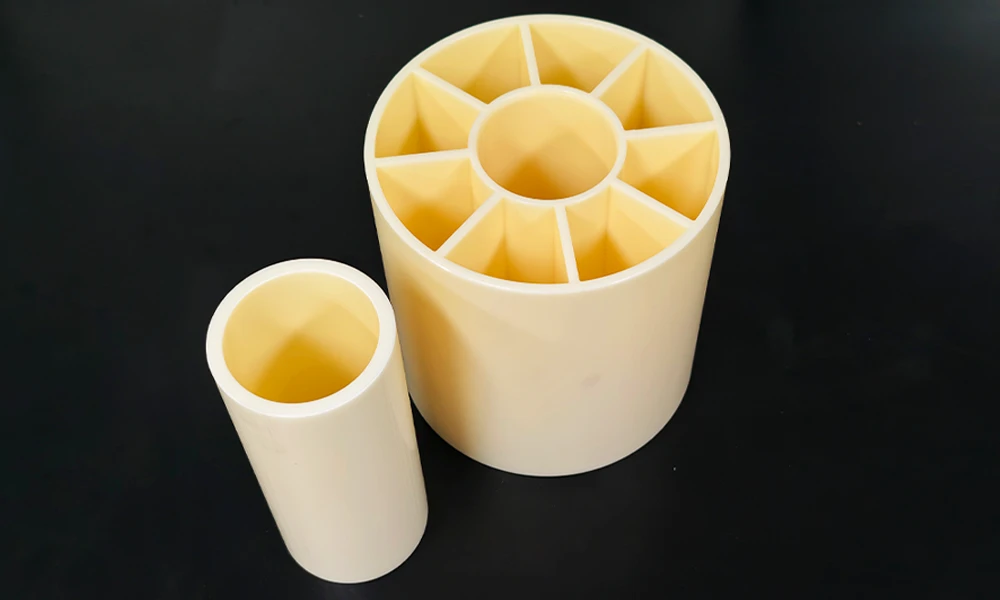
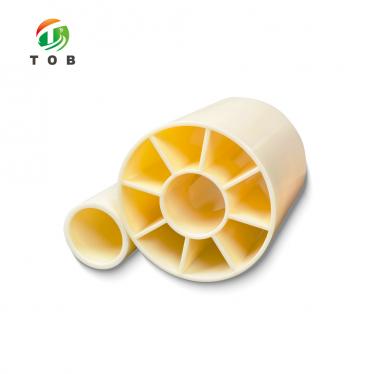
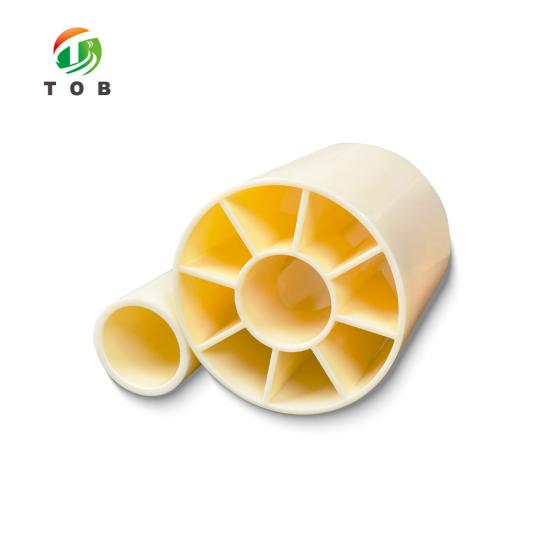
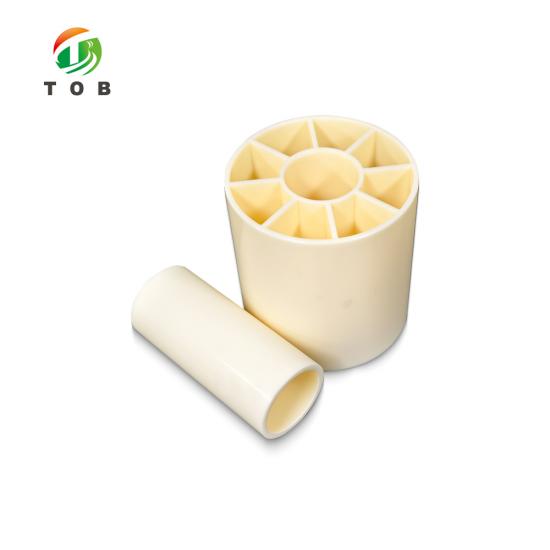
TOB-WRシリーズの2つの内径。どちらも内側にリブが付いています。内径、肉厚、長さは、ご注文時にご指定いただいたサイズで製造されます。
シリーズの範囲と指定方法
コアの注文には、4つの数値と1つの重量が必要です。4つの数値とは、内径、肉厚、長さ、および検査を希望する公差であり、重量とはコアが支えなければならない巻き取りロールの重量です。これら5つの情報をお知らせいただければ、後からお客様で絞り込む必要のない、具体的なコアを指定した見積書をお返しします。
- 内径- 1インチから8インチの範囲。内径は、解放時にマンドレルをクリアし、装填時にはロールをしっかりと保持する必要があるため、内径の公差は0.4mmではなく0.25mmとして提示されます。
- 肉厚- 3つの標準内径に対して6、8、または11.5mm。肉厚がロールを支えます。重量のあるロールに対して肉厚が薄いと、張力によって変形が生じ、その変形が巻き戻し後も電極に残ってしまいます。
- 長さ- 4 mm〜3000 mm。ウェブ幅より短い場合は端部が支えられなくなり、長い場合は機械のチャックの範囲内に収める必要があります。
- 公差- 表3の4つの数値はこのシリーズの検査基準です。お客様のラインでいずれかの公差をより厳しく維持する必要がある場合は、その旨をご指定いただければ、見積もりに反映されます。
上記の寸法で固定されたものはありません。1〜8インチ以外の内径、記載された3種類以外の肉厚、4〜3000 mm以外の長さはいずれも受注生産となります。これは、すでに特定のマンドレルに合わせて構築されているラインにおいては通常のプロセスです。
1つではなく4つの公差がロールを決定する理由
ほとんどのコアの注文は、内径という1つの数値に基づいて発注されます。マンドレルに適合しなければならない数値であるため、チェックされる数値となります。しかし、ロールが気にするのは内径だけではありません。塗工ギャップが見ているのは巻き取られたロールの外表面であり、その表面には4つの異なる誤差の総和、つまり外側の真円度、内径が中心からどれだけずれているか、コアの全長にわたる真直度、そして内径がシャフトにどれだけよく適合しているかという誤差が表れます。
偏心は人々を驚かせるものです。それは内径の軸と外表面の軸の間のオフセットであるため、偏心が 0.2 mm のコアは、1回転ごとにその量だけ上下する表面を呈します。高速で稼働するコーターでは、それは単なる見た目の欠陥ではなく、ウェブパスにおける周期的な変化であり、同じ周波数で厚みの波として塗工に現れます。偏心を 0.2 mm ではなく 0.12 mm に維持すると、ウェブがそれを認識する前に、その動きのおよそ40パーセントが除去されます。
真直度は異なった働きをします。全長にわたって湾曲しているコアはウェブを上下に動かすのではなく、横方向に移動させます。するとウェブガイドは、コアが再導入し続けるドリフトを修正しながら運転することになり、スリッターでの端部の位置もそれにつれて移動します。これが、真直度が単一の数値ではなく 600 mm あたりで示される理由です。湾曲は割合であり、コアが長ければ長いほど、その蓄積量が多くなります。600 mm あたり 0.52 mm では、2000 mm のコアには1ミリメートルを超える湾曲が生じ得ますが、600 mm あたり 0.2 mm では生じません。
内径公差は嵌合の問題であり、どちらの方向の誤差もコストがかかります。緩すぎると、巻取トルクの下でコアがマンドレル上でスリップし、ドリフトではなくロールの段差として現れます。きつすぎると、コアが冷えた状態でスライドしないため、オペレーターが無理やり押し込むか温めるかのどちらかを行うことになり、どちらも次回の検査で測定される内径を傷つけます。3インチのコアにおける 0.25 mm の内径公差は、トルクを保持するのに十分なほどきつく、手で装填できるほど緩いものです。
表3の比較は、実際に測定するまでは事実ではなく主張として扱う価値があります。左側の列は他社製の同等サイズのコアについて公表されている公差であり、右側の列はこのシリーズが検査される基準です。両方を1個ずつ注文し、マイクロメーターとダイヤルゲージで測定すれば、表が正しいかどうかが一目瞭然であり、どのカタログよりも製造注文の確実な根拠になります。
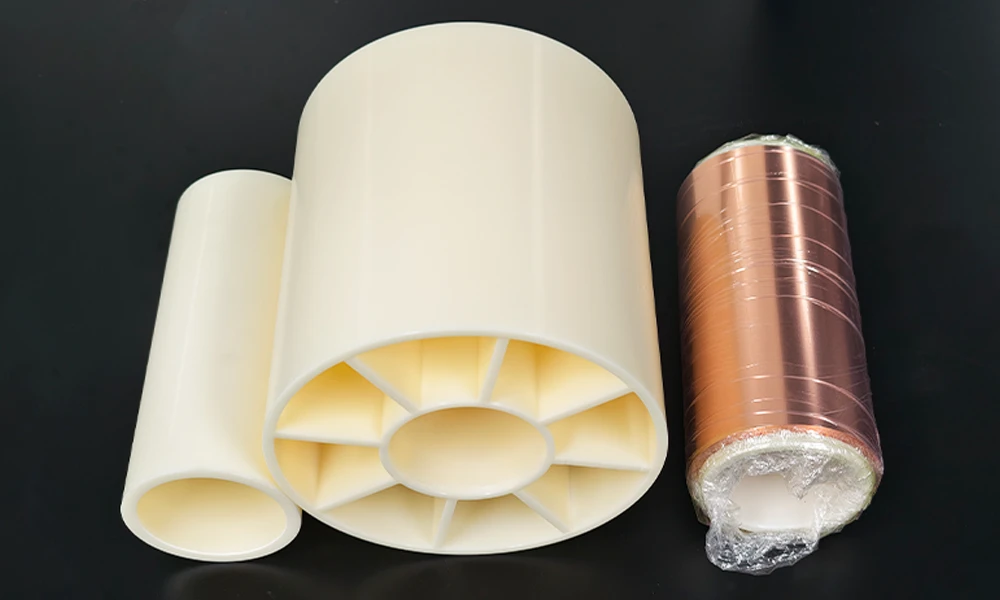
コアとロールの並置:選択する肉厚は、単に位置決めだけでなく、ロールを支えるものでなければなりません。
主要な設計特性
- 内径範囲は1インチから8インチまで。1つのシリーズで1インチのマンドレルを使用する実験用コーターから6インチまたは8インチの軸を使用する生産用ワインダーまでカバーするため、パイロットラインの規模拡大時にコアのサプライヤーを変更する必要がありません。
- 内径は3インチで0.25 mmに保持。滑ることなく巻き取りトルクを伝達できるほど十分に固く、コアが手作業でマンドレルにスライド挿入できるほど十分に適度なゆるさです。
- 外径は0.1 mmに保持。他で提示される同サイズの許容値の半分であり、これがロールの初期振れ量を決定する数値となります。
- 偏心量は0.12 mmに保持。内径軸と外径軸の間のオフセット量であり、推測ではなく検査されています。これはコーターが後工程で除去できない1回転に1回のリップル(脈動)の発生源です。
- 直度(真っ直ぐさ)は600 mmあたり0.2 mmに保持。全量ではなく割合であるため、短い基準長に隠れることなく、ご注文いただくコアの長さに応じてスケールします。
- 3種類の肉厚オプション、長さ4 mm~3000 mm。標準内径で肉厚6、8、11.5 mmを用意しており、長さは在庫サイズではなく運用されるウェブ幅に合わせてカットします。
- リブ付き構造の肉厚、複数の内径サイズ。写真で確認できる内部リブにより、これらのコアが搬送する重量に対して管壁の剛性を維持します。内径とリブのパターンはご注文のサイズに対応します。
取扱方法、保管および検査
1. コアのセット
- セットする前に測定してください。重要となる2つの数値は内径と外径であり、ラベルを過信せず装置上で両方を測定する価値があります。
- コアを手作業でスライドさせて装着します。力が必要な場合は、内径を広げる前にマンドレルのバリや乾燥したスラリーを確認してください。内径は一度広げると元に戻せない寸法です。
- チャックの基準面にコアを完全に突き当てて着座させます。マンドレルの端から飛び出しているコアは、直度数値がどうであれ曲がっているかのように回転します。
- 運用全体を通してコアは同じマンドレルに装着したままにしてください。ロールの途中でチャック間を移動させると、最初におさめた嵌合誤差が再発します。
- 開始前に、セットしたコアを手で1回空回ししてください。低速での目視できるブレは、800 mm塗工した電極の後に発見するよりも、今検知する方がコストを抑えられます。
2. 保管および検査
- 床ではなくラックに保管してください。踏まれたり乗り越えられたりしたコアはその外径に平坦部ができ、ウェブがその上に巻き付けられると、どのような検査でも見つけることができません。
- 熱源から遠ざけ、直射日光を避けてコアを保管してください。保管中に変形して真円でなくなったコアは、荷重をかけても元に戻りません。
- 再利用のたびに点検してください。プラグゲージまたはキャリパーで内径を、2つの位置でマイクロメーターで外径を測定し、全長にわたってストレートエッジを当てて反りを確認します。
- 見た目が悪いときではなく、数値が外れたときにコアを廃却してください。表3の4つの数値の範囲内にあるコアは、外側が擦れていても、その役割を果たし続けています。
コアはラインではなくロールと一緒に移動します。乾燥やスリットのためにロールがコーティング室から出るときは、電池電極ロール用真空乾燥オーブンと巻物用巻出し・巻取り装置が、このロールを引き継ぐ2つの工程です。
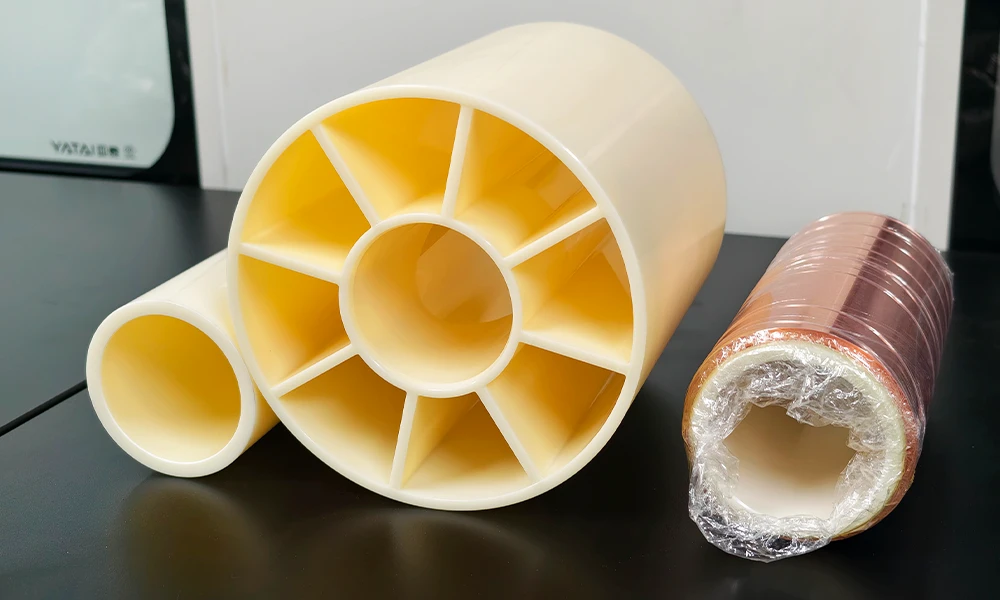
同じペアが最後まで続きます。ロール自体のコアは箔の内側に見えており、これがロールの振れの精度を決定する表面です。
エンジニアリングFAQ
Q1:私のマンドレルは3インチです。76.5 mmの内径は適合しますか?
3インチは76.2 mmですので、76.5 mmの内径は約0.15 mmのラジアルクリアランスを与え、手で押し込むには十分ですが、スリップするには足りません。確認すべき数値は公称サイズではなくマンドレルです。もしマンドレルがオーバーサイズであれば、0.25 mmの内径公差がクリアランスを削り始めます。測定したマンドレルの直径をお送りいただければ、それに合わせた内径を見積もります。
Q2:0.12 mmの偏心は、実際に私のコーティングにどのような影響を与えますか?
ウェブパスに1回転あたりその大きさの動きをもたらします。0.2 mmではなく0.12 mmにすることで、ウェブガイドやコーティングギャップが処理しなければならない動きの約40パーセントを除去したことになります。1回のパスでは見えないかもしれませんが、ロールを高速で走行させると、周期的な厚みのムラとして現れます。
Q3:なぜ真直度は合計ではなく600 mmあたりで記載されているのですか?
反りは蓄積されるためです。600 mmあたり0.2 mm以内で真っ直ぐなコアであっても、2000 mmでは0.7 mm近く狂うことがあり、単一の合計数値ではそれが隠されてしまいます。600 mmあたりの数値を記載することでそのレートが分かり、ご自身のコアの長さでどうなるかを算出しやすくなります。
Q4:6 mm、8 mm、11.5 mmの肉厚—どのように選べばよいですか?
肉厚は巻き取られたロールを支えるため、マンドレルではなくロールの重量と巻き取りテンションに従います。ロール重量、ウェブ幅、テンションをお知らせいただければ、3つのうちどれで十分かをお答えします。必要なものよりも厚くすると、扱うすべてのロールでコアの重量というコストがかかります。
Q5:リストにない内径を注文できますか?
はい。リストには1〜8インチの内径と4〜3000 mmの長さが網羅されており、それら以外のものは受注生産となります。カスタム製品は、他の方法ではなく特定のマンドレルを中心に構築されたラインの通常のルートです。
Q6:本生産の注文を確定する前に、公差の主張をどのように確認すればよいですか?
必要なサイズのコアを1つ注文して測定してください。プラグゲージまたは内側マイクロメーターで内径を、90度離れた2つの位置で外径を、コアを内径で回転させながら外表面のダイヤルインジケーターで偏心を、全長にわたるストレートエッジで真直度を確認します。表3の4つの数値がサンプルで維持されていれば、注文でも維持されます。
内径、肉厚、長さ、および巻き取るロールの重量をお知らせいただければ、範囲ではなく、1つのコア仕様とその公差をご提示します。
メール:tob.amy@tobmachine.com | 電話およびWhatsApp:+86 181 2071 5609
レビュー担当:Science Wang、シックス・シグマ・ブラックベルト、バッテリー・ラインズ | 最終更新日:2026-10-26
以前:
角形セルダミーモデル次:
自動テープディスペンサー
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。




 購読する