Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


- ホーム
- >
カテゴリ
熱いプロダクト
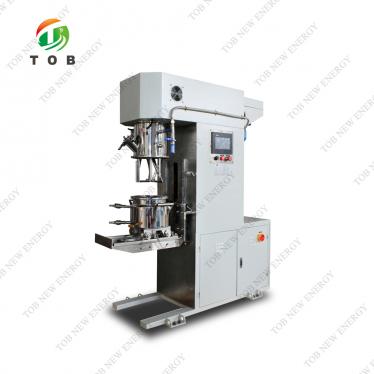
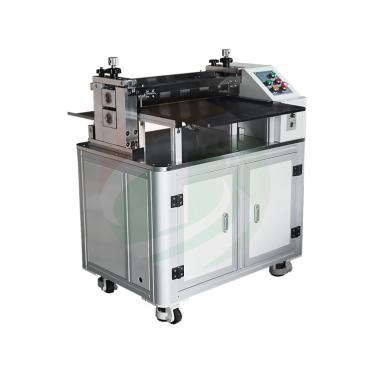
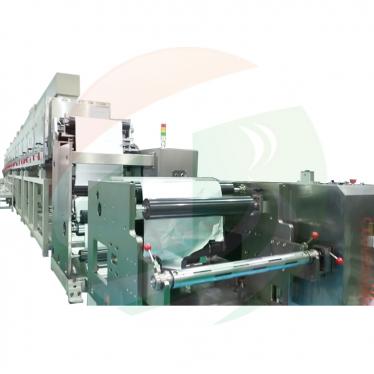
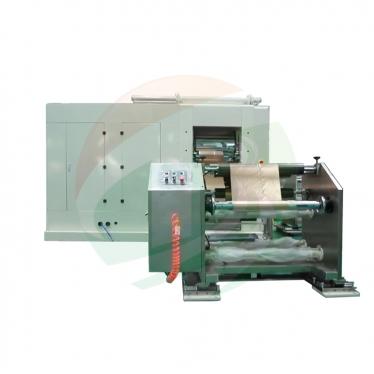
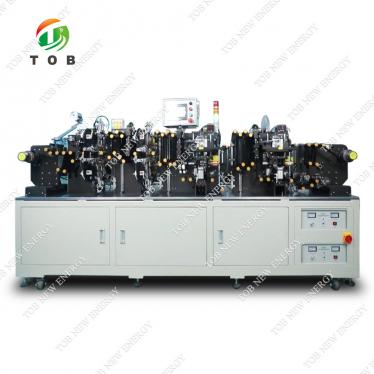
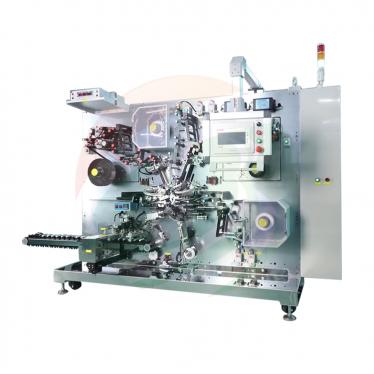
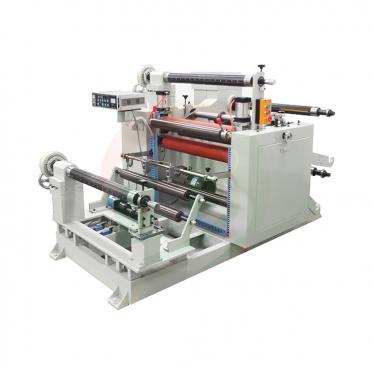
特許 CN215542414U - ノンストップロール交換式コーティング機
Oct 10,2026リチウム電池用コーティングライン。供給構造により、次の基材ウェブロールへの交換を自動で行うため、停止や継ぎ足しが不要で、アンワインダーでの作業員も不要です。
仕様および図面の詳細: Google PatentsのCN215542414U
電極コーティングは、設計された電池の容量、安全性、一貫性が完成したセルにどれだけ反映されるかを決定する工程です。仕様書では、優れたコーティングを「電池の容量、安全性、一貫性の基本前提」と呼んでいます。しかし、コーティングヘッド自体は改良されたものの、その周辺の機械には死角がありました。それは、「基材ウェブロールが切れると、ラインを停止しなければならない」という点です。次のロールを装填するために停止が必要で、連続供給は不可能でした。
2021年9月1日に出願されたCN215542414Uは、その停止を解消します。その供給構造は、新しいウェブロールをランプ上に待機させ、「油圧連結された2枚のゲートプレート」を備えた保管トラフに1つずつ送り込み、「赤外線ビーム」で走行中のウェブの終端を検知します。これにより、コーターがコーティングを継続している間に、使い終わったコアが押し出され、次のロールが所定の位置に落下します。
特許情報
| 公開番号 | CN215542414U |
| 出願番号 | CN202122096805.9U |
| タイトル(原文) | 一种带有连续上料装置的锂电池涂布机 (ノンストップロール交換機能付きコーティング機) |
| 発明者 | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| 現在の権利者 | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - TOB NEW ENERGYの登録法人 |
| 出願日 | 2021年9月1日 |
| 登録日 | 2022年1月18日 |
| 文書タイプ | 実用新案(登録済み、種類コードU) |
| 法的ステータス | 有効 |
| 満了予定日 | 2031年9月1日 |
| 図面 | 図4点 |
| 公式記録 | Google PatentsのCN215542414U |
本特許が解決する生産上の課題
明細書には、当時の機械における欠陥について率直に述べられています。コーティング機は材料を連続的に供給できなかったのです。基材のロールにはウェブの量に限りがあり、それがなくなると、作業者が新しいロールを取り付ける間、生産が停止していました。現代の電極ラインにおいて、このような停止はすべてコーティングヘッドのアイドル時間となり、コーティング品質にとって新たな立ち上げ時の過渡現象となり、ウェブの歩留まりが本来のコーティングプロセスで達成されるべき水準に達しない原因となります。
仕組み・動作原理
本機械は直列に配置された3つの構造で構成されています:給材構造 (1)、塗工構造 (2)、および乾燥構造 (3)。
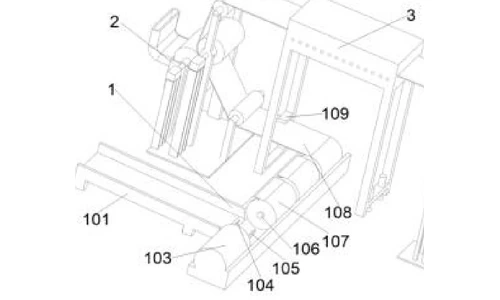
待機ロールと2枚のゲートプレート
新鮮なウェブロール (107) が待機しているのは 小さな傾斜路 (101) で、そこから 貯蔵トラフ (114) につながっている。 A 第1油圧ゲートプレート (104)は、ランプとトラフの間の開口部に配置され、第2油圧ゲートプレート (105)は、実際に使用されているロールが載置されるトラフの中央に配置され、支持ロッド (106)。トラフ内部の油路が2枚のプレートを油圧接続しています。使用中のロールがプレート105を押し下げると、油圧結合によってプレート104が上昇し、次のロールがランプから転がり落ちるのを阻止します。トラフ右端のバッフル(115)は、それぞれの新しいロールを支持ロッド上の正確な作業位置に停止させます。
交換サイクル
ウェブ(108)がなくなると、ウェブは乾燥フレームブラケットに取り付けられた赤外線投光器(111)と赤外線センサー(112)の間を通過しなくなります。センサーはトラフの左端にある油圧シリンダー(103)のコントローラーに信号を送ります。シリンダーはそのロッド(110)を伸長して使い果たされたコアを支持ロッドから押し出し、その後退縮します。トラフが一時的に空になると、プレート105は押し下げられなくなり、油圧結合によりプレート104が下降し、次のロールがトラフ内および支持ロッド上へと転がり込みます。これにより再びプレート105が押され、プレート104が持ち上がって阻止状態が再セットされます。交換はラインを停止させることなく完了します。
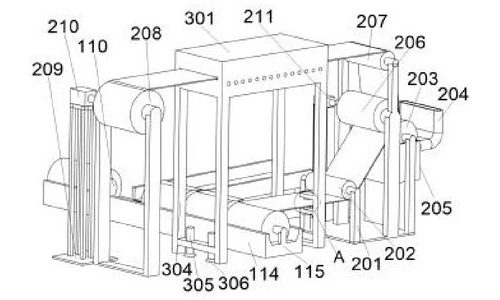
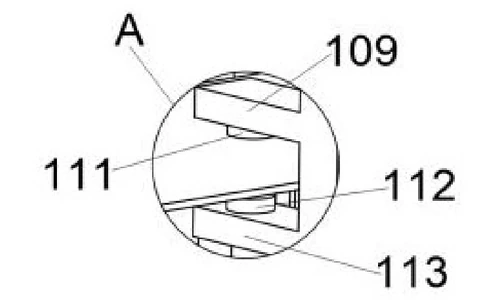
塗工部
支持ロッドから、ウェブは第1ガイドローラー(202)によって塗工構造(2)へと案内されます。スラリーは供給口(204)を通って原料タンク(205)に供給され、タンク上方の塗工ローラー(203)がスラリーを汲み上げ、塗工ローラーの側部にあるスクイズローラー(206)が塗膜量を計量します。塗工されたウェブは第2ガイドローラー(207)を越えて送り出されます。第1モーターフレーム(201)上の塗工モーター(211)がこのセクションを駆動します。
乾燥および巻取
ウェブは次に、第2ガイドローラーの左側にある乾燥構造(3)に入ります。乾燥ボックス(301)の内部では、内側天面の加熱管(303)と内部ヒーターを備えた加熱ローラー(302)が塗布層を乾燥させます。ヒーターと加熱管は外部から給電および制御されます。乾燥後、ウェブは乾燥構造の側面にある巻取ローラー(208)へと進み、第2モーターフレーム(209)の下にある巻取モーター(210)によって駆動されます。
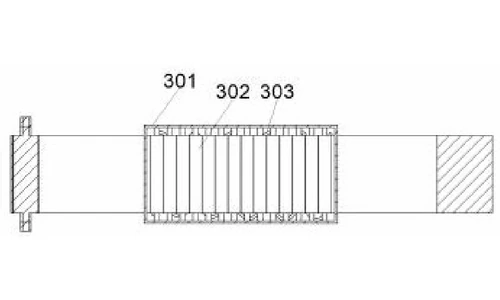
主張される効果
| 効果 | 寄与するメカニズム |
|---|---|
| 連続ウェブ供給、ロールエンド時のライン停止なし | 2枚の油圧結合されたゲートプレートを備えたランプアンドトラフフィーダー |
| 作業者の判断を必要としない自動交換 | 油圧シリンダーに信号を送る赤外線エミッター/センサーペア |
| 信頼性の高いロール位置決め | サポートロッド上の新しいロールを位置決めするトラフ端のバッフル |
| 1工程でのコーティングと乾燥 | コーティングローラー/スクイーズローラーセクションと、それに続く加熱乾燥ボックス |
| コーティングと巻き取りの独立駆動 | 別々のモーターフレームに取り付けられたコーティングモーターと巻き取りモーター |
停止・継ぎ足し式コーティング供給との比較
仕様は明白です。当時のコーティング機は材料を連続的に供給できませんでした。ロールが空になると、オペレーターが新しいロールをセットする間、生産が停止し、ライン全体がアイドル状態になっていました。この特許は、コーティングを継続したまま、空のロールを自動的に交換します。
| 項目 | 従来のアプローチ | 本特許の設計 |
|---|---|---|
| ロール交換 | オペレーターが新しいロールをセットする間、ラインが停止する | 2つの油圧連結ゲートプレートを備えたランプ・アンド・トラフ式フィーダーにより、停止せずにロールを交換可能 |
| トリガー | オペレーターの判断とタイミング | 赤外線エミッター/センサーペアが油圧シリンダーに信号を送信 |
| パス構造 | コーティングと乾燥を供給とは別に処理 | コーティングローラーとスクイーズローラー、それに続く加熱乾燥ボックス。コーティングと巻き取りは独立した駆動系 |
この技術の現在の用途
この特許は、TOBの電極コーティング機の背後にある連続供給アーキテクチャをカバーしています。ロール交換中もウェブを動かし続けることで、当社のコーターは電極箔の全工程を通じて安定したコーティングウィンドウを維持できます。
関連機器のお問い合わせ:見積もりを依頼する
よくある質問
特許 CN215542414U は何をカバーしていますか?
基材ウェブロールを自動交換する供給構造と、コーティング構造および乾燥構造を備えたリチウム電池用コーティング機をカバーしています。待機中のロールは油圧連結されたゲートプレートペアによって保持され、赤外線ウェブ端センサーが油圧シリンダーをトリガーして次のロールを解放するため、連続的な供給が可能です。
コーティング機において連続ウェブ供給が重要な理由は何ですか?
コーティング品質は、電池の容量、安全性、一貫性の基本前提です。ウェブロールが切れるたびにラインを停止しなければならない場合、再起動のたびにアイドル期間とコーティングの過渡現象が発生します。停止せずに次のロールを供給することで、コーティングウィンドウを安定させることができます。
2つの油圧ゲートプレートはどのようにロールを計量(制御)しますか?
2枚のプレートはトラフ内のオイルチャンネルで接続されています。2枚目のプレート上に載ったウェブロールがそれを押し下げると、油圧連結によりランプ開口部の1枚目のプレートが持ち上がり、次のロールをブロックします。トラフが空になると、1枚目のプレートが下がり、ロールを1つずつ通過させます。
ロール交換のトリガーは何ですか?
赤外線エミッターとセンサーがウェブパスの上下に配置されています。ウェブがなくなるとビームが遮断されなくなり、センサーが油圧シリンダーに信号を送り、シリンダーロッドが使用済みのコアをサポートロッドから押し出し、後退することで、次のロールを作業位置に落下させます。
コーティングされたウェブはどのように乾燥されますか?
乾燥構造は乾燥ボックスであり、その内側上部壁には加熱管が配置され、その直下には内部ヒーターを備えた加熱ローラーがあります。ヒーターと加熱管は外部電源に接続され、外部コントローラーによって制御されており、ウェブが巻き取りローラーに到達する前に乾燥させます。
特許 CN215542414U は現在も有効ですか?
はい。有効です。2021年9月1日に出願され、2022年1月18日に登録されており、2031年9月1日に満了予定です。
詳細な仕様および図面: Google PatentsのCN215542414U
 購読する