Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


カテゴリ
熱いプロダクト
Loading...
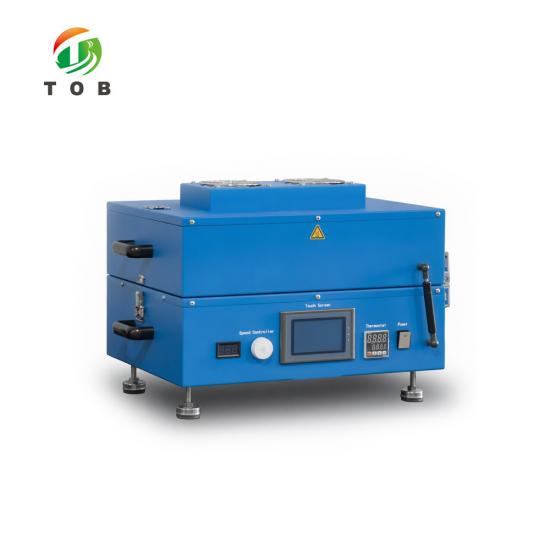
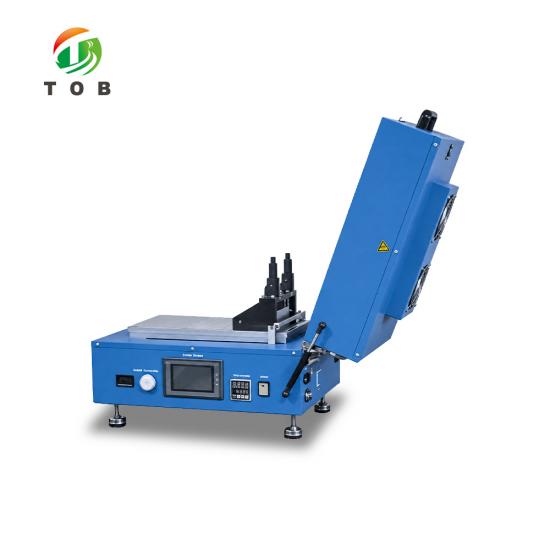
自動フィルムコーティング・乾燥機、ストローク 300 および 400 mm
ブランド:
TOB NEW ENERGY商品番号。:
TOB-VCH-300X250 / TOB-VCH-400X250注文(moq):
1 setお支払い:
L/C, T/T製品の起源:
China出荷港:
XIAMEN
自動フィルム塗工・乾燥機 - TOB-VCHシリーズ
1つの加熱式フラットベッドプラットフォーム、2種類の塗工ストローク:TOB-VCH-300X250(300 mm)およびTOB-VCH-400X250(400 mm)
製品概要および最適な用途
TOB-VCHは加熱式フラットベッドコーターです。ドクターブレードが真空保持された基板上を設定速度で移動し、制御された厚さのウェットフィルムを塗布すると、下部のプレートがフィルムを持ち上げて移動させることなく最大130 °Cでそのフィルムを乾燥させます。キャスティングと乾燥が同一面で行われるため、1回の工程と1回のセットアップでサンプルがスラリーから乾燥した扱いやすいフィルムに仕上がります。
2つのモデルがこのプラットフォームを共有しています。同じブレード、同じ真空プレートコンセプト、同じPLCとタッチスクリーン、および同じ0〜120 mm/sの駆動系を使用しており、塗工ストローク(300 mmまたは400 mm)、真空プレート長(415 mmまたは515 mm)、加熱配置、電力、および占有面積が異なります。違いは仕様セクションで並べて記載されているため、2つの別々のページを読むことなくモデルを選択できます。
最適な用途:
- グリーンシートを平坦にキャスティングし、ひび割れなく乾燥させる必要があるセラミック薄膜
- マイクロメートル範囲での再現可能なウェット膜厚を必要とする結晶および特殊ナノ薄膜
- 0〜120 mm/sの範囲がそのレオロジーに合わせて設定されている、LFPを含む銅箔またはアルミニウム箔上の電池電極スラリー
- 手動キャスティングから電動ストロークへ移行し、作業者間のバラツキが課題となっているあらゆる研究室
本装置はブレードキャスティング用機器であり、生産用コーターではありません。プロセスがブレードではなくスロットダイヘッドによって定義されている場合は、TOB-JYCM-800 ラボ用スロットダイコーターがより適しています。1枚ずつのシートではなく移動するウェブ上への連続塗工が必要な場合は、TOB-SY300J ロールツーロール塗工機をご検討ください。
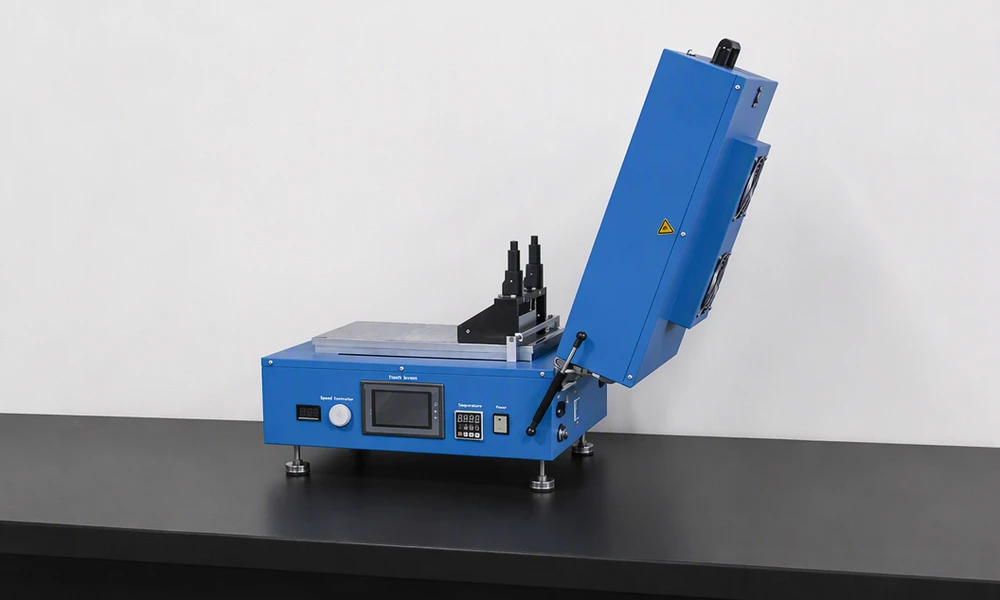
実験台上に設置されたTOB-VCH-300X250。蓋が開いており、塗工ベッド上にドクターブレードアプリケーターが設置されています。
使用するスラリー、目標とするウェット膜厚、および最大のサンプルサイズをお知らせいただければ、300 mmまたは400 mmのストロークでパスの終端に十分なマージンが残るかどうかをお答えいたします。
完全な仕様
2つのモデル間で変更されないすべての項目は最初の表に記載されています。変更されるすべての項目は2番目の表に2列で記載されているため、単一の行から違いを読み取ることができます。
1. 共通仕様
| パラメーター | 値(両モデル共通) |
|---|---|
| 塗工方式 | 標準フィルムアプリケーターによるフラットベッド塗工。手動引き下げ用のドクターブレードまたはバーコーター |
| 塗工速度 | 0〜120 mm/s(LFPスラリー用に設定) |
| ブレードギャップ | 0〜6 mm(調整可能) |
| 塗工精度 | ±3 μm(オプションで1 μmダイヤルゲージ) |
| 加熱および乾燥 | 室温〜130 °C、デジタル温度コントローラー、±2 °C |
| 真空プレート | アルミニウム製真空プレート |
| 真空ポンプ | オイルフリーポンプ(内蔵)。代わりに外部真空源を接続することも可能 |
| 電源 | 220 V / 50 Hz |
| 制御 | タッチスクリーン付きPLC。ストローク、速度、温度をパラメーターとして設定 |
2. 2つのモデルの違い
| パラメータ | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| 塗工ストローク | 300 mm、タッチスクリーンで無段階調整可能 | 400 mm、タッチスクリーンで無段階調整可能 |
| 真空プレートサイズ | L415 x W300 x H23 mm | L515 x W300 x H23 mm |
| 加熱方式 | プレートからの大面積均一加熱 | 上下からの均一加熱 |
| 塗工幅 | 100 mm標準、150 mmおよび250 mmアプリケーターはオプション、最大250 mm | 100 mm標準、150 mmおよび250 mmアプリケーターはオプション、最大250 mm |
| 電力 | 1.5 kW | 3 kW |
| 本体重量 | 38 kg | 65 kg |
| 外形寸法 | L560 x W530 x H370 mm | L660 x W550 x H370 mm |
外形寸法は概算であり、出荷前に最終図面で確認されます。このシリーズには、このページに記載されていない他の2つの製品(ストロークが短い TOB-VCH-300X200 および量産用のロール・ツー・ロール機)があります。
電気的および機械的部品
機械の校正がどのくらい持続するかを決定する部品を以下に示します。3つの項目が2つのモデル間で異なっており、平均化されずに両方の列に示されています。
| 部品 | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| タッチスクリーン | Samkoon | Samkoon |
| ステッピングモーター | Leadshine / Zhikong | Leadshine |
| 温度コントローラー | Autonics | Autonics |
| 中間リレー | IDEC | IDEC |
| ソリッドステートリレー | FOTEK | FOTEK |
| 電源装置 | MEAN WELL | MEAN WELL |
| サーキットブレーカー | CHINT | CHINT |
| 空圧継手 | AirTAC | AirTAC |
| ベアリング | NSK / HRB | HRB |
| リニアベアリング | MYT | MYT |
| 加熱チューブ | Linzhi | Linzhi |
納期の要件を満たすため、サプライヤーは、市場の入手可能性に基づき、お客様への事前通知なしに、同等グレードの他社製代替品にコンポーネントを置き換える権利を留保します。
加熱式真空プレートがフィルムを変える理由
湿潤状態のフィルムは、生成されてからの最初の数分間は非常に脆いです。接触したり、傾いたり、不均一に乾燥したりしたものは、後になって厚みのグラデーション、端部のひび割れ、ピンホールとして現れますが、その時点では原因を特定するのが難しくなります。このプレートは、そうした故障モードの3つを一度に対処します。
基板を平らに保持します。銅箔やアルミ箔は、巻き癖やロールの記憶を持った状態で届きます。端をテープで固定しても中央に浮きが生じ、その結果ブレードは、浮きの部分で薄く、端で厚いフィルムをカットすることになります。真空引きによってシート全体が機械加工されたアルミ表面に吸着されるため、ブレードは全幅にわたって同一の平面を認識します。
基板側から上に向かって乾燥させます。熱はプレートと箔を通過して湿潤層の底部に伝わります。フィルムが下部の箔にアンカーされた状態で自由表面から溶媒が抜けていくため、これは、フィルムが収縮する際に表面に膜ができたり、ブリスター(膨れ)が生じたり、端が浮き上がったりするトレイ上のオーブン乾燥とは逆のプロセスになります。
ハンドリングのステップを排除します。キャストし、乾燥させ、真空を解除して、完成したフィルムとしてサンプルを取り出します。濡れた状態で移動させる必要がないため、たるみ、波打ち、塗布と乾燥の間のサンプルの再位置合わせは一切発生しません。
上限温度は130 °Cであり、デジタルコントローラーにより±2 °Cの精度で維持されます。これは水、エタノール、NMP、およびテープキャストで使用されるほとんどの低沸点溶媒に対応していますが、これは乾燥温度であり、焼結やアニール温度ではありません。もしプロセスに200 °C以上が必要な場合、モデルに関係なく、これは不適切な機器となります。
主要なエンジニアリング特性
- 大面積の均一加熱。300X250は全作業エリアにわたりプレートから加熱し、400X250は上下から均一に加熱します。どちらも同じ目的、すなわち、フィルムの乾燥が遅くなり中央部とは異なる微細構造になってしまうストローク端部でのコールドバンドの発生を防ぐことを目指しています。
- モーター駆動ブレード、無段変速。 キャリッジはステッピングモーターで駆動され、速度はタッチスクリーンで0〜120 mm/sの範囲で任意に設定できます。手動でのキャストでは、フィルムの厚さは作業者が偶然押し出す速度に左右されるため、1つのスラリーから2人の人間が2つの異なるサンプルを作り出す原因になります。
- 真空アルミニウムプレート。 テープを使わず数秒で箔の配置と解放が行え、内蔵のオイルフリーポンプにより外部の真空ラインが不要です。研究室にすでに外部ソースがある場合は、代わりにそれを接続することもできます。
- 標準フィルムアプリケーター、0〜6 mmギャップ。 湿潤膜厚は推測ではなくギャップによって設定され、異なるせん断領域が必要な場合は、手動ドロードローの代わりにバーコーターやその他の計量デバイスを使用できます。
- グローブボックスに収まるコンパクトサイズ。 本体全体が不活性雰囲気ボックス内に収まるように設計されており、これにより、キャストから乾燥までの間にスラリーを実験室の空気にさらすことができないリチウム金属、ナトリウム、その他の空気に敏感な化学組成物での使用が可能になります。
- タッチスクリーン付きPLC。 ストローク長、キャリッジ速度、温度、真空シーケンスは、機械的な停止位置ではなくパラメータとして設定されるため、レシピを書き留めて再現し、次の作業者に引き継ぐことができます。
操作の推奨事項、メンテナンス、および安全性
1. コーティング作業の前および最中
- アルコールと柔らかい布でプレートとブレードを拭いてください。ブレードの下に乾燥したスラリーの破片が1つあるだけでも、フィルムに縦方向の筋となって現れます。
- 箔または基板を真空プレートの上に置き、真空をオンにして、シートが四方の端まで平らに置かれていることを確認してから先に進みます。
- アプリケーターのウェットギャップを0〜6 mmの範囲で任意に設定し、ロックします。
- タッチスクリーンでストローク長とキャリッジ速度を入力します。どちらも無段階調整式であるため、実験ノートに記入した数値がそのまま機械の実行数値になります。
- プレート温度を設定し、±2 °C以内の設定温度で安定するまで待ちます。まだ温度が上昇中のプレート上でキャストすると、長手方向で乾燥速度が変化するフィルムが生成されます。
- キャストした後、真空を解除してサンプルを持ち上げる前に、フィルムをプレート上で乾燥させて放置します。早めに解除することが、カールやひび割れたフィルムができる最も一般的な原因です。
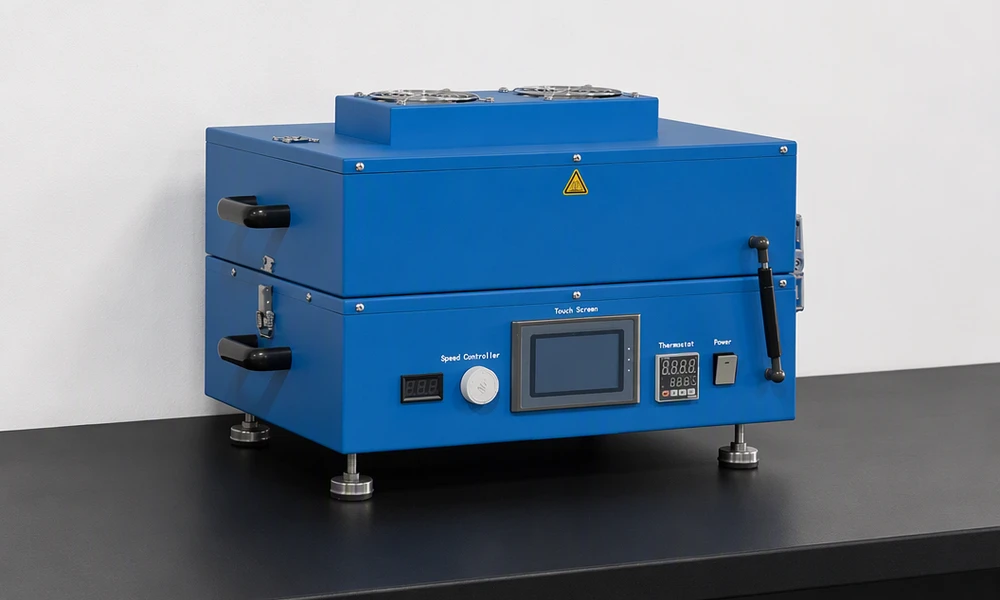
蓋を閉めた状態の同じ機械。フィルムがプレート上で乾燥している間に放置される位置です。
キャリッジが停止した後も、プレートは温度を維持します。サンプルを移動する際は、指ではなくピンセットやブレードを使用してください。
2. メンテナンスと安全性
- クリーニング。 アルコールを湿らせた柔らかい布で定期的に拭き、プレートとブレードに乾燥したスラリーが付着しないようにしてください。
- 潤滑。 キャリッジがスムーズに動き続けるように可動部に注油してください。ガイドレールが乾燥していると、最初に速度の波として現れます。
- 長期の不使用期間。 機械を保管する前に、可動面を清掃し、防錆油をスプレーしてください。
- ファスナー。 定期的にネジ、ナット、ピンを確認してください。コーティング機のファスナーの緩みは、品質リスクと安全リスクの両方になります。
- 移動ゾーンに手を入れないこと。 機械の作動中は、手や体のどの部分も移動エリアや作業ゾーンに入れないでください。予期しない起動に巻き込まれないよう、一度に操作する作業者は必ず1人に限定してください。
- 無許可の分解の禁止。 外部の技術者および工場から指定されていない人員は、装置を分解してはなりません。
エンジニアリングFAQ
Q1: なぜ130 °Cで停止するのですか? また、この機械で乾燥できないものは何ですか?
130 °Cは乾燥温度であり、熱処理温度ではないためです。テープキャストで使用される水、エタノール、NMP、その他の低沸点溶媒を十分に素早く除去するため、ブレードが配置した位置に粒子が留まった状態でフィルムが固まります。セラミックのアニール、カソードの焼結、または200 °C以上でしか揮発しない高沸点添加剤の除去はできません。レシピにそれらの温度が必要な場合、制限事項はモデルではなくプレート側にあり、管状炉や高温コーターが適切な機器となります。
Q2: テープで留めるのではなく、なぜ真空で箔を固定するのですか?
テープは端にしか触れないため、カールした箔の中央部は依然として浮いた状態になり、ブレードがその浮き部分の上を通ることで、設定されたギャップよりも薄いフィルムを切削してしまいます。真空は全面に同時に作用し、加工された平面上にシートを引き付けます。また、箔に接着剤が残らないため、コーティングされたシートがそのままセル組み立て工程に進み、残留物がスタックを汚染するような場合に重要となります。
Q3: ドクターブレードとバーコーターのどちらを選ぶべきで、その理由は?
ブレードはこのプラットフォームの標準ツールです。1つのギャップ、1つの速度で、全ストロークにわたって一定の厚さのフィルムが得られます。これは、調査対象の変数がコーティング方法ではなくスラリーである場合に望ましい条件です。バーコーターは異なるせん断履歴を適用するため、非常に薄いフィルムや、ワイヤーバーを指定する既存の文献レシピを再現するのに適しています。どちらもここで使用できますが、ブレードが標準装備として出荷され、バーは手動ドロードローのオプションとなります。
Q4: 300X250が1.5 kWであるのに対し、なぜ400X250は3 kWが必要なのですか?
仕様表に記載されている2つの違いと一致するように、プレートが長く(415 mmに対して515 mm)、400X250は上下から加熱するのに対し、300X250はプレートから加熱します。加熱面積が広がり、さらに第2の加熱面が加わることで供給すべき熱量はほぼ倍になり、これが1.5 kWと3 kWの違いの大きさの理由です。また、400X250がベンチ回路を共用するのではなく、設置前に専用の電源確認を必要とする理由でもあります。
Q5: なぜグローブボックスの中にコーティング機を設置するのですか?
リチウム金属、ナトリウム、およびいくつかの硫化物系では、キャスティングから乾燥までの工程でスラリーを実験室の空気に触れさせることができないためです。水分と酸素が新鮮なフィルム表面で反応し、サンプルが電池に到達する前にダメージが生じてしまいます。ボックス内でキャスティングと乾燥を行うことで、一連の工程全体を同じ雰囲気下に保つことができ、これが機器がコンパクトに設計されている理由でもあります。アンチチャンバーを通過しない機器は、このような方法ではまったく使用できないからです。
Q6: 300X250と400X250のどちらのモデルが必要ですか?
仕様ではなく、サンプルから始めてください。ストロークは、最長のサンプルに両端のリードインとリードアウトを加えた長さよりも長くする必要があります。そうしないと、ブレードがフィルムの一部でまだ加速中であるか、すでに減速中になってしまいます。次に、両端に余裕を持たせた400 mmのシートを415 mmのプレートでは有効に保持できないため、その同じサンプルに対して真空プレートの長さを確認してください。最後に、設置面積と電源を確認します。1.5 kWの場合は560 x 530 mm、3 kWの場合は660 x 550 mmです。300 mmのストロークであっても、実際に処理するサンプルに対して使用されないプレートの部分が多すぎる場合は、同じシリーズのより小型で安価な300X200が適切な答えになります。
スラリー、湿潤膜厚、溶剤、およびコーティングに必要な最大のサンプルのサイズをお送りいただければ、2つのストロークのどちらが適合するか、また、標準の100 mmアプリケーターで十分か、150 mmまたは250 mmバージョンが必要かをお知らせします。
tob.amy@tobmachine.com | +86 181 2071 5609
レビュー担当:Science Wang(シックスシグマ ブラックベルト、バッテリーライン) | 最終更新日:2026-10-21
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。


 購読する