Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


- ホーム
- >
カテゴリ
熱いプロダクト
特許 CN215587201U - 圧力センサ付き電池ソーター
Oct 20,2026セルはコンベア上の圧力センシング検出ベースに乗って移動し、ゴム製プッシャー付きの電動シリンダーが不良品を分別ボックスに振り分けます。また、非常停止ボルトで駆動軸をロックすることができます。
完全な仕様書と図面: Google PatentsのCN215587201U
バッテリーは製造後も検査が必要ですが、従来技術ではその検査に時間がかかっていました。CN215587201Uの仕様書にはその問題点が明確に記載されています。従来の技術では、バッテリーは 製造後に手作業でバッチごとに1個ずつ試験され、その後にようやく選別されていたため、選別効率が低かった 。手動試験のために停止しなければならないラインは、次の工程へ供給を行うことができません。
この特許では、手作業の工程がインラインステーションに置き換えられています。バッテリーは検出ベース上のコンベアで移動し、各ベース内の圧力センサーが移動中のセルを判定し、ゴム製プッシャー付きの電動シリンダーがラインを停止させることなく規格外のセルを選別ボックスに振り分けます。
特許情報
| 公開番号 | CN215587201U |
| 出願番号 | CN202122171465.1U |
| 発明の名称(オリジナル) | 一种电池生产用的分选机 (Inline Battery Sorting Machine with Pressure Sensing) |
| 発明者 | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| 現在の権利者 | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - TOB NEW ENERGYの登録法人 |
| 出願日 | 2021年9月9日 |
| 登録日 | 2022年1月21日 |
| 文書種類 | 実用新案(種類コード U) |
| 法的ステータス | 有効 |
| 満了予定日 | 2031年9月9日 |
| 図面 | 7図 |
| 公式記録 | Google PatentsのCN215587201U |
本特許が解決する生産上の課題
生産後の選別作業が手動によるボトルネックとなっていました。 バッテリーは製造されると、使用または出荷する前に検査および選別を行う必要があります。従来技術では、バッテリーをバッチごとに手作業でテストしてから選別していましたが、明細書では、その手動によるバッチテストこそが選別効率の低さの原因であると特定しています。
インラインでの判定には、ライン上にセンサーが必要です。 停止せずに選別を行うために、機械は移動する各セルをその都度判定しなければなりません。この設計では、コンベア上のすべての検出ベースに圧力センサーを配置しているため、測定と仕分けの決定の両方がベルトの稼働中に行われます。
したがって、CN215587201Uは、明細書が明示的に主張する2つの成果、すなわち、検出ベースを異なる検出機器に交換可能な自動検出および仕分けによる「高い実用性」と、プッシャーの円滑な押し出しおよび復帰、ならびにコンベアの非常停止による「高い安定性」をターゲットとしています。
機構の動作原理
本機は作業台サイズのラインであり、右側にコントローラー、その背後にモーター、メインコンベアを支持する2本のベルトと駆動軸、およびベルトの反対側に仕分けステーションを備えています。図1〜3は3つの視点からの機械全体を示し、図4は全体の断面図であり、図5〜7は詳細A、B、Cを拡大したものです。
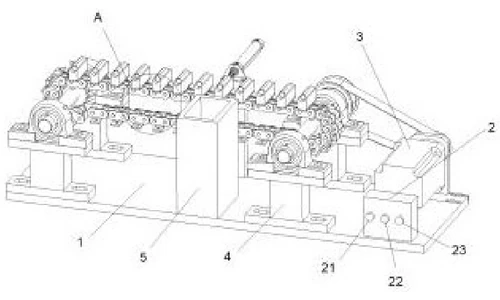
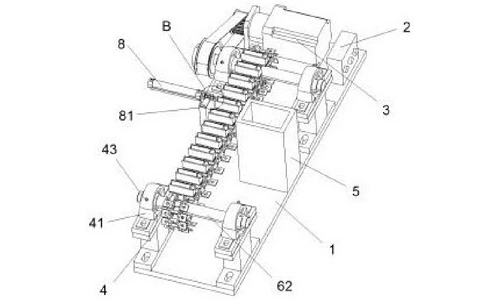
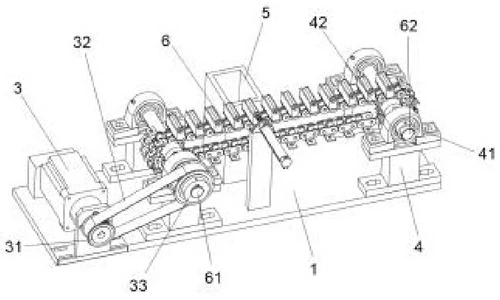
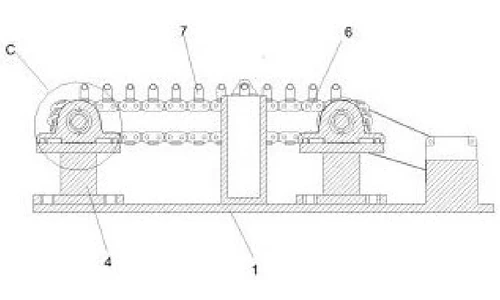
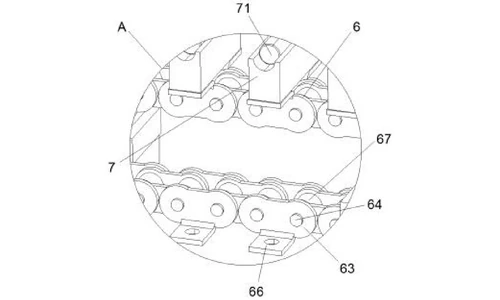
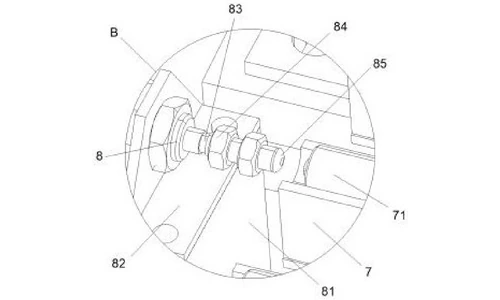
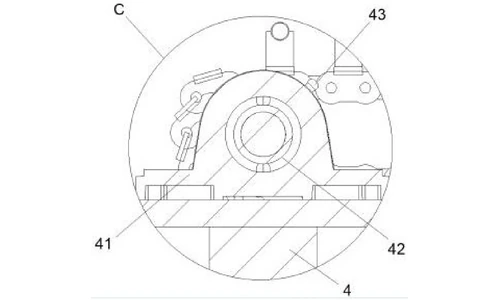
制御、駆動、および2本ベルトによる伝動
作業台上面の右側にはコントローラーが配置されており、その前面にはスタートボタン、ストップボタン、および非常停止ノブが順番に並んでいます。コントローラーの後方にあるモーターが駆動輪を回転させます。駆動輪上の第1コンベアベルトは左側の従動輪に達し、その従動輪の内部には駆動軸があります。駆動軸は第2コンベアベルト、その遠端は駆動軸上で動作します。すべての制御機器、モーター、および圧力センサーは、コントローラーおよび外部電源に電気的に接続されています。
圧力センサー付き検知ベース
検知ベースは2番目のコンベアベルトで搬送され、各ベースの内部にはバッテリーを保持するための圧力センサーが取り付けられています。オペレーターはベルトの一端でセルをベースに配置します。各ベースが移動するにつれて、その圧力センサーがセルの品質を判定し、パラメータをコントローラーに送信します。
電動シリンダー付き振り分けステーション
2番目のコンベアベルトの背面には、固定ブロック は接続プレートを支持しており、該プレートの後端には電動シリンダーが設けられている。シリンダーが伸縮ロッドを前方に駆動し、ロッドの前端には過剰な力によって押し出されるセルが損傷しないよう、ゴム製の駆動クッションブロックが設けられている。その仕分けボックスは、ベルトを挟んで伸縮ロッドの反対側に配置されている。制限ブロックは、ロッドとクッションブロックの間でロッドに対して干渉ばめされており、ロッドが後退する際に連結プレートに衝突するのを防ぐ。
モジュラーコンベアと交換可能な検出ベース
2番目のコンベアベルトは、クランププレート、クランプシャフトおよびクランプコラム、各クランプコラムがクランプシャフトと締まりばめになっており、仕様書によるとこれにより必要に応じてベルト長さを増減させることができる。固定プレートがクランププレートの両側で検出ベースにボルト留めされているため、仕分け要件が変更された際には検出ベースのボルトを外して別の検出機器に交換することができる。
ベアリングと非常ブレーキ
ベアリングが駆動軸と従動軸の両端にあり、それらの軸を支持している。各ベアリングは、固定ベースに取り付けられた接続フレーム、そして非常停止ボルトが接続フレームの外端にねじ込まれています。緊急時には、オペレーターが非常停止ボタンを押すことで電動シリンダーとモーターが強制停止され、さらに非常停止ボルトをねじ込むことで軸受がロックされ、駆動軸と2番目のコンベアベルトが制動されます。
公開されている動作手順: マシンを外部電源に接続してスタートボタンを押すと、コントローラーがモーターを駆動し、モーターが駆動輪と1番目のコンベアベルトを介して従動輪を回し、さらに駆動軸と2番目のコンベアベルトを駆動することで検出ベースがスムーズに移動します。オペレーターが一方の端から各検出ベースに電池をセットし、圧力センサーが電池を判定してパラメーターをコントローラーに送信します。電池が品質基準を満たしていない場合、コントローラーが電動シリンダーを起動し、伸縮ロッドが伸びてゴムクッションブロックが電池を仕分けボックスに押し込みます。緊急時には、非常停止ボタンが電源を遮断し、非常停止ボルトが軸受を介して軸を制動します。
主張される利点
| 利点 | 担当機構 |
|---|---|
| ライン上での自動検出と振り分け | 各検出ベース内の圧力センサー、電動シリンダーにより不良品を仕分けボックスに押し込む |
| 他の仕分け基準への適応性 | 固定プレートにボルト留めされた検出ベースを取り外して、異なる検出機器に交換可能 |
| 調整可能なコンベア長 | 2番目のコンベアベルト上のクランプシャフトとしまりばめされたクランプコラム |
| 不良品除去時に電池が損傷しない | 伸縮ロッド上のゴム製駆動クッションブロック |
| スムーズな押し出しと復帰、非常制動 | ロッド上のリミットブロック、接続フレーム上のねじ込み式非常停止ボルト付き軸受 |
手動によるバッチテストおよび仕分けとの比較
従来技術では、手作業でバッチごとに電池をテストしてから仕分けを行っており、仕様書では、その手動バッチテストが仕分け効率低下の原因であると指摘されています。この機械は、コンベアに沿って移動する各セルをテストしながら振り分けます。
| 項目 | 従来のアプローチ | 本特許の設計 |
|---|---|---|
| テスト | オフラインでのバッチ式手動テスト | 各検出ベース内の圧力センサーによるインラインセルテスト |
| 振り分け | 不良品の手動処理 | ゴム製プッシャー付き電動シリンダーによる不良品の仕分けボックスへの押し込み |
| 適応性 | 固定式のテスト構成 | 検出ベースはボルト留めで、他の仕分け基準に合わせて交換可能 |
この技術が現在使用されている場所
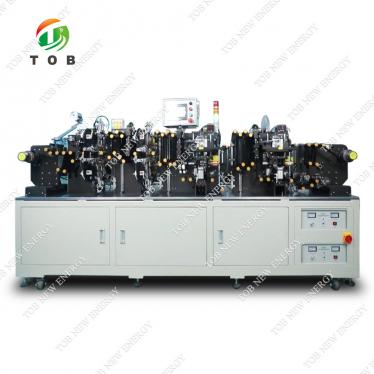
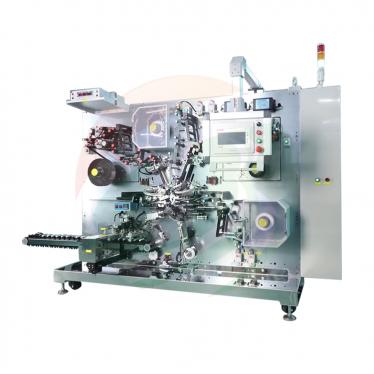
CN215587201Uは、TOBのインライン電池仕分け装置の圧力センサー式コンベア構造(移動しながら各セルをチェックし、停止することなく不良品を取り出すコンパクトなラインエンドステーション)を網羅しています。
- 電池仕分け・グレーディング機 - パック組立ライン用18650仕分けユニット
- 完全なセル製造ライン - このソーターが設置されるように設計されたインライン環境
関連機器のお問い合わせ: 見積もりを依頼する
よくある質問
特許 CN215587201U は何を対象としていますか?
バッテリー製造用のインライン式バッテリー選別機を対象としています。作業台上のコントローラーがモーターを駆動し、その駆動輪が第1コンベアベルトを介して従動輪を回します。従動輪はシャフトを駆動し、検出ベースが移動する第2コンベアベルトを動かします。各検出ベースには圧力センサーが備えられており、ゴム製駆動クッションブロックを備えた電動シリンダーが規格外のセルを選別ボックスへと押し出します。
従来技術では、なぜ生産後の選別非効率だったのですか?
明細書によれば、バッテリーは生産後に手作業でバッチごとに1つずつテストされてから選別されていたため、選別効率が低かったとされています。手作業によるバッチテストを圧力センサー付きインラインコンベアに置き換えることが、この特許が解決する課題です。
本機は、セルが不合格であるかどうかをどのように判断しますか?
第2コンベアベルト上の各検出ベースの内部に圧力センサーが取り付けられています。ベルトの稼働に伴い、センサーがベース内のバッテリーを判定し、測定されたパラメータをコントローラーに送信します。バッテリーが品質基準を満たしていない場合、コントローラーが電動シリンダーを起動し、伸縮ロッドがそのセルを選別ボックスへと押し出します。
この機械を他の選別基準に適合させることはできますか?
はい。各検出ベースはコンベアの固定プレートにボルト留めされているため、選別要件が変更された際には取り外して別の検出機器に交換することができます。2番目のコンベアベルトもモジュール式になっており、締め付けシャフトとしまりばめで嵌合する締め付けコラムにより、ベルトの長さを延長または短縮できます。
非常停止はどのように作動しますか?
緊急時には、オペレーターが非常停止ボタンを押すと、電動シリンダーとモーターが強制的に停止します。軸受周囲の連結フレームにねじ込まれた非常停止ボルトをねじ込むことで、軸受がロックされ、駆動軸と2番目のコンベアベルトにブレーキがかかります。
特許CN215587201Uは現在も有効ですか?
はい。TOB NEW ENERGYがこの登録実用新案を保有しています。ステータスは有効であり、2021年9月9日に出願され、2021年9月9日に出願され、2031年9月9日に満了する予定です。
完全な仕様書と図面: Google PatentsのCN215587201U
 購読する