Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


- ホーム
- >
- バッテリー生産ライン
- >
- 円筒セル生産ライン
- >
- 21700タブレス円筒形電池製造ライン
カテゴリ
熱いプロダクト
Loading...
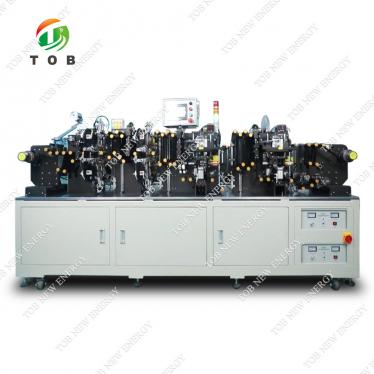
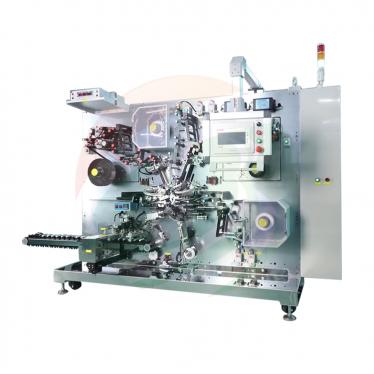
21700タブレス円筒形電池製造ライン
ブランド:
TOB NEW ENERGY商品番号。:
TOB-TCP-21700注文(moq):
1お支払い:
L/C,T/T製品の起源:
China出荷港:
XIAMEN
高出力ドローンセル向け21700タブレス円筒型電池製造ライン
製品概要
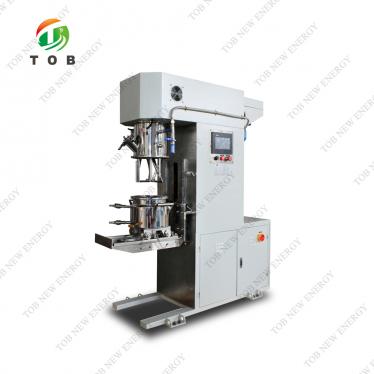
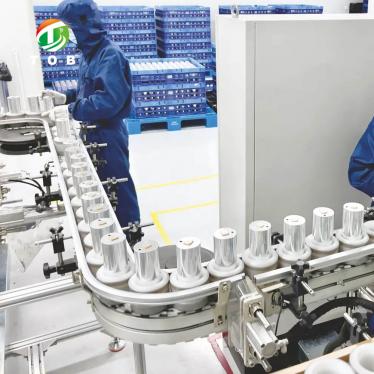
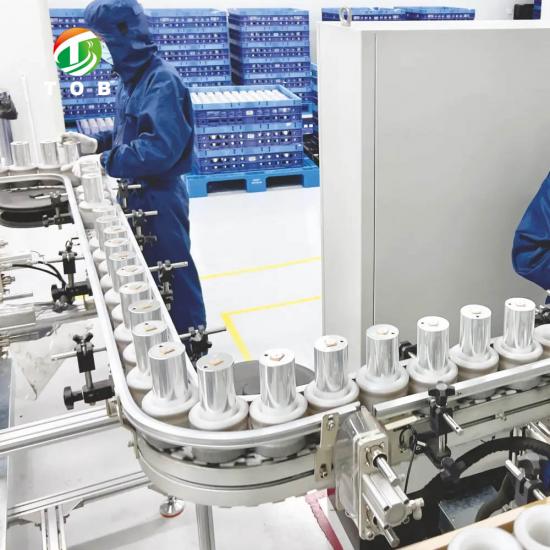
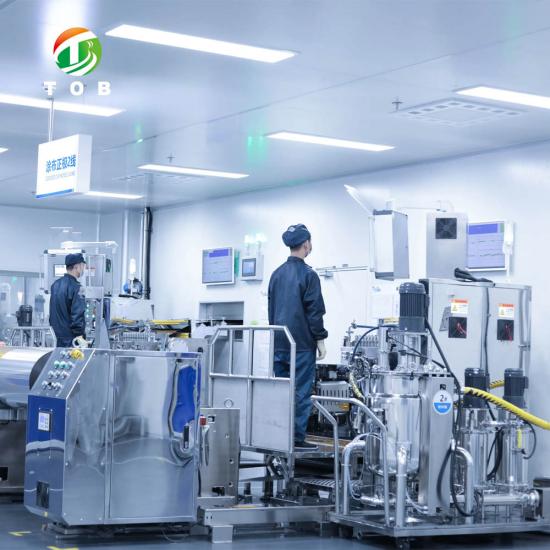
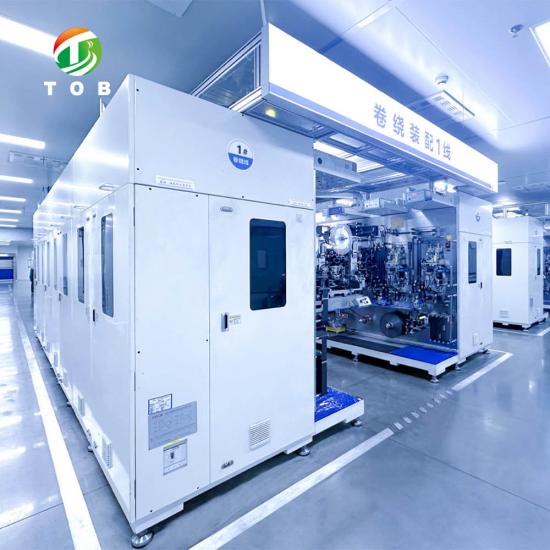
TOB 21700タブレス(フルタブ)円筒型セル製造ラインは、電極の原材料から、化成・選別工程を完了した完成品の21700タブレスセルまでを製造する、完全自動化された統合型製造システムです。ドローン用バッテリーパックの厳しい要求仕様に合わせて調整されています。本ラインは、製造工程全体を一つの連続したフローでカバーします。電極の混合工程はラインの範囲外ですが、塗工、カレンダー加工、スリット加工、タブレス巻取り、集電ディスク溶接、缶組み立て、電解液注入、化成、脱ガス、選別、エージングの各工程が、完全自動化されたライン内で統合されています。
本ラインの決定的な技術は、タブレス(フルタブ)構造です。従来の円筒型セルでは、電流は箔の端に溶接された個別のタブを介して集電されますが、これは接触面積が小さいため電流が集中し、発熱の原因となり、放電レートを制限していました。タブレスセルでは、コーティングされていない箔の端が電極の全幅にわたって伸びており、ジェリーロールの両端に連続した「フリンジ(ひだ)」として露出しています。この全周にわたる電流経路が集電ディスクに溶接されることで、タブによるボトルネックが完全に解消されます。その結果、内部抵抗が劇的に低下し、電子の経路が短く均一になるため、激しいスロットル操作、高レートでの上昇、急速放電など、ドローンが要求する動作においても、発熱を大幅に抑えながら高い連続放電電流を維持できるセルが実現します。
本ラインの21700タブレスフォーマットは、ドローン用バッテリーセルに最適化されています。飛行時間を最大化するための高い重量エネルギー密度、ドローンモーターの瞬間的な電力消費に対応する高いレート性能、低く安定した内部抵抗、そして後工程で組み立てられるマルチセルドローンパックがバランスよく信頼性の高いものとなるよう、セル間の厳格な均一性を備えています。
生産能力(設計範囲):本ラインは、セル組み立てセクションにおいて毎分8〜15セル(8時間シフトあたり約4,000〜7,000セル)の公称出力で構成されており、設備総合効率(OEE)80%で年間300万〜600万セルの年間設計能力を有しています。電極セクションは組み立て工程の処理能力に合わせてサイズ設定されており、巻取りセクションに必要な塗工、カレンダー加工、スリット加工済みの電極を供給します。正確な生産能力は、最終的な構成、セル設計、電極レシピによって異なり、エンジニアリング見積もり段階で確定します。
用途:
- 従来のタブ付き21700セルから高出力タブレスセルへの移行を検討しているドローン用バッテリーセルメーカー。
- インラインでの化成・選別工程を備えた、パイロットから中規模のタブレス円筒型ラインを構築するリチウムイオン電池メーカー。
- 高出力円筒型アプリケーション向けに、電極から選別済みセルまでを網羅する、トレーサビリティを備えた完全自動化ソリューションを求める電池メーカー。
- 高性能ドローンパックの構成要素として、一貫性があり適切に選別された21700タブレスセルを必要とするUAVパックインテグレーター。
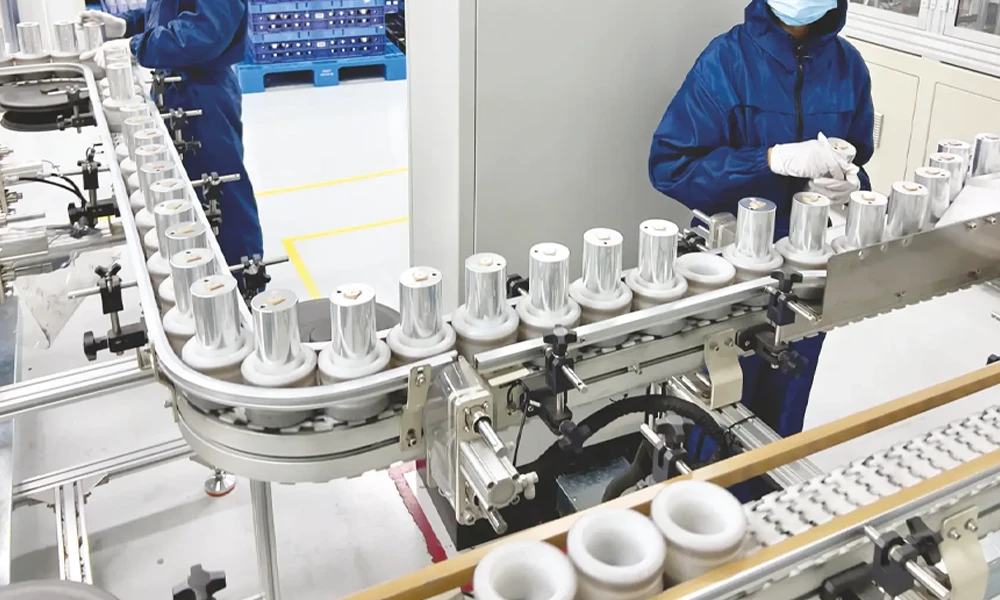
ドローンバッテリー市場における本ラインの位置付け
ドローン用バッテリーは、現在生産されているリチウムイオン電池の中で最も要求の厳しい用途の一つです。ドローン用セルは、同時に以下の性能を満たす必要があります。
- 高い重量エネルギー密度:飛行時間はセルのエネルギー対重量比に正比例するため、不活性材料(タブの質量を含む)の1グラム単位の削減が重要です。
- 高い放電レート:ドローンモーターは激しい操縦時に10C〜20C以上の電流を消費することがあるため、低い内部抵抗と堅牢な大電流経路を備えたセルが必要です。
- セル間の性能の一貫性:ドローンパックはマルチセルの直列構成(通常3S〜6S以上)であるため、1つの弱いセルがパック全体の性能を制限してしまいます。そのため、容量と内部抵抗について厳密に選別されたセルが必要です。
- 熱安定性:密閉された軽量なドローンの機体は冷却能力が限られているため、セル内部の発熱を最小限に抑える必要があります。
タブレス構造は、レート性能と発熱の課題を直接的に解決します。全周での集電によりDCIR(直流内部抵抗)が低下し、局所的な発熱が抑えられ、よりフラットな電圧曲線で大電流を供給できるようになります。本ラインのインライン化成・選別セクションは、一貫性の課題を解決します。すべてのセルが同じ生産フロー内で化成、脱ガス、容量・DCIR選別されるため、ドローンパックが必要とする厳密にマッチングされたセルが生産されます。
従来のタブ付き21700ラインと比較して、タブレスラインは3つのプロセス領域で異なります。電極端部のクリーニング(箔のフリンジを露出させるため)、タブレス巻取り(ロールの両端に均一な箔のフリンジを作るため)、および集電ディスクのレーザー溶接(全周のフリンジを電流コレクターに接合するため)です。これら3つの領域が本ラインの技術的な核心です。
ラインプロセスと機能モジュール
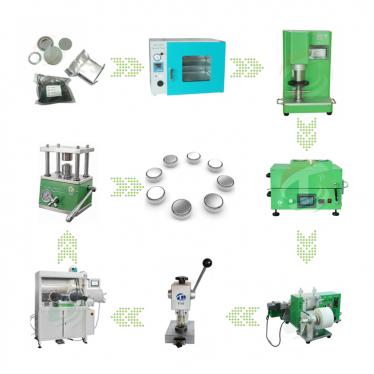
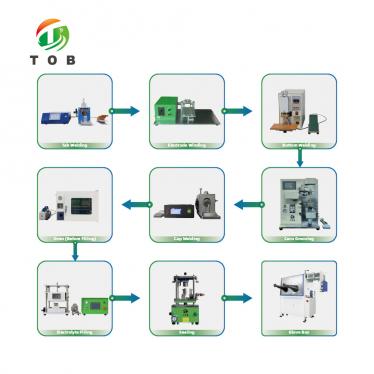
本ラインは、連続した完全自動フローとして構成されています。各モジュールはプロセス順に説明します。
ステージ1 — 電極製造セクション(インライン)
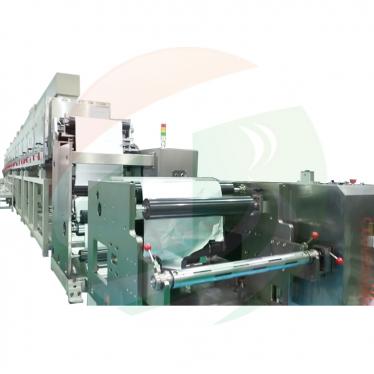
1. 塗工
カソード(NMCベースの高出力カソード)およびアノードのスラリーを、スロットダイまたは転写コーティングによってアルミニウム箔および銅箔にそれぞれ塗工し、インラインで乾燥させます。ドローン用セルの場合、塗工はエネルギー密度とレート性能のバランスを考慮して配合され、塗工重量の公差は通常±1.5%以内という制御された均一性を備えています。
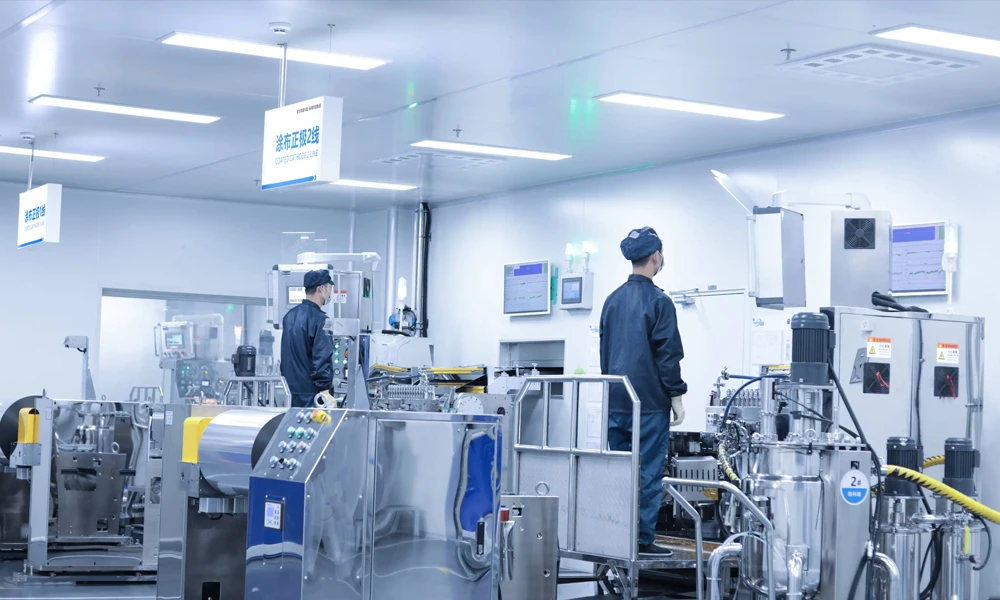
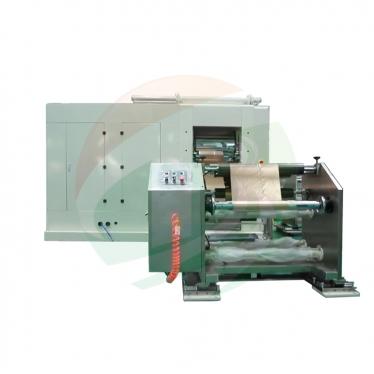
2. カレンダー加工
塗工・乾燥された電極ウェブを目標密度まで圧縮します。均一なカレンダー加工は電極の気孔率制御に不可欠であり、これがエネルギー密度とレート性能の両方に直接影響します。
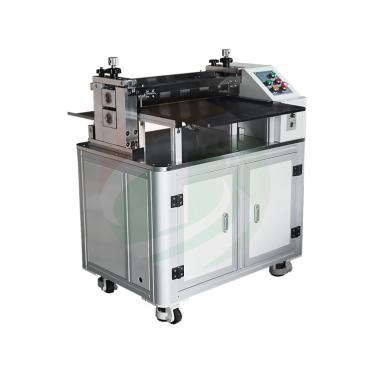
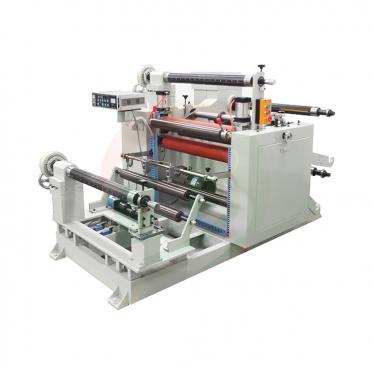
3. スリット加工
カレンダー加工されたウェブを、21700タブレスジェリーロールに必要な正確な電極幅にスリットします。スリットの品質は極めて重要です。バリのないきれいな切断面はタブレス構造の基礎となります。なぜなら、スリットされた端部は後にセル全体の電流を運ぶ箔のフリンジの一部となるからです。
4. 電極端部クリーニング(レーザーアブレーション)
これはタブレス特有の最初のステップです。コーティングされた電極ウェブの端部領域をレーザーアブレーションによって選択的にクリーニングし、活性コーティングを除去して、ストリップの全長にわたって制御された幅で箔を露出させます。露出した箔の領域が集電フリンジとなります。クリーニングプロセスでは、8〜15 µmの箔を薄くしたり、穴を開けたり、過熱させたりすることなく、コーティングを完全に除去する必要があります。
5. バリ検査(インラインオプション)
スリットおよびクリーニングされた端部は、巻取り前に高倍率の画像検査を使用してインラインでバリの高さを検証し、後工程でのバリによる短絡を防止することができます。
ステージ2 — セル組み立てセクション
クリーニングされたカソードストリップ、セパレーター、クリーニングされたアノードストリップを、タブレス巻取りステーションで一緒に巻き取ります。巻取りプロセスでは、コーティングされていない箔の端が両端に均一な「フラワーフリンジ」を形成し、露出した箔が全周にわたって規則正しく配置されたジェリーロールを作成する必要があります。端部位置合わせ制御(通常±0.3 mm以内)がこのフリンジの均一性を決定し、それが後続の集電溶接の品質を決定します。
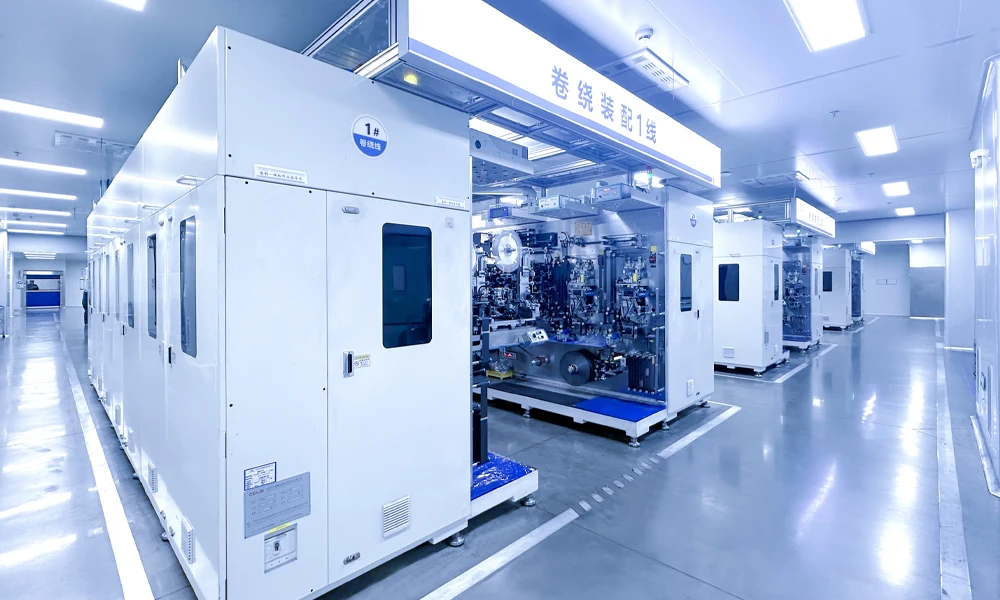
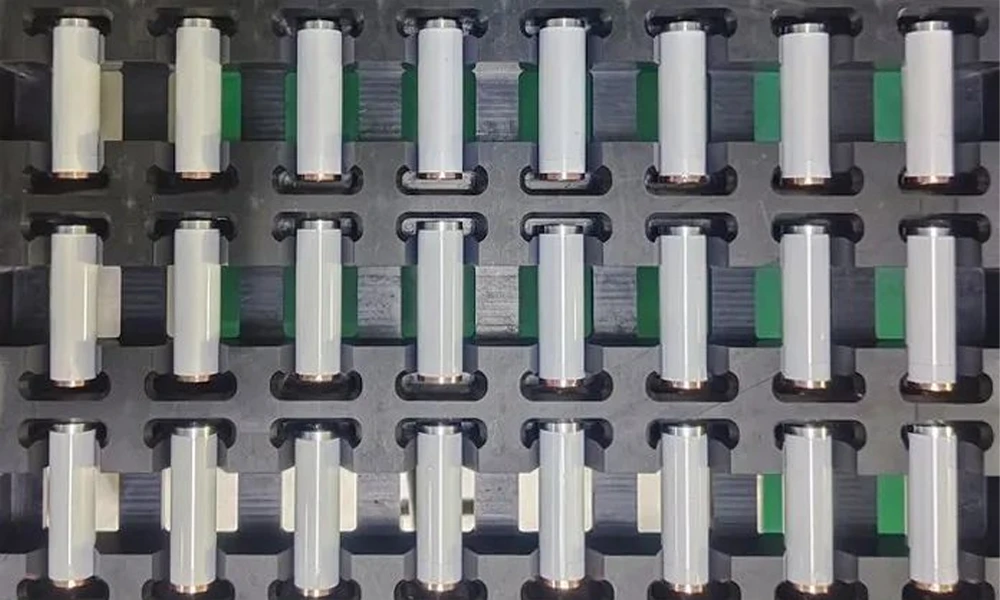
7. 集電ディスクレーザー溶接
本ラインにおいてタブレス化が最も重要となる2つの工程。正極の集電ディスクはジェリーロールの一端にある露出したカソード箔の端部に溶接され、負極の集電ディスクはもう一端のアノード端部に溶接されます。レーザー溶接では、薄い箔を焼き切ることなく、低い均一な接触抵抗で環状の端部全体をディスクに接合する必要があります。クローズドループの溶接監視と100%の溶接検査により、すべてのセルの電流経路が完全かつ低抵抗であることが保証されます。
8. 缶への挿入および絶縁
溶接されたジェリーロールを21700スチール缶またはアルミニウム缶に挿入します。標準的な円筒形セルの絶縁スキームに従い、電極を缶およびキャップから絶縁するために、上下の絶縁コンポーネント(上部絶縁リングを含む)を配置します。
9. キャップ溶接/封止
電流遮断装置(CID)とベントを備えたキャップアセンブリを缶にレーザー溶接し、気密性の高い筐体を形成します。封止部は、リークレートの仕様を満たしていることが検証されます。
10. 電解液注入
タブレスジェリーロールを完全に濡らすため、真空下でセルに電解液を注入します。一貫したセル性能を実現するには、正確な注入量の制御と濡れ性の管理が不可欠です。
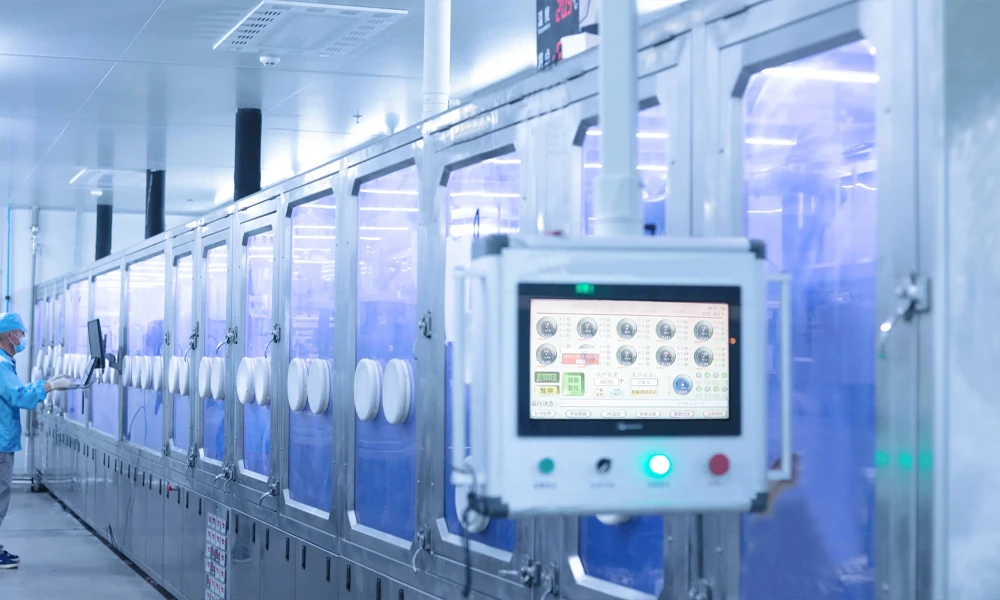
ステージ3 — 化成、選別、エージング(インライン)
11. 化成
注入済みのセルに対し、安定したSEIを形成するために最初の制御された充放電サイクルを行います。化成は、高レートセル設計に適した温度および圧力条件下で実行されます。タブレスセルの場合、低抵抗構造そのものが均一な化成電流分布をサポートします。
12. 脱ガスおよび再封止
化成中に発生したガスを脱ガス工程で除去し、セルを再封止します。タブレスセルの場合、この工程は従来の円筒形セルと同じ手順に従いますが、タブレスキャップ設計の缶上部構造が用いられます。
13. 選別およびエージング
各セルの容量を選別し、ACIR/DCIRを測定して、厳密なビンに分類します。ドローン用パックの場合、セルは容量と内部抵抗の両方において狭い許容範囲内でマッチングさせる必要があります。インライン選別により、トレーサビリティのためのデータと、ドローンパックの組み立てに必要なマッチング済みセルが供給されます。
14. 最終検査および出力
セルは外観および電気的検査を受け、完成した選別済みセルは梱包または直接パック組み立て工程へ送られます。
タブレスライン構造の主要なエンジニアリング上の利点
- 全周端面集電による低内部抵抗- タブレス構造により、個別のタブというボトルネックが解消されます。箔の端部全体が電流を集電ディスクに伝えるため、同フォーマットの従来のタブ付きセルと比較してDCIRが低減されます。ドローン用セルの場合、これは高負荷下での放電電圧の平坦化、高レートでの高い実効容量、および発熱の低減につながります。
- 高い連続放電およびパルス放電能力- わずかな狭いタブではなく、ロール全周から均一に集電するため、局所的な発熱や電流の集中を抑えつつ、高い放電レート(ドローンに関連する10C~20C+の範囲)を維持できます。これが、21700タブレス構造が高出力アプリケーションに採用されている核心的な理由です。
- ドローン対応セルの整合性を実現するインライン化成・選別- 本ラインは、化成、脱ガス、選別、エージングを単一の連続フローに統合しています。すべてのセルが同じ化成履歴を受け、選別セクションで厳密な容量/DCIRビンに分類されます。マルチセル構成のドローンパックにおいて、このインラインでの整合性こそが、バランスの取れた信頼性の高いパックを可能にします。
- 完全自動化されたトレーサブルなプロセス- ライン全体が自動制御下で動作し、重要なステーション(端面洗浄、集電体溶接、封止)で工程内検査が行われます。各セルのプロセスデータと品質データが記録され、ドローンのOEM顧客が求めるトレーサビリティと品質文書をサポートします。
- タブレスセル専用に構築されたレーザー洗浄および集電体溶接- 本ラインのタブレスを定義する2つのプロセス(箔端面のレーザー洗浄と環状集電ディスクのレーザー溶接)は、箔端部の形状に合わせて特別に設計されています。クローズドループの溶接制御と100%の検査により、タブレス構造特有の故障モード(不完全な溶接、箔の焼き抜け、接触不良)に対処します。
- コンパクトな統合フットプリント- 電極セクション、セル組み立て、化成・選別を1つのフローに統合することで、仕掛品の取り扱いを減らし、セクション間の乾燥電極の湿気曝露を最小限に抑え、電極から選別済みセルまでの全体的な生産リードタイムを短縮します。
タブレス vs. 従来のタブ付き21700 — プロセス比較
| プロセスエリア | 従来のタブ付き21700ライン | TOB タブレス21700ライン |
| 集電 | 箔端部に溶接された個別のタブ | ロール両端の全幅コーティングなし箔端部 |
| タブ溶接 | セルあたり複数のタブ・対・箔およびタブ・対・キャップ溶接 | 端部あたり1つの環状集電ディスク溶接 |
| 巻取り前の端面処理 | タブノッチング規定位置での | 連続フルエッジレーザー洗浄 |
| 内部抵抗 | 高い(タブのボトルネック) | 低い(フルエッジ経路) |
| 高レート特性 | タブ電流密度による制限 | 高い(均一な電流分布) |
| 巻取りアライメント制御 | タブ位置制御 | フルフリンジエッジアライメント(≈ ±0.3 mm) |
| 化成/グレーディング | 多くはオフライン | インライン(本ライン) |
| ドローンにおける一般的な利点 | — | より高い持続出力、低発熱、よりフラットな放電 |
一般的な品質課題と本ラインによる解決策
| 課題 | 根本原因 | ラインによる解決策 |
| 集電体溶接不良または高い溶接抵抗 | 箔フリンジの汚染、酸化物、または不均一なフリンジ | レーザーエッジ洗浄によるコーティング/酸化物の除去、クローズドループ溶接出力制御、100%溶接検査 |
| 集電体溶接時の箔の焼き抜け | 薄い箔への過剰なレーザーエネルギー | 貫通深さ制御および溶接エネルギー監視 |
| 不均一な箔フリンジ(非対称なフラワーパターン) | 巻取りエッジのミスアライメント | サーボテンション制御+エッジガイドアライメント(≈ ±0.3 mm) |
| バリによる内部短絡 | 箔エッジのスリットバリ | 精密スリット加工+インラインバリ検査 |
| ドローンパックにおけるセル間の不均一性 | 管理されていない化成/グレーディング | インライン化成、グレーディング、および厳密なビンニング |
| シール漏れ | キャップ溶接欠陥 | レーザーシール溶接 + リーク率検証 |
エンジニアリングFAQ
Q1:タブレス(フルタブ)セルとは何ですか?また、なぜドローンに使用されるのですか?
タブレスセルでは、コーティングされていない集電体箔の端部が電極の全幅にわたって伸びており、ジェリーロールの両端に連続したフリンジとして露出しています。この端部全体が集電ディスクに溶接されるため、少数の狭いタブではなく、円周全体で電流が流れます。ドローンにとってこれは、内部抵抗の低減、高い持続放電電流、局所的な発熱の抑制、負荷時の電圧曲線の平坦化を意味し、ドローンモーターが必要とする高出力を供給しながらエネルギー損失を最小限に抑えます。
Q2:このラインの生産能力はどのくらいですか?
このラインの公称設計出力は、組立セクションで1分あたり約8~15セル(8時間シフトあたり約4,000~7,000セル)であり、OEE 80%で年間300万~600万セルの設計能力があります。電極セクションは、組立スループットに合わせてサイズ設定されています。正確な数値は、セル設計、電極レシピ、構成に基づいて、エンジニアリング見積もり段階で確定されます。
Q3:このラインには電極製造セクションが含まれていますか?
はい。ラインの範囲には、電極製造セクション(コーティング、カレンダー加工、スリット加工)から、セル組立、電解液注入、化成、脱ガス、グレーディング、エージングまでが含まれます。電極スラリーの混合は含まれておらず、ラインには調製済みのスラリーが供給されます。この統合された範囲により、コーティングされた電極からグレーディング済みの完成セルまで、単一ベンダーによる単一フローのソリューションが提供されます。
Q4:化成とグレーディングはインラインで行われますか?
はい。化成、脱ガス、グレーディング、エージングは、同一の連続生産フロー内でインライン統合されています。これにより、すべてのセルが同一の化成履歴を持つことが保証され、完成したセルは出力前に容量およびDCIR(直流内部抵抗)に基づいて厳密に分類されます。これは、ドローンパックが必要とするマッチングセル供給に不可欠です。
Q5:このラインの自動化レベルはどの程度ですか?
このラインは、電極の巻き出しからセルの出力まで完全に自動化されています。ステーション間の材料搬送、プロセス制御、工程内検査は自動化されており、プロセスおよび品質データはトレーサビリティのために記録されます。オペレーターの関与は、監督、材料補充、メンテナンス機能に限定されます。
Q6:このライン構成のターゲット市場は何ですか?
この構成は、高い重量エネルギー密度、高レート放電、低い内部抵抗、およびセル間の厳密な一貫性が求められるドローン用バッテリーセル向けに専用調整されています。同じラインアーキテクチャを、電動工具、eモビリティ、高レートエネルギー貯蔵など、他の高レート円筒形アプリケーション向けに再構成(電極レシピ、セル設計パラメータ、化成プロファイル)することも可能です。
Q7:このタブレスラインと従来のタブ付き21700ラインの主な違いは何ですか?
3つのプロセス領域が異なります。(1) レーザーアブレーションによる電極端部のクリーニングで、個別のタブノッチングに代わって全幅の箔フリンジを露出させること。(2) ジェリーロールの両端に均一な箔フリンジを生成するタブレス巻取り。(3) 複数の個別のタブ溶接に代わり、環状のフリンジ全体を集電体に接合する集電ディスクのレーザー溶接。ラインの残りの部分は標準的な円筒形セル処理に従い、ここではインライン化成およびグレーディングと統合されています。
高レートドローンバッテリー生産用の完全自動21700タブレス円筒形セルラインを構築する準備はできていますか?ターゲットとするセル設計、容量要件、施設レイアウトを添えて、当社の円筒形セルラインエンジニアにお問い合わせください。電極セクション、セル組立モジュール、インライン化成/グレーディング、および貴社サイトのユーティリティ要件を網羅した技術提案書を提供いたします。
tob.amy@tobmachine.com | +86 181 2071 5609
こちらも必要かもしれません
▶ 円筒形タブレスバッテリー集電体用レーザー溶接機 - タブレスラインで使用される集電ディスク溶接ステーション。環状の箔フリンジ全体を集電ディスクにクローズドループ溶接制御で接合する専用レーザー溶接機であり、タブレスセルの性能を決定づける低抵抗かつ高電流の経路を実現します。
▶ 4680/4690 タブレス円筒形セル生産ライン - 同じTOBプラットフォームによる、より大型のタブレス円筒形セル生産ライン。タブレスプロセスアーキテクチャ(端部クリーニング、タブレス巻取り、集電体溶接、インライン化成/グレーディング)を共有し、4680/4690フォーマットに合わせてスケールアップされています。マルチフォーマットの生産戦略が必要な場合に、21700ラインを補完します。
▶ 大型円筒形タブレスバッテリー用ジェリーロール平坦化機 - 巻かれたタブレスロールを缶に挿入する前に、制御された楕円形/円形プロファイルに成形するジェリーロール平坦化(予備圧縮)機。缶内でのタブレスジェリーロールの適合性を向上させ、集電体溶接のために箔フリンジを安定させ、組立時の内部応力を低減します。
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。





 購読する