Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


カテゴリ
熱いプロダクト
Loading...
高精度 2 層スロットダイコーター
ブランド:
TOB NEW ENERGY商品番号。:
TOB-EFCB300X200注文(moq):
1 setお支払い:
L/C, T/T製品の起源:
China出荷港:
XIAMEN
高精度二層スロットダイコーティング機 - TOB-EFCB300X200
2台のシリンジポンプが1つのスロットダイに材料を供給します。ストロークは300 mm、コーティング幅は200 mm、乾燥膜厚は10~250 μmで、プレートは150 °Cに加熱されます。
製品概要と最適な用途
TOB-EFCB300X200は、シート状基板上に薄膜を成膜するスロットダイコーティング装置です。2台のシリンジポンプが1つのダイに膜を供給するため、2層積層膜が2回ではなく1回のパスでスロットから排出されます。基板は、ストローク全体を通して150℃に加熱された真空プレート上に保持されます。
本装置は、スロットダイヘッド、コーティングプラットフォーム、供給システム、制御システムの4つの部品で構成されています。サーボモーターがタッチスクリーンで設定された速度でダイを300mmのストロークで移動させます。ダイとプレート間のギャップはマイクロメーターで0~5mmの範囲で設定され、ダイ内部のシムがスラリーが通過する湿潤ギャップを固定します。
こんな方に最適です:
- セラミック薄膜では、乾燥・焼成前に、スリップを均一な湿潤厚さで塗布する必要がある。
- 結晶性薄膜では、層の厚さによって結晶の成長の仕方が決まる。
- LFPおよび類似のスラリーを用いて、最大120mm/sの塗布速度でバッテリー材料フィルムを成膜する。
- 特殊なナノメートル薄膜であり、10~250μmの範囲の薄い方の端が動作点となる。
これはシート基板用のスロットダイ装置であり、ロールツーロール生産コーターではありません。シートは385 x 300 mmのプレート上に平らに置かれ、真空下で形状を維持する必要があります。フィルムがダイではなくブレードでキャストされる場合、自動フィルムコーティング乾燥機ドクターブレードを使用した同じベンチフォーマットです。レイヤーが1つで、基板の幅が200 mmを超える場合、ストローク800mmのラボ用スロットダイコーターこのシリーズの中で最も長い機種です。
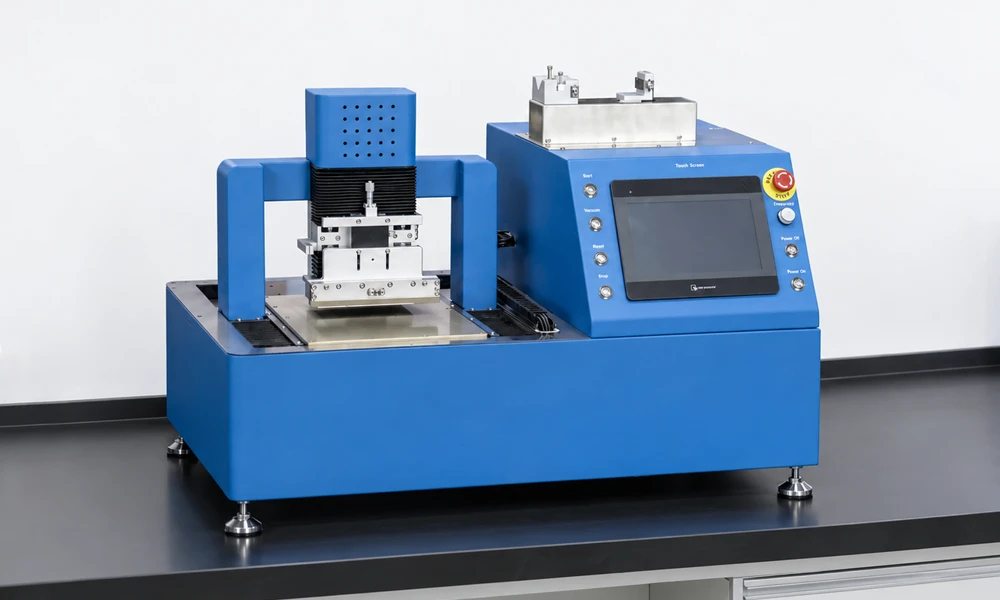
バッテリー研究所の実験台に設置されたTOB-EFCB300X200。
2層の厚さとスラリーの粘度をお知らせいただければ、ご注文前にシムの厚さとシリンジポンプの容量を確認いたします。
完全な仕様
19の仕様は、制約する内容ごとに分類されている。具体的には、フィルムの形成方法、基板の保持方法、そして機械が設置される部屋に求める条件などである。
1. コーティングと供給
| パラメータ | TOB-EFCB300X200 |
|---|---|
| コーティング方法 | 二層スロットダイコーティング |
| 給餌方法 | 高精度シリンジポンプ2台、容量選択可能 |
| コーティング速度 | 0~120 mm/s(例えば、LFPスラリーの場合) |
| コーティング駆動 | サーボモーター、タッチスクリーンで無段階速度設定可能 |
| コーティング幅 | 200 mm |
| 効果的なストローク | 300 mm |
| ダイとプレート間の距離 | 0~5mm、調整可能 |
| 金型調整 | マイクロメータ調整 |
| 正確さ | ±3μm(オプションで1μmダイヤルインジケーターも使用可能) |
| 乾燥膜厚 | 10~250μm |
2. 基板、加熱、真空
| パラメータ | TOB-EFCB300X200 |
|---|---|
| 真空プレート | アルミ真空プレート |
| 真空プレートのサイズ | 長さ385mm×幅300mm×高さ29mm |
| 基質固定 | 真空保持 |
| 真空源 | 外部の |
| 基板の最大加熱温度 | 室温~150℃、デジタル温度コントローラー、±2℃ |
3. 電力、重量、設置
| パラメータ | TOB-EFCB300X200 |
|---|---|
| 電源 | 220V / 50Hz |
| 力 | 2.5kW |
| 重さ | 110 kg |
| 寸法 | 長さ1000mm×幅600mm×高さ710mm |
寸法は、納品時の機械の状態を示しています。真空源は外部にあるため、ポンプとそのホースは1000 x 600 mmの設置面積の外側に配置されます。
1つのダイに2層を通すことで、なぜランが変わるのか
単層成形機では、同じ積層構造を2回の工程で形成します。その間、1層目を乾燥させ、取り扱い、位置合わせを行う必要があり、これらの工程のそれぞれで2層目が1層目からわずかにずれてしまう可能性があります。1つのスロットを通して両方の層を供給することで、乾燥工程とそれに伴う位置合わせが不要になります。2つの層は、オペレーターではなく金型によって互いの位置が決定されるからです。
各ポンプは個別に設定されているため、2つの層の厚さは同じである必要はありません。それらの比率はポンプの設定であり、そのように比率を変更するには、シムを交換するよりも1分程度しかかかりません。
シムによって、機械が処理できるスラリーの種類が決まります。同じ金型に複数の厚さのスラリーが適合するため、この機械では、ヘッドではなくシムを交換するだけで、低粘度のナノメートルフィルムとより厚いセラミックスラリーの両方を処理できます。
低流量域こそ、シリンジポンプの真価が発揮される場面です。200mmのトラック上に薄い層を塗布するには、1秒あたりごく少量のスラリーしか消費されません。そのため、この程度の流量を一定に維持できないポンプでは、塗布される膜の厚さにばらつきが生じてしまいます。これらのポンプは、10~250μmの膜厚範囲の中でも特に流量制御が難しい低流量域向けに設計されています。
熱はプレートと基板を通して下から伝わるため、膜は基板側から上に向かって形成され、同時に溶剤は上側から排出されます。プレートを±2℃に保った状態に保つことで、この膜形成面がコーティングの幅全体にわたって均一に移動するようになります。
層が計量スロットではなく引き出しによって構築される場合、定温オーブン付きディップコーターは、その範囲内のもう1つの方法です。
主要な工学的特性
- ポンプ2台、ダイ1個。各層はそれぞれ専用のシリンジポンプで計量され、2つのポンプはヘッド内部で合流するため、乾燥工程を挟んで2回に分けて積層するのではなく、スロットで一度だけ積層体が形成される。
- 広範囲を均一に加熱します。プレートは全面が±2℃に加熱されるため、300mmのストロークの端から端まで10μmのターゲットを保持することができます。もし低温部分があれば、フィルムに厚い部分として現れるでしょう。
- サーボキャリッジ、無段階速度調整。タッチスクリーン上で0~120mm/sの範囲が固定ステップなしで設定できるため、ハードウェアを変更することなく、同じシムをより低速で動作させて薄い層を作製することが可能です。
- マイクロメートル単位のダイギャップ。ダイとプレート間の距離は、マイクロメーターで0~5mmの範囲で設定されるため、そのギャップはラベルに記入して次の作業者が再現できる数値となる。
- ステンレス製金型本体。ヘッドは最高150℃まで加熱されるプレートから数ミリメートル上に位置しており、そこで形状を維持し、これらのスラリーに伴う腐食に耐えなければならない。
- 交換可能なシム。複数の厚みが同じ金型に適合するため、1台の機械で2つ目のヘッドを使わずに、幅広い粘度のスラリーに対応できる。
- クランプではなく、真空吸着で固定してください。シートの端に圧力がかかることもなく、テープで固定する必要もないため、幅200mmの全面が利用可能となり、保持中に基材が変形することもありません。
- 統合的な給餌。ポンプ、搬送装置、プレートの温度設定は、3つの別々のスイッチではなく、1つの画面から開始および設定できるため、レシピの再現性が向上します。
操作上の推奨事項、保守および安全
1. コーティング工程の前と最中
最初のシートを載せる前に真空ラインを接続してください。接続しないとプレートに何も保持されず、ダイが基板を引きずってしまいます。キャリッジを停車させた状態でマイクロメーターでダイとプレートのギャップを設定し、スラリー用に選んだシムを取り付け、両方のシリンジにスラリーを充填し、どちらのラインにも空気が流れなくなるまでパージします。スクラップシートで最初のパスを予定の速度で実行し、乾燥膜を測定して、シムではなくポンプ流量で調整します。シムはウェットギャップを設定するもので、実行中に変更するものではありません。
プレートはキャリッジが停止した後も温度が維持されます。サンプルを移動する際は指ではなくピンセットを使用し、ダイエリア内の何かを変更する前にプレートが冷えるまで時間を置いてください。
2. メンテナンスと安全
- 毎回使用後は金型を清掃してください。スロット内に残ったスラリーが乾燥すると、次の始動時にギャップが変化し、それが明らかな欠陥としてではなく、フィルム上の段差として現れる。
- 両方のポンプを洗浄してください。機械を1日以上放置する前に、スラリーに使用した溶剤を各ラインに通してください。
- お皿を拭いてください。プレートが冷めたら、アルコールを染み込ませた柔らかい布を使用してください。シートの下に乾いた小さな汚れがあると、コーティングに薄い斑点として現れます。
- 真空吸引面を平らに保ってください。プレートと基板の間にある隆起した粒子がシートを局所的に持ち上げ、その部分のフィルムが薄くなる。
- シムは丁寧に扱ってください。曲がったシムは元の隙間に戻すことができず、損傷した端はコーティングに沿って筋状の跡を残します。
- 溶剤蒸気は機械によって除去されません。使用する溶媒に必要な実験室抽出法に従って操作し、スラリーを取り扱う際は手袋と保護メガネを着用してください。
エンジニアリングに関するよくある質問
Q1:なぜダイの前に2つの層を混合するのではなく、2つのポンプを使用するのですか?
2つの層は通常、異なる材料で異なる厚さで構成されているため、2台のポンプによってそれぞれの流れを個別に設定し、材料がスロットで合流するまで分離した状態を保つことができます。そのため、層の境界は2つのスラリーの攪拌具合ではなく、金型によって決定されます。
Q2:この機械はフィルムを乾燥させますか?
加熱するのは基板であり、空気ではありません。プレートの温度は室温から150℃まで変化するため、シートをプレート上に置いたまま下からフィルムが乾燥しますが、別途乾燥トンネルや送風システムはありません。沸点の低い溶剤は150℃ですぐに表面が乾燥しますが、沸点の高い溶剤はプレート上でより長い時間、または別のオーブンが必要になる場合があります。
Q3:単一レイヤーで実行できますか?
金型と供給システムは2層印刷用に設計されています。1層印刷が実用的かどうかは、シムとインレットの構成によって異なりますので、ご注文前にご希望の印刷層をお知らせいただければ、セットアップを確認いたします。
Q4:乾燥膜厚を実際に決定する要因は何ですか?
調整すべき要素は、シムの厚さ、ポンプ流量、キャリッジ速度の3つです。プレート温度は4つ目の変数ですが、湿潤ギャップではなく乾燥に影響を与えるため、他の3つの変数が確定した後に調整します。
Q5:どのサイズの基材が適していますか?また、その基材にはどのような条件が必要ですか?
プレートの寸法は長さ385mm×幅300mm、コーティング幅は200mm、ストロークは300mmです。シートは平坦で、プレート上にしっかりと固定され、真空下でも形状を維持できる十分な剛性が必要です。柔らかすぎるフィルムでは固定できず、金型がシートを排出できません。
Q6:この機械は部屋から何を必要としますか?
220V/50Hz、2.5kWの電源、外部真空ライン、および長さ1000mm×幅600mm×高さ710mmの設置面積で110kgの荷重を支えるベンチが必要です。真空源は装置に付属していないため、設置前に接続方法を計画してください。
2層の厚さ、スラリーの粘度、および最大シートのサイズをお知らせいただければ、ご注文前にシムの厚さ、ポンプの容量、およびシートがプレートに適合するかどうかを確認いたします。
tob.amy@tobmachine.com| +86 181 2071 5609
レビュー担当:サイエンス・ワン(シックスシグマ・ブラックベルト、バッテリーライン担当)|最終更新日:2026年10月22日
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。


 購読する