Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


- ホーム
- >
- 電池材料および材料分析
- >
- 正極活物質
- >
- カーボンコートアルミニウム箔上の LMFP カソード電極
カテゴリ
熱いプロダクト
Loading...
カーボンコートアルミニウム箔上の LMFP カソード電極
ブランド:
TOB NEW ENERGY商品番号。:
TOB-CE-LMFP-D-180241注文(moq):
1お支払い:
L/C,T/T製品の起源:
China出荷港:
XIAMEN
カーボンコートアルミニウム箔上のLMFPカソード電極 - TOB-CE-LMFP-D-180241
両面カレンダー加工LMFP電極、241 x 180 mm、28 mg/cm²(15 μmカーボンコート箔上)、真空パックあたり5枚入り
製品概要と理想的な用途
TOB-CE-LMFP-D-180241は、粉末でもスラリーでもなく、完成した電極です。リン酸マンガン鉄リチウムが、両面にすでに1 μmのカーボン層を備えた15 μmアルミ箔の両面に塗布されており、そのコーティングは2.3 g/cm³の圧縮密度にカレンダー加工されています。シートの寸法は長さ241 mm、幅180 mmですが、コーティングの幅は150 mmのみです。2つの長辺の沿ってそれぞれ15 mmの露出した箔のストリップが残されており、ツールが活物質に一切触れることなく、電極の溶接、クランプ、または把持を行うことができます。
材料自体がこのシートが存在する理由です。LMFPはLFPを安全かつ長寿命にするオリビン型リン酸塩構造を維持しつつ、格子にマンガンを取り入れることで動作電圧を高めています。これが一言で表す商業上の利点です。層状酸化物に移行する場合の熱的およびサイクル寿命の妥協なしに、LFPよりもキログラムあたりのエネルギーが多くなります。トレードオフは実在し、それがこのページの残りの部分を形作っています。オリビン型リン酸塩は電子伝導性が低く、高密度にプレスすることが困難であるため、コーティングの下にある基材も、その上のカレンダー加工のステップも、NMC電極の場合よりも性能において大きな役割を担います。
セル設計の基準値は、2.5〜4.3 Vの範囲で140 mAh/gであり、コーティング質量の94.90%が活物質です。これらは保証というよりは基準値として捉えてください。実際に得られる容量は、電解液、フォーメーションプロトコル、およびテストを行うレートによって異なります。このシートが固定するのは形状とローディング量であるため、下流で測定された差は、前回からわずかに異なって届いた電極のせいではなく、ご自身のプロセスのせいであると帰属させることができます。
バイヤーはこれを3つの方法で使用します。新しいLMFPソースや新しい電解液をベースラインと比較する必要がある場合のスクリーニング電極として、5枚パックはコインセルに対する小さな実験計画法(DOE)を実行するのに十分です。ラボスケールのパウチセルプログラム用のビルド電極として、241 x 180 mmは単層または数層セルのフォーマットに近いサイズです。そして受け入れ検査のリファレンスとして、同じ形状でサプライヤーのシートと同じライン上でテストを行うことにより、テストの2つのアームの間で材料のみが異なるようにします。
用途:
- 固定された既知のローディング量におけるLMFP処方、電解液、およびフォーメーションプロトコルのコインセルスクリーニング
- 241 x 180 mmの電極フォーマットを必要とする単層および数層のパウチセルビルド
- カソード基材としてのカーボンコートアルミニウム箔対プレーンアルミニウム箔の比較試験
- 2.3 g/cm³を脱却のための基準値とするカレンダー加工およびラミネーションの研究
- 受入検査(ロット間比較においてロット間で同一の形状が必要とされる場合)
このページは電極のみを対象としており、その境界について明確にしておく価値があります。必要なのが活物質である場合、LMFPカソード粉末は、独自の箔をコーティングするバイヤー向けに重量単位で供給される別売りの製品です。評価がコインセルで行われる場合、切断からテストまでのプロセスはコインセル実験室用ライン機器によってカバーされます。パウチセルを構築している場合、さらに下流のプロセス表に対応するステーションはパウチセル組立ラインの下にリストされています。溶剤フリー電極は別のファミリーに属しており、ドライ電極フィルムのページがこのサイト上の最も近いリファレンスポイントです。このシートでできないことは、セルの結果を予測することです。これはプロセスへの1つのインプットに過ぎず、5枚パックは評価用にサイズ設定されており、生産用ではありません。
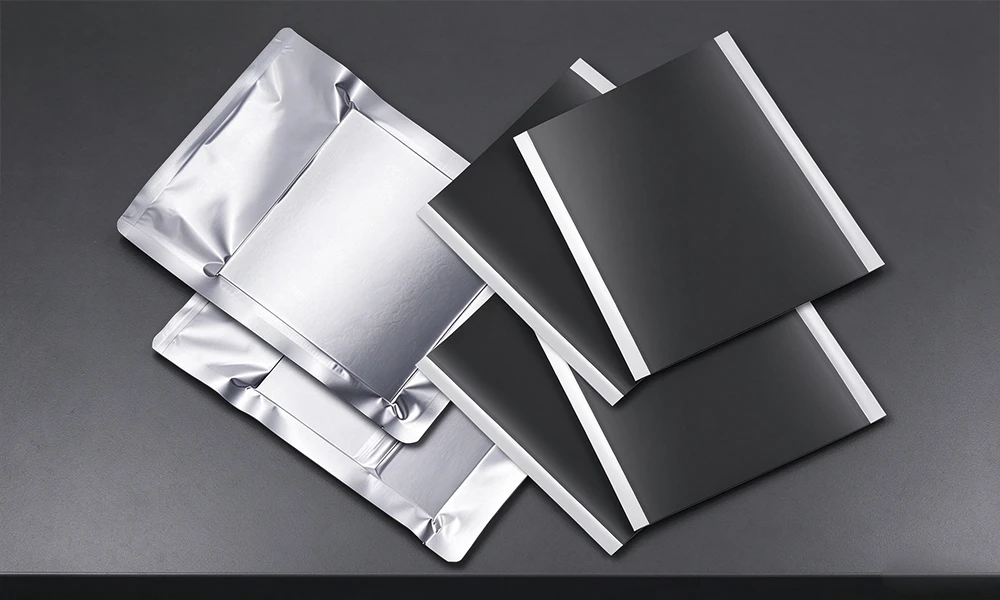
2つの真空パックの横にある3枚の完成したシート。暗い部分はカレンダー加工されたLMFPコーティングであり、明るいストリップは2つのエッジに沿って残された15 mmの露出した箔の余白です。
実際に必要な電極サイズと最初の評価バッチに必要なシート数をお知らせいただければ、ご注文前にカットサイズ、ローディング量、梱包についてご提案いたします。
完全な仕様
最初のテーブルはこのサイズのデータシートであり、丸め処理なしで再現されています。公差を持つものは公差が続く公称値として書かれています。電極上ではこれら2つの数値が同じように重要であるためです。28 mg/cm²に達したが2.5 g/cm³に着地したシートは、指定した部品ではありません。
1. 電極とコーティング
| 項目 | パラメータ |
|---|---|
| 電極寸法 | 241 mm L x 180 mm W |
| コーティング領域の寸法 | 241 mm L x 150 mm W(両側に15 mmの余白) |
| コーティング面 | 両面コーティング(カレンダー加工済み) |
| 基材の寸法 | アルミニウム箔 15 μm x 180 mm; 両面カーボン層 1 μm x 150 mm |
| コーティング坪量 | 28 ± 0.4 mg/cm² |
| 箔の坪量 | 4.09 mg/cm² |
| 合剤密度 | 2.3 ± 0.1 g/cm³ |
| 活物質質量比率 | 94.90% |
| 基準比容量 | 140 mAh/g |
| 基準電圧範囲 | 2.5 ~ 4.3 V |
| 活物質質量計算 | 塗工目付 × 活物質含有量 × 電極寸法 |
その表の2行は見過ごしやすく、どちらもシートの用途を変えてしまうものです。基材の行は1つではなく2つの数値で構成されています。幅180 mmの15 μm箔と、150 mmの塗工幅のみを覆う1 μmのカーボン層です。両側の残りの15 mmはプレーンなアルミニウムであり、まさにタブ溶接に求められる仕様です。最後の行は値ではなく数式であり、以下の第3サブセクションで詳細に解説されています。
2. 包装、保管およびその他のサイズ
| 項目 | パラメータ |
|---|---|
| 標準サイズ | 長さ241 mm × 幅180 mm、塗工部面積 長さ241 mm × 幅150 mm |
| 梱包 | 真空パック包装あたり5枚 |
| その他のサイズ | 受注生産:長さ、幅、塗工幅、マージン |
| 開封後の保管 | 密封して保管;60 °Cのオーブンまたはグローブボックスを使用可能 |
パックを開封すると、シートは空気中の水分を吸収します。乾燥電極の有無は、密着性の良い塗工層になるか、電解液注液後に膨れが生じる塗工層になるかの分かれ目となります。データシートの注意書きは意図的に簡潔に記載されています。開封後はシートを再度密封し、60 °Cのオーブンまたはグローブボックスで保管してください。どちらの方法でも問題ありませんが、どちらか一方を選んで維持してください。2つの方法では表面状態が異なり、プログラムの途中で切り替えると、意図しないテスト変数が導入されてしまうためです。
その他のサイズは受注生産となりますが、どの数値が変更しやすくてどの数値がそうでないかを知っておく価値があります。長さと幅は抜き型に従います。塗工幅と15 mmのマージンは塗工ヘッドに従うため、異なるマージンはトリミング工程ではなく、異なる塗工ロットとなります。目付の28 mg/cm²は塗工ギャップと固形分量に従います。小さな変更が必要な場合は、マージンをどちらの端にするかを指定してください。シートがスタッキング治具に達したとき、両端に15 mmのマージンがある場合と片端に15 mmのマージンがある場合では、部品として同じではないためです。
3. 活物質質量、セル容量および厚さ
このサブセクションのすべての内容は、上記の表に基づく算術計算です。追加のデータシート値は一切含まれておらず、測定結果として顧客に提示すべきものでもありません。その目的は、シートが到着する前にテストのサイズを見積もれるようにすることです。
片面あたりの容量 = 比容量 × 塗工面積 × 塗工目付 × 活物質比率。その数式に含まれるべき面積は、未塗工のマージンには活物質がまったく含まれていないため、電極全体ではなく塗工面積(241 mm × 150 mm)となります。
| 数量 | 計算 | 結果 |
|---|---|---|
| 電極全面積 | 241 mm × 180 mm | 433.80 cm² |
| 塗工面積(片面) | 241 mm × 150 mm | 361.50 cm² |
| 塗工質量(片面) | 28 mg/cm² × 361.50 cm² | 10.12 g |
| 活物質、片面 | 10.12 g x 94.90% | 9.61 g |
| 容量、片面 | 140 mAh/g x 9.61 g | 1.345 Ah |
| 容量、両面 | 2 x 1.345 Ah | 2.69 Ah |
| 塗布厚さ、片面 | 28 mg/cm² ÷ 2.3 g/cm³ | 約 122 μm |
| 電極厚さ、合計 | 15 μm箔 + 2 x 1 μmカーボン + 2 x 122 μm塗布層 | 約 261 μm |
| シート質量、箔および塗布層 | 4.09 mg/cm² x 433.80 cm² + 2 x 10.12 g | 約 22 g |
これらの数値の背景には3つの前提があり、それらの数値を提案書に記載する前に、そのすべてに同意する必要があります:
- 28 mg/cm² は各面の目付です。これは両面電極の通常のデータシートの慣例です。サプライヤーが両面を合わせた値を意味している場合は、表内のすべての質量と容量の数値を半分にしてください。
- 塗布部に活物質が載っています。433.80 cm² の全電極面積に対して同じ計算を実行すると、すべての数値が 20% 増加します。これは、180 mm を 150 mm で割ると 1.2 になり、その差がむき出しの箔であるためです。
- カーボン層はシート質量に含まれていません。データシートでは 1 μm の層を個別に計量していないため、22 g という数値は箔と2つの塗布層のみを対象としています。
公差についても考慮する価値があります。28 mg/cm² に対する ±0.4 mg/cm² の公差は ±1.4% であり、2.69 Ahの両面シートでは ±38 mAh、つまりセル全体の約 1.5% に相当します。合剤密度における ±0.1 g/cm³ は質量を変えませんが、片面の厚さを約 117 μm から 127 μm の間で変動させるため、公称 122 μm から計算した積層高さは、何も問題が発生していなくてもシートあたり 10 μm ズレる可能性があります。
サブセクション 3 の値は、示された数式によってデータシートから導出されたものです。これらは個別に測定された仕様ではなく、上記の公差が含まれています。
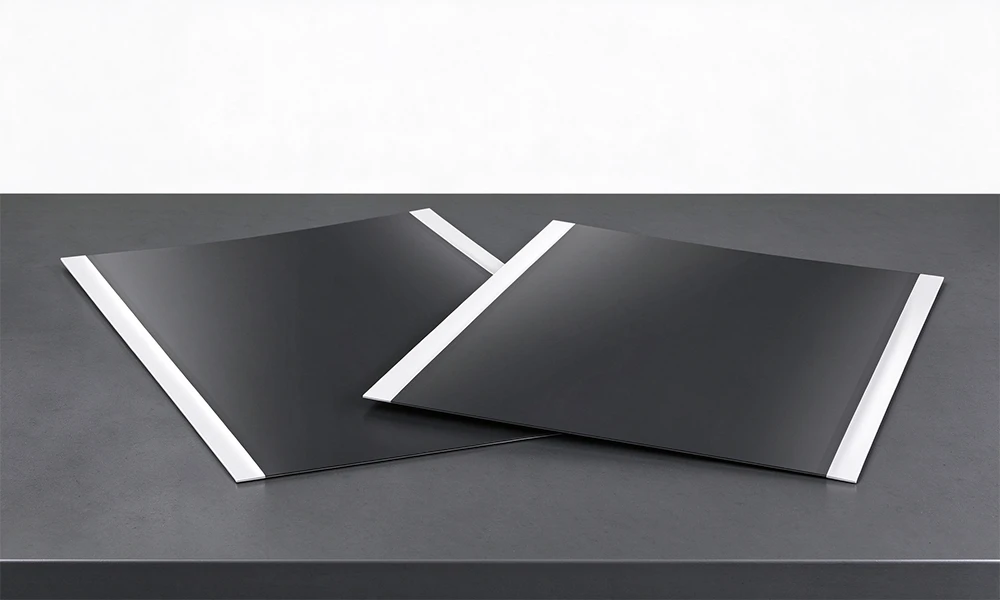
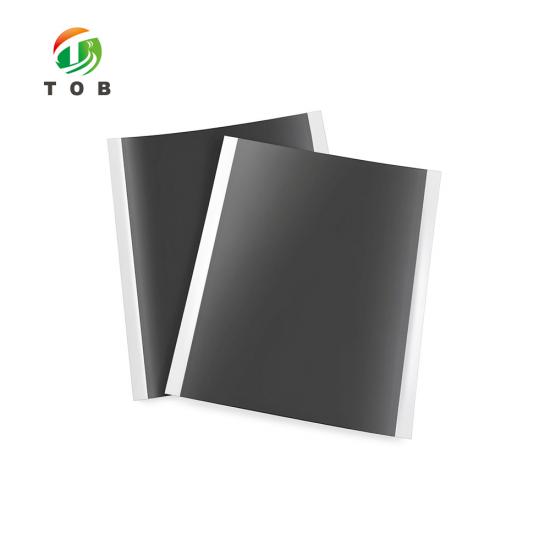
各シートの2本の明るい帯は 15 mm のマージンであり、長辺に沿ってそれぞれ1本ずつあります。塗布層も 1 μm のカーボン層も 150 mm の塗布幅で停止しているため、そこに見えているのはむき出しのアルミニウム箔です。
両面電極パウチセル用リファレンスプロセス
以下の経路は、このシートを両面電極パウチセルに変換するために TOB が提示するリファレンスシーケンスです。「機器」列には各ステップを実行するステーション名が記載されており、これらのモデルはプレースホルダーではなくすべてカタログ品です。「パラメータ」は計画のためのリファレンス設定値であり、検証済みのレシピではありません。電解液、セパレータ、セルフォーマットによって焼き付け時間や化成電流は変化するため、変更する必要があります。
1. リファレンスルート、ステーション別
| プロセスフロー | 対応機器 | リファレンスパラメータ |
|---|---|---|
| セル容量設定 | / | 比容量 x 電極面積 x 塗布目付 x 活物質含有量 |
| 電極シートの打ち抜きと切断 | TOB-MQ300 | 正極および負極のシートを固定寸法に打ち抜く |
| 電極シートの積層 | TOB-BDP200-C | 設計に従って電極シートを積層する |
| ホットプレスおよび微小短絡テスト | TOB-HS-2681 | ホットプレス:45 °Cで2分間 |
| タブ溶接 | TOB-USW-800W | 正極にアルミニウムタブを、負極にニッケルタブを溶接する |
| アルミラミネートフィルム成形 | TOB-SCK200 | アルミラミネートフィルムを適切な深さと寸法に成形(深絞り)する |
| セル上部および側面シール | TOB-SFZ-200 | ラミネートセル前処理 |
| セル乾燥 | TOB-DZF-6050 | 80 °Cで12時間 |
| 電解液注液 | TOB-ZYB-01 | 特定の量の電解液を注入する |
| 真空予備シール | TOB-YF200-JZ | ラミネートセルを予備シールする |
| 内部抵抗テスト | TOB-HP3560 | セルの電圧と内部抵抗をテストする |
| セルエイジング | TOB-DZF-6050 | 45 °C で 12 時間 |
| セル活性化(化成) | TOB-CT-4008Q-5V6A-S1 | 低電流化成 |
| セルエイジング | TOB-DZF-6050 | 45 °C で 12 時間 |
| セル最終シール | TOB-BFZ-200 | 内部ガスを排気して真空シールする |
| 内部抵抗テスト | TOB-HP3560 | テスト電圧と内部抵抗 |
| セル容量グレーディング | TOB-CT-4008Q-5V6A-S1 | 容量の決定 |
前のセクションへのリンクとして最初の行を読み取ります。セル容量の設定には、比容量×電極面積×塗工目付×活物質含有量という上記で算出した計算式があるため、それに対応する装置はありません。注入される電解液の量からグレーディングウィンドウに至るまで、その数値の下流にあるすべての要素がそれに比例して変化するため、ローディングの仮定における誤差は最後のステーションまで伝播します。
2. フローチャートとしての組立工程の半分
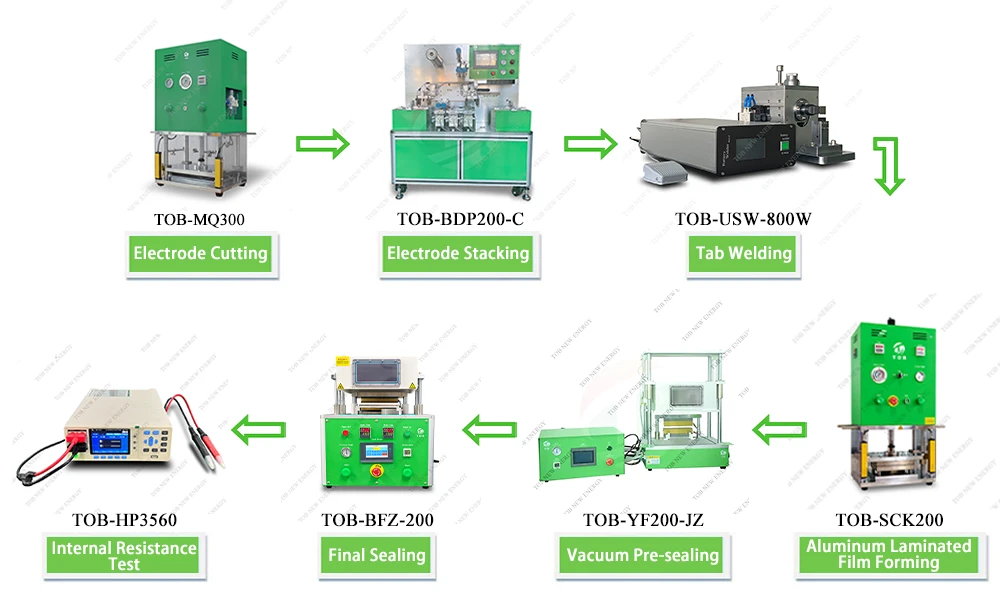
ラミネート型セルの工程の7つのステーション:TOB-MQ300電極切断、TOB-BDP200-C電極積層、TOB-USW-800Wタブ溶接、TOB-SCK200アルミラミネートフィルム成形、TOB-YF200-JZ真空予備シール、TOB-BFZ-200最終シール、およびTOB-HP3560内部抵抗テスト。
フローチャートは表の全体を表しているわけではなく、どの部分をカバーしているかを確認する価値があります。フローチャートは裁断から最終封止後の抵抗試験までを網羅しており、これはルートの形状および封止の半分に相当します。ベーキング、電解液注入、エージング、フォーメーションは表内では真空予備封止と最終封止の間に位置しており、これらは本組立ループ上のステーションではなくオーブンやグローブボックス機器内のプロセス工程であるため、ボックスとして表示されていません。
3. 最初にコインセルで電極をスクリーニングする
ほとんどの購入者はパウチセルから始めません。コインセルから始めます。なぜなら、コインセルは電極を購入した目的である質問、つまりこのLMFPロットとこの電解液がデータシートの示唆する容量と初回充放電効率をもたらすかどうかという質問に答えてくれるからです。しかも、フルサイズの 241 x 180 mm シートではなく、セルあたりわずか数平方センチメートルの材料で答えてくれます。そのため、5枚シートパックは単一の試作ではなく、処方の小さなマトリックスをカバーすることになります。
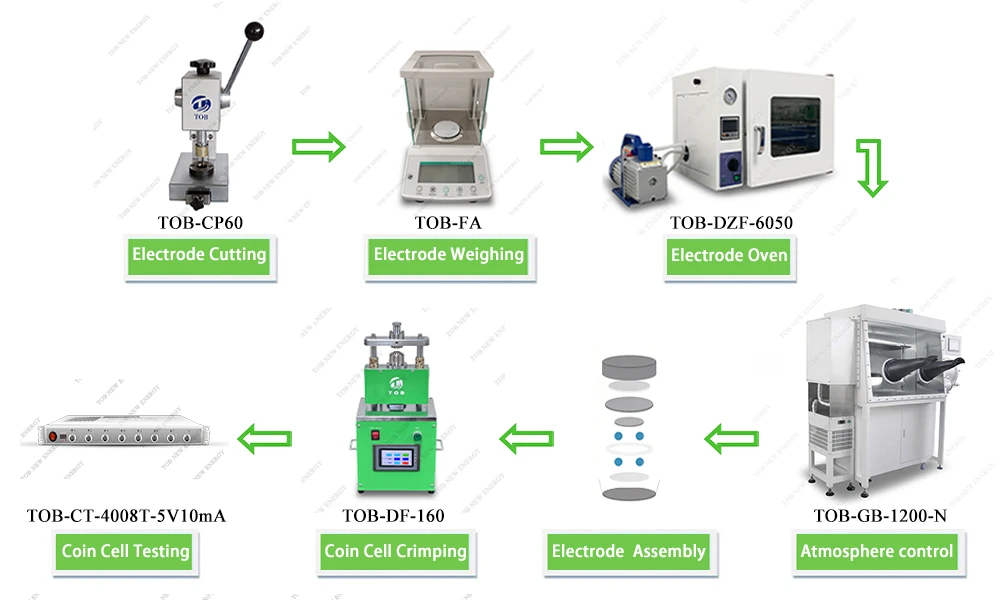
7つのステーションによるコインセルルート: TOB-CP60 電極裁断、TOB-FA 電極計量、TOB-DZF-6050 電極オーブン、TOB-GB-1200-N 雰囲気制御、電極組立、TOB-DF-160 コインセルかしめ、および TOB-CT-4008T-5V10mA コインセル評価試験。
そのフローチャート内の2つのステーションは、測定数値に意味があるかどうかを左右するステーションです。計量ステーションは打抜きディスクの塗工量がチェックされる場所です。なぜなら、±0.4 mg/cm² の公差を持つシートから打ち抜かれた 12 mm ディスクは、次のディスクと同じ活物質質量を持たず、1グラムあたりの容量は質量が分かって初めてセル間で比較できるからです。雰囲気ステーションは、オーブンとかしめの間で電極を乾燥状態に保つ場所であり、これは仕様表の保管上の注意にあるのと同じ水分問題がグローブボックス内に移動したものです。
この電極においてカーボン層とカレンダーの両方が重要である理由
コーティングの下にあるものから始めましょう。アルミニウムは優れた集電体ですが、不完全な界面です。空気中で数秒以内に不動態化し、形成される酸化物は抵抗性となります。各面の 1 μm のカーボン層は、その酸化物を電解液に対して安定で導電性のあるわずかに粗い表面に置き換えます。NMC電極でもコーティングは機能しますが、それが価値に見合うかどうかについては議論の余地があるでしょう。オリビン型リン酸塩では議論の余地はありません。LMFPは層状酸化物よりもはるかに電子伝導性が低いため、界面抵抗がセル全体の抵抗に占める割合が非常に大きく、箔部分でのミリオーム単位の抵抗は、セルの他の部分におけるそれよりも大きな意味を持ちます。
カーボン層はまた、電気的な議論で隠れがちな機械的な役割も果たします。28 mg/cm² では、コーティングは両面でそれぞれ約 122 μm の厚さになり、これは研究室の基準としては厚い電極です。厚いコーティングは、引っかかる部分がない限りバインダーだけで箔に保持されます。カーボン層の表面粗さがその引っかかりとなります。それを取り除くと、故障モードは緩やかな性能低下ではなく、剥離になります。袋の中では完璧に見えるシートが、打抜き、積層、取扱いを経た後に端部からコーティングを脱落させてしまうのです。後流の工程でこれから回復できるものは何もありません。
カレンダー加工は、同じプロセスのもう一つの重要な工程です。塗工層をプレスすることで体積エネルギー密度が高まり、粒子間の接触が改善され、それらの効果が数値に即座に現れます。また、これにより空隙率が低下しますが、空隙率は電解液が満たすべき空間であり、リチウムイオンが移動するための空間でもあります。2.3 g/cm³がその曲線の最適点であるかどうかは、必要なレートによって異なり、それは電極サプライヤーではなく、お客様のセル設計において決定すべき事項です。このシートが果たす役割は、その値を±0.1 g/cm³の範囲内に収めることであり、そのため、条件を変更する際には意図的に変更でき、その結果を仕様変更に起因するものとして正確に把握できるようになります。
活物質含有率94.90%は3つ目の要素であり、バイヤーが最も注意を払わない項目でもあります。残りの5.10%はバインダーと導電助剤であり、この割合が接着性と塗工層内の電子ネットワークの双方の品質を左右します。活物質の割合を高めれば、同じ質量でより高い容量を得ることができますが、それは同時に、電子を集電箔へと運ぶカーボンブラックネットワークのためのスペースが減少することを意味し、これこそがこの化学特性の弱点そのものです。94.90%という数値は妥協点であり、このシートを用いて実行するあらゆる容量計算の基礎となるため、小数点第2位まで記載されています。
15 mmのマージン(余白部)については、製造工程において最初に問題が生じる部分であるため、特記する必要があります。正極タブは電極に超音波溶接されますが、超音波溶接にはクリーンな金属面が必要です。コーティングの上にホーンを当てると、溶接ナゲットに活物質やバインダーが付着してしまい、強度が低下するだけでなく、ラミネートセル内部の汚染源にもなります。この同じストリップ部が、シートを抜き打ち工程からスタッカーへ搬送する際にグリッパーによって把持される部分です。タブのサイズには十分対応できるものの、グリッパーの把持には不十分なマージン幅では、依然としてハンドリング上の問題が残るため、マージンは抜き型の裁断任せにするのではなく、コーティングパラメータとして厳密に規定されています。
これらをもってしても解決しないのは、セルそのものの課題です。表に記載されている140 mAh/gという基準値は、レート条件が明記されていないため、仕様書にそのまま流用できる絶対値としてではなく、同一条件で測定されたロット間の比較基準として捉えてください。2.5〜4.3 Vの電圧範囲についても同様であり、これは設計用の基準範囲に過ぎず、実際に使用する上限カットオフ電圧の設定は、容量の決定よりもむしろ寿命を左右する重大な判断事項となります。電極自体は厳しく管理されたインプットに過ぎず、最終的なアウトプットを左右するのはお客様の製造プロセスです。
主要なエンジニアリング特性
- 目付量と密度は、それぞれ独立した仕様です。28 ± 0.4 mg/cm² と 2.3 ± 0.1 g/cm³ はそれぞれ独立した数値であり、シートは一方を満たしていてももう一方を満たしていない場合があります。これら双方がデータシートに公差として記載されているのは、セル性能のテスト結果から3週間後に推測するのではなく、納品時にその場で両方を確認できるようにするためです。
- 両面に塗工およびカレンダー加工が施されています。これは単面を2回コーティングしたシートではなく、完成品としての両面電極です。計算表にある片面あたり122 μmという数値と261 μmという積層高さは、いずれも両面が対称であることを前提としているため、片面のみを測定する場合は、単面との比較ではなく、その結果を合計値に反映させてください。
- カーボン層はコーティング幅で停止します。180 mmの箔の内部で、150 mmにわたり各面1 μmです。その外側の15 mmはむき出しのアルミニウムであり、その境界はコーティング作業のアーティファクトではなく、部品の仕様です。
- 2つのむき出しのマージンがあり、長辺に沿ってそれぞれ1つずつあります。それらはタブ溶接ゾーンとグリッパーゾーンです。カスタムサイズの場合は、マージンがどの端に属するのかを指定してください。2つのマージンと1つのマージンは、スタッキング治具において異なる部品になります。
- 94.90% の有効成分割合、小数点第2位まで記載。それは装飾ではありません。それはアクティブマテリアル質量に直接、したがってそのシートから構築するすべてのセルの容量に直接乗算され、そこに1パーセントの誤差があると、2.69 Ahの電極が約27 mAh変動します。
- バキュームパック1つあたり5枚入り。パックサイズは評価用の数量となっています。コインセルマトリックスや数枚の単層ポーチセルには十分ですが、生産ラインを満たすには不十分であり、開封後の数量を適切に保管できる程度に小さく抑えています。
- その他のサイズは受注生産となります。長さと幅は金型に従い、塗工幅と余白(マージン)はコーティングヘッドに従い、目付量は塗工ギャップと固形分濃度に従います。余白の変更はトリミング工程ではなく新たな塗工ランとなるため、そのように見積もられる必要があります。
取扱、保管および安全性
1. パック開封後の保管
データシートの注記は簡潔であり、それが保管仕様のすべてです。開封後はシートを再密封し、60 °Cのオーブンまたはグローブボックス内で保管してください。どちらも許容され、選択は自由ですが、一度決めたら統一してください。オーブンで乾燥させた電極とグローブボックスで保持された電極では、スタッカーに到達した際の発現表面状態が異なり、途中で両者を切り替えるプログラムは、後から化学的性質と分離するのが非常に困難な変数を導入することになります。
注記が防ごうとしているのは水分であり、それによって防止される不具合は軽微なものではありません。塗膜に吸収された水分は真空乾燥やプレシール時に再び放出され、最良の場合でもポンプ時間を無駄にし、最悪の場合は電解液に達して塩を加水分解し、フッ化水素を発生させます。これは初回充放電効率やガスの問題となり、保管工程が管理されていない限り、材料のせいにされることになります。開封したシートは使用する瞬間まで密封パック内に保持し、使いかけのパックをシフト間に開放されたラボに放置しないでください。
2. シートの取り扱い
シートは塗工のない余白部分を持って取り扱ってください。余白は治具のために存在し、活物質エリアに痕跡を残さずに指、パウダーフリーの手袋、またはピンセットで触れることができる電極の唯一の部位でもあります。一度塗膜部分を挟んでしまうと、その痕はセルの寿命が尽きるまで残り、122 μmの塗膜においては亀裂の発生起点にもなります。
塗工エリアを曲げたり折ったりしないでください。また、2枚のシート同士を擦り合わせないでください。塗工面同士の摩耗は作業台の上では無害に見えますが、プロセステーブルのホットプレスおよびマイクロショート回路ステーションにおいて、後にピンホールやマイクロショート不良として現れます。シートを未梱包の状態で輸送する必要がある場合は、裸のまま重ねるのではなく、間に保護紙などを挟んで(インターリーブして)ください。切断やパンチングは設計アウトラインの内側にとどめるべきであり、余白へのトリミングは整理ではなく部品の変更にあたります。
3. 安全性
これは電極であり、セルではありません。電荷を保持しておらず、金属リチウムも電解液も含まれておらず、電圧もかかっていないため、バッテリー作業に関連して人々が想定する電気的危険はこの段階では該当しません。該当する危険は、塗膜に結着された微粉末に関する一般的なものです。切断、パンチング、またはトリミングで生じる粉塵は、後から掃き集めるのではなく、工具部分で吸引・排気する必要があり、端材は一般ゴミではなく、自社サイトのルールに従って通常の電極スクラップ流に投入してください。
溶剤およびバインダーの残留物はもう一つの考慮事項であり、これらは本ページではなく、ご利用の塗工サプライヤーのデータに属します。お客様のEHS(環境・健康・安全)部門が輸送用または保管用の分類を必要とする場合は、書類が製品到着後に再構築されるのではなく貨物に同行するよう、注文時にご請求ください。
エンジニアリングFAQ
Q: 異なるサイズを供給できますか?
はい。241 x 180 mmサイズは在庫フォーマットであり、唯一のものではありません。電極の長さと幅、塗工幅、余白を設けるエッジ、シートが片面か両面か、およびご希望の目付量をお送りいただければ、それらの数値に基づいて見積もりをお返しします。余白は金型ではなくコーティングヘッドによって設定されるため、明示してください。トリミング作業として見積もられた余白変更は、別の塗工ランとして返答されることになります。
Q: 28 mg/cm²という塗布量は、片面ずつの値ですか、それとも両面を合わせた値ですか?
提供されているデータシートでは片面あたりの値として記載されており、これは両面電極における通常の慣例です。いずれにせよ、質量と容量のすべての数値において違いが2倍になるため、注文書で確認することをお勧めします。片面あたり28 mg/cm²の場合、シートは約2.69 Ahを保持し、もしその数値が両面を合わせたものであれば約1.35 Ahになります。仕様セクションの計算表は片面あたりの読み取り値に基づいており、どの行の数値を半分にすべきかを示しています。
Q: このシートは円筒形セルに使用できますか?
そのままの状態では使用できません。これは2つの長辺に沿って未塗布のマージンがあるフラットなカットシートであり、スタック型セル用のレイアウトです。巻回型設計では、未塗布のマージンが巻回方向に沿う必要があり、180 mm幅のシートではなく細いストリップが必要になります。また、片面あたり122 μmのコーティングは、きつい巻回半径ではそれ自体のクラック(ひび割れ)のリスクが生じるほど十分な硬さがあります。この電極をベースに設計する前にセルフォーマットをお知らせいただければ、スリット加工済みまたは異なるマージンのシートのお見積もりをご提示いたします。
Q: カーボン層は実際にはどのような役割を果たしていますか?また、その重量は集電体箔の目付(単位面積あたり質量)に含まれていますか?
この層は、コーティングと箔の間の抵抗を下げ、バインダーが食い込むための足がかりを提供します。これにより、122 μmのコーティングが打ち抜きや積層の工程を通して剥がれずに維持されます。容量の増加には寄与しません。表にある4.09 mg/cm²については、2.7 g/cm³のアルミニウム15 μmは計算上4.05 mg/cm²となるため、その行の数値は箔単体の値と一致しており、1 μmのカーボン層はその中に個別に計上されていません。
Q: パックにはロット固有のテストデータが付属していますか?
このページのデータシートは、この部品の仕様書です。受け入れ検査において納品ロットの実測値が必要な場合は、注文が行われる前に測定項目とテスト方法について合意し、それを注文書に記載できるようにしてください。商品が発送された後に要求することは確実に対応できない唯一の方法です。なぜなら、残された唯一の選択肢は、すでに開封してしまったシートをご自身で測定することになってしまうからです。
Q: 60 °Cはこの電極の動作温度ですか?
いいえ。データシートに記載されている60 °Cは、シートの保管および乾燥に関する許容値であり、熱定格ではないため、セルの仕様にそのまま持ち込むべきではありません。このページの唯一の電気的基準は2.5〜4.3 Vの範囲ですが、これは電極自体の限界というよりはセルの設計範囲です。
サイズ、ローディング、またはマージンに関するご質問でこのページに記載されていないものがある場合、あれこれ悩むよりもお問い合わせいただいた方がおそらく早く解決します。特注品こそが、これらの電極の大部分が実際に販売されている方法です。
作成中のセルフォーマットと必要な負荷容量をお知らせいただければ、電極サイズなどを確認いたします。コーティングする前に、マージンレイアウトとパッキングを行います。
メール: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
レビュー担当者:サイエンス・ワン(シックス・シグマ・ブラックベルト、バッテリー・ライン)|最終更新日:2026年10月30日
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。


 購読する