Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


- ホーム
- >
- 18650バッテリーパックアセンブリ装置
- >
- Battery Pack Welding Machine
- >
- ガントリー式ファイバーレーザー溶接機
カテゴリ
熱いプロダクト
Loading...
ガントリー式ファイバーレーザー溶接機
ブランド:
TOB NEW ENERGY商品番号。:
TOB-XD4000W注文(moq):
1setお支払い:
L/C,T/T製品の起源:
China出荷港:
XIAMEN
ガントリー式ファイバーレーザー溶接機 - TOB-XD4000W
アルミおよび銅用4000W連続波ファイバーレーザー、800 x 600 x 400 mmガントリー、±0.05 mmの位置決め精度
製品概要と主な用途
TOB-XD4000Wは、4000W連続波ファイバーレーザーを搭載したガントリー式機械であり、その両方の特徴が重要となります。レーザーは1070 nmの波長ソースを採用しており、高反射金属(アルミニウムや銅)において、ビームの大部分を光学系に反射させてしまうのを防ぎ、接合部へ効果的に照射します。ガントリーは自社設計のフレームで、高応答サーボドライブを備えた精密ガイド上を動き、±0.05 mmの位置決め精度と最大60 m/minのラピッド移動速度で、800 x 600 x 400 mmの加工範囲内をレーザーが移動します。
バッテリー製造において、この組み合わせはパックの歩留まりを左右する溶接をカバーします:モジュール内のアルミニウムおよび銅製バスバー、ニッケルタブ、角形セルのトップリッドおよび注液口、そしてタブレス円筒形デザインにおける集電体接合部です。加工範囲が1つのセルではなくモジュールトレイ全体を収容できるため、ガントリーがシーム間をインデックス移動し、スキャナーヘッドが各シーム内の高速ビーム動作を行う間、1つの治具でワークを保持し続けることができます。本機は380Vで駆動し、消費電力は最大22 kW、クリーンルームではなく製造現場向けのIP54保護等級に適合しています。
主な用途:
- モジュールまたはパック内のアルミニウムおよび銅製バスバーの溶接(異種金属であるAlとCuの接合を含む)
- 気密性が求められる角形セルのトップリッドおよび注液口のシーリング
- 多層タブスタックを含む、円筒形およびパウチ型セルのニッケルおよびアルミタブの溶接
- 円周全体を接合する、タブレス円筒形セルの集電体溶接
- スポット溶接ではなく、長くて再現性の高いシームが必要なモジュールフレーム、エンドプレート、およびパックハードウェア
- 次の製造時に溶接プログラムの保存、呼び出し、再実行が必要なパイロットラインおよびプロセス開発
本機はレーザーマーカーやハンディユニットではなく、生産用の溶接機です。4000Wのビームは直接溶融において最大3 mmのアルミニウムに対応するため、厚肉の深溶込み作業は別のクラスのレーザーの領域となります。また、ヘッドは移動するガントリー上のスキャナーであるため、比較対象となるのは、自身のスキャンフィールドを超えて届かない固定ヘッド式のガルボ溶接機です。もし溶接がモジュールレベルではなくセルレベル(例えばトップリッドのシーム)で行われる場合、角形セル用トップリッドおよび注液口シーリング用レーザー溶接機は、まさにその接合部向けに製造されています。
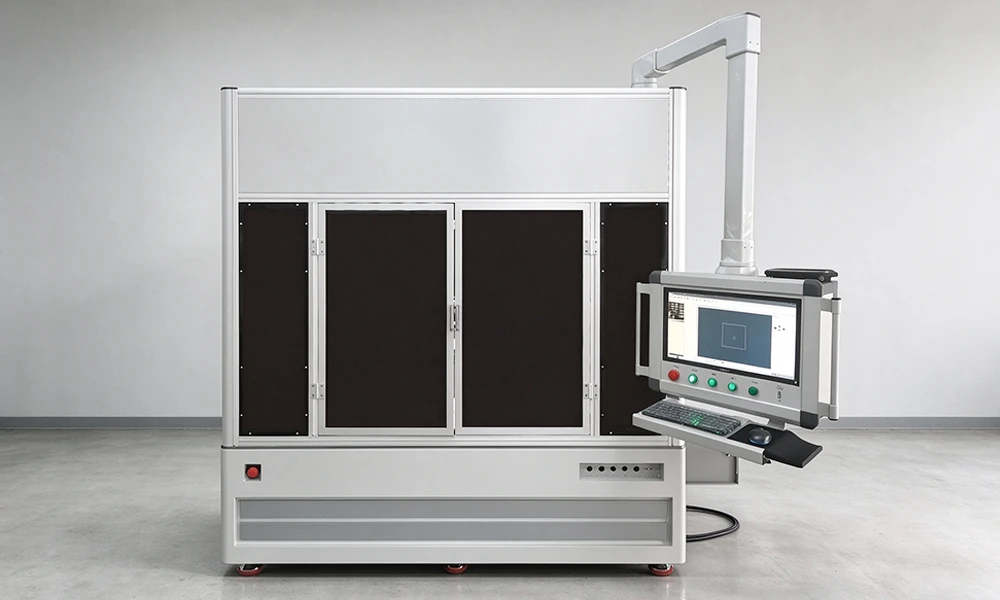
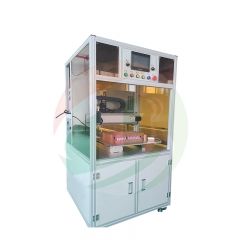
完成した機械:3つの観察窓を備えたプロファイル構造の外装カバー、および治具側からプログラムを実行できるようにスイングアームに取り付けられた産業用PC。
接合する金属、シームの長さ、および現在お持ちの治具をお知らせいただければ、ご注文前にレーザー出力、スキャンフィールド、およびチラーを確認いたします。
完全な仕様
適合性を判断するために必要な順序で記載された3つの表:フレームがどこにどのような精度で到達できるか、レーザーがそこに到達した時に何をするか、および設置環境に何が必要か。数値はこのモデルの公称定格です。
1. ガントリーとモーション
| 項目 | 仕様 |
|---|---|
| 機械外形寸法 | 2200 x 2000 x 2400 mm |
| チラー寸法 | 1455 x 885 x 645 mm |
| 最大加工サイズ | 800 x 600 mm |
| ワーク最大高さ | 400 mm |
| 有効ストローク、X / Y / Z | 800 / 600 / 400 mm |
| 位置決め精度、X / Y / Z | 全3軸で±0.05 mm |
| 再位置決め精度、X / Y / Z | 全3軸で±0.05 mm |
| ラピッド位置決め速度、X / Y / Z | 60 / 60 / 15 m/min |
| 保護等級 | IP54 |
2. レーザー
| 項目 | 仕様 |
|---|---|
| 動作モード | 連続 / 変調 |
| レーザー出力 | 4000 W |
| 波長 | 1070 nm |
| ファイバーコア径 | 50 μm |
| ファイバー長 | 15 m |
| レーザーモード | YVO4 |
| ビーム品質 | 0.373未満 (m²) |
| 最大変調周波数 | 連続 |
| 出力調整範囲 | 10 〜 100 % |
| 冷却方式 | 水冷 |
| 動作温度 | 25 °C |
| 長期動作安定性 (24 h) | 良好 |
| 焦点距離 F | 400 mm |
| 焦点調整範囲 | -5 〜 +5 mm |
| 定格電力 (機械全体) | ≤ 22 kW |
3. 作業環境
| 項目 | 要件 |
|---|---|
| 動作温度 | 10 〜 35 °C |
| 相対湿度 | 30 〜 80 % |
| 環境 | 換気がよく、本機から 5 m 以内に衝撃荷重がないこと |
| 電源電圧 | 380 V |
| 電源周波数 | 50 Hz |
| 接地 | 直接接地 |
機械およびチラーの寸法は外形寸法として記載されており、外装カバーを含みます。位置決め精度および再位置決め精度はいずれも ±0.05 mm であり、これは治具設計の基準となる数値であり、溶接ビードが受ける数値ではありません。
電気および機械部品
この機械は、当社で製造したフレームに、購入した光学・制御ハードウェアを組み付けたものです。4000 Wのレーザーでは光源とヘッドが購入者が最も重視する2つの部品であるため、以下のリストにはブランド名を含め、注文仕様書に記載されるものとなっています。
| 部品 | モデル / 機能 | 仕様 | ブランド |
|---|---|---|---|
| ガルバノレーザー溶接ヘッド | 本体構造 | 標準、エアブローキット付き | Shenzhen ZBTK |
| チラー | チラー本体 | 二温度・二制御、標準フィルターエレメント | SANHE TONGFEI |
| ガントリーフレーム | ガントリー構造の作業範囲 | L 800 x W 600 x H 400 mm、プロファイル構造の外側カバー | 自社製 |
| レーザー | 4000 W 発振器 | 1070 nm、RS232インターフェース、15 m 光ファイバーケーブル、50 μm コア径 | Raycus |
| 駆動モーター | サーボモーター | 標準、光電リミットスイッチ付き | Jiemeikang; リミットスイッチ Huayifeng |
| 溶接ソフトウェア | 制御システム | DA多機能溶接制御ソフトウェア | 自社製 |
| 産業用PC | 標準 | 産業用制御コンピュータ、DELL 19インチ産業用モニター | Advantech; モニター Dell |
| ビジョンシステム | ビジョン | 自動視覚認識 | Hikvision |
| フォーカシングシステム | フォーカシング | 自動認識フォーカシング | Panasonic |
| 集塵システム | VX220 | 溶接ゾーンにおけるヒューム抽出 | Villo |
納入要件を満たすため、サプライヤーは、上記の表に記載された定格性能が維持される限り、同等グレードの部品へコンポーネントを代替する権利を留保します。独自の資格認定またはスペアパーツポリシーによりブランドが指定されている場合は、お問い合わせの段階でお知らせください。注文仕様書にて確定いたします。
モジュールレベルではなくセルレベルでの溶接ですか?同じファミリーの2台の機械がその接合を行います:円筒形タブレス電池集電体用レーザー溶接機 および 角形セル封口用レーザー溶接システム。
スキャナーヘッド付き可動式ガントリーを採用する理由
スキャナーヘッド単体では高速ですが近視眼的です。ビームはミラーによって制御され、フィールドの中心から離れて制御されるほど、スポットが大きくなり、焦点面が湾曲します。一定の角度を超えると、溶接はプログラムした溶接とは異なるものになります。固定ヘッドのガルバノ溶接機がバッテリーモジュール全体をカバーできなくなるのは、レーザー出力ではなく、そのフィールドの限界です。
ヘッドをガントリーに載せることで、作業を分割してこの問題を解決します。ガントリーは、800 x 600 mmの範囲で最大60 m/minの速度でシームからシームへヘッド全体を移動させ、ヘッドが静止している間にスキャナーが各シームをトレースするため、ビームは常にスポットが最も小さく焦点がフラットなフィールドの中心近くで動作します。どちらの機構も、もう一方の機構の作業を行う必要はありません。
この分割こそが、フレームが見た目以上に重要である理由でもあります。60 m/minまで加速し±0.05 mm以内で停止するヘッドは、サイクルごとに構造物に負荷をかけ、わずかなたわみもシフトの最後のモジュールでシームのずれとして現れます。ここでのガントリーは、高応答サーボドライブと光電リミットスイッチを備えた高精度ガイド上で社内設計・製造されており、私たちが完全に制御できる機械の部分です。
レーザーの選択は金属に従うものであり、その逆ではありません。アルミニウムと銅は、冷えているときは1070 nmのビームの大部分を反射するため、光源は出力と輝度の両方を提供する必要があります。50 μmコアを通した4000 W(出力は10〜100%の間で調整可能)は、最大3 mmのアルミニウムの直接融着に推奨されます。ヘッド上のエアブローキットは快適さのための付属品ではなく、光学系からスパッタを遠ざけるものであり、これこそが溶接ヘッドの寿命を終わらせる原因です。
ビジョン認識と自動フォーカシングにより、オペレーターの手から最後の変数が取り除かれます。機械が自らシームと焦点面を見つけるため、治具は1ミリの100分の1まで測定する必要はなく、部品の位置決めを行うだけで済みます。数十個の同一のシームを持つモジュールでは、これが、シフト中ずっと実行し続けるプログラムと、治具を交換するたびに再ティーチングが必要になるプログラムとの違いになります。
主要なエンジニアリング特性
- 4000 W連続ファイバーレーザー、電気光学効率40%。 40%は光源自体の変換数値であるため、4000 Wのビームには約10 kWの電力入力が必要です。22 kWの機械定格には、それに加えてチラー、ドライブ、制御装置が含まれます。
- 直接融着による最大3 mmのアルミニウム。 溶加材なしのアルミニウムシート用に推奨されており、これはほとんどのバッテリーバスバーおよびタブの設計で実際に必要とされる接合です。
- 3軸すべてにおける±0.05 mmの位置決めおよび再位置決め。 X、Y、Zで同じ数値であるため、1つの軸に合わせて設計された治具は他の軸でも有効です。
- XおよびYで60 m/minのラピッド、Zで15 m/min。 多数の短い溶接部を持つモジュールにおいて、シーム間のインデックス作成がサイクルタイムのボトルネックにならないほど高速です。
- ガントリーによって運ばれるガルバノヘッド。 スキャナーはあらゆる位置でフィールドの中心近くで動作するため、スポットサイズと焦点面は800 x 600 mmの全エリアで一定に保たれます。
- ビジョン認識と自動フォーカシング。 HikvisionのビジョンとPanasonicのフォーカシングシステムがシームと焦点面を特定するため、部品間のバラツキは治具ではなく機械によって吸収されます。
- 二温度、二系統制御のチラー。 レーザーと光学系はそれぞれ個別の設定温度に冷却され、これにより4000 Wの光源がフルシフトを通じて安定性を保ちます。
- ヒューム排気装置付きIP54エンクロージャー。 製造現場向けに定格されており、Villo VX220が溶接ゾーンのプロセスヒュームを除去し、光学系への付着を防ぎます。
- 保存および呼び出しが可能なプログラム。 シーム形状は複数のファイル形式から入力され、実証済みプログラムが部品ごとに保存されるため、次回の製造は既知の結果から開始できます。
操作、安全性、およびメンテナンス
1. 稼働前および稼働中
- 何よりもまず電源を確認してください:380 V、50 Hz、直接接地、およびマシン専用回路で利用可能な22 kW。
- チラーを確認する:水位、両方の設定温度(レーザーおよび光学系)、およびフィルターエレメント。水不足のチラーは、アラームではなく、まず出力低下として現れます。
- シフトの最初の溶接を行う前に、ヘッドの保護窓のスパッタを点検し、エアブローキットが作動していることを確認します。
- 治具をロードし、部品が加工範囲内にあることを確認します:800 x 600 mm以内、400 mmを超える突起物がないこと。
- その部品の保存されたプログラムを呼び出すか、シーム形状をインポートし、出力を10〜100 %、焦点位置を-5〜+5 mmの範囲に設定し、溶接速度を設定します。オフセットを手動入力するのではなく、ビジョン認識と自動焦点合わせを実行してください。
- 最初の部品を溶接し、シームを検査し、その後にのみプログラムを部品番号で保存して、次回の製造が既知の結果から開始できるようにします。
2. 安全性とメンテナンス
- ビームはいかなる距離でも目を安全に保護するものではありません。 溶接中はエンクロージャーを閉じてインターロックをかけ、指定されたレーザー用安全メガネを着用し、ヘッドやファイバーまたは光学系からの反射光を決して覗き込まないでください。
- ヒューム排気装置を作動させ続けてください。 Villo VX220は溶接ゾーンのプロセスヒュームを除去します。これをオフにした状態で溶接すると、光学系がコーティングされ、金属ヒュームが室内に放出されます。
- 光電リミットスイッチを無効にしないでください。 これらはマシンの移動保護であり、60 m/minの速度で限界を超えて暴走したガントリーはスムーズに停止しません。
- スケジュールに従ってチラーのメンテナンスを行ってください。 フィルターエレメントを交換し、水を清潔に保ち、両方のループが設定温度を維持していることを確認します。温度のドリフトは、先週は機能したのに今週は機能しない溶接の最も一般的な原因です。
- シフトごとに保護窓を点検してください。 窓のスパッタは焦点を変化させます。エアブローキットはその速度を遅らせるものであり、不要にするわけではありません。
- 室内環境を規定の範囲内に保ってください。 10〜35 °C、30〜80 %RH、十分な換気、マシンから5 m以内での衝撃荷重なし、フレームの直接接地。
- 訓練を受けたオペレーターのみとし、無断での改造は禁止です。 出力設定、焦点範囲、およびインターロックは、オペレーターの好みの問題ではなく、マシンの安全設計の要件です。
エンジニアリングFAQ
Q1:フィラーワイヤなしで3 mmのアルミニウムを溶接できますか?
はい。4000 Wの光源は最大3 mmのアルミニウムの直接融着に対応しており、これはほとんどのバスバーやタブの設計が対象とする厚さの範囲です。それを超えると、制限要因はこのマシンではなくなり、レーザーのクラス全体が問題になります。厚肉のアルミニウムには別の光源が必要であり、4000 Wファイバーレーザーに対するいかなるプログラミングもそれを変えることはできません。
Q2:銅は1070 nmを反射しますが、なぜこの波長を使用するのですか?
室温ではどの実用的な波長も銅から反射するためです。違いは、溶融が始まってから金属がどれだけ早く吸収するかです。高輝度で4000 Wのパワーを持つ1070 nmの光源はその初期段階を突破し、その間エアブローキットが光学系を清潔に保ちます。ただし、これが鋼に対する1070 nm溶接機のように動作するわけではありません。銅は独自の継手で開発されるべきプロセスであり、一般的なクーポンではなく、お客様のバスバーのサンプルで実証したいと考えています。
Q3:±0.05 mmで構築された治具が必要ですか?
いいえ。±0.05 mmはマシンの精度であって、部品が保持しなければならない精度ではありません。ビジョン認識がシームを見つけ、自動焦点合わせが焦点面を見つけるため、治具は部品を測定するのではなく、再現性よく位置決めできればよいのです。1ミリの100分の1の精度で治具を製造することは、精度が得られるメリットよりもコストがかかります。
Q4:1台のマシンで蓋のシーリングとバスバー溶接の両方を行えますか?
加工範囲内であれば可能です。どちらも800 x 600 x 400 mm以内の溶接であり、どちらもプログラムとして保存されます。変わるのは治具とサイクルタイムです。それらの継手の1つが大容量ラインの制約になった場合、その単一の継手を中心に構築されたマシン(専用の蓋またはシーリングシステム)は汎用ガントリーよりも高速であり、通常、一方が他方の代わりになるのではなく、2台が並行して稼働します。
Q5:チラーには私の建物から何が供給される必要がありますか?
1455 x 885 x 645 mmの床面積、換気、およびご自身で給水して清潔に保つ水回路が必要です。これは二温度・二系統制御装置であるため、レーザーと光学系がそれぞれ独自の設定温度を維持します。フィルターエレメントは消耗品であり、消耗品として扱う必要があります。
Q6:単相220Vで動作しますか?
いいえ。この機械は、直接接地され、総消費電力が22 kWを超えない、50 Hzで380 Vの仕様になっています。機械が到着する前に電源と接地を計画してください。不十分な電源では4000 Wのレーザーは性能が低下するかトリップしますが、どちらも保証の対象外となります。
継ぎ手の断面、金属、およびcをお送りください必要なサイクルタイムをお知らせいただければ、器具を決定する前に、4000 Wが適切な光源であるかどうかをお伝えします。
メールアドレス:tob.amy@tobmachine.com| 電話 / WhatsApp: +86 181 2071 5609
査読者:Science Wang(バッテリーライン、シックスシグマ・ブラックベルト) | 最終更新日:2026-10-29
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。

 購読する