Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


カテゴリ
熱いプロダクト
Loading...
800mm ストローク実験用スロットダイコーター
ブランド:
TOB NEW ENERGY商品番号。:
TOB-EFCA800X100注文(moq):
1 setお支払い:
L/C, T/T製品の起源:
China出荷港:
XIAMEN
800mmストローク 実験室用スロットダイコーティングマシン - TOB-EFCA800X100
塗布幅100 mm、移動距離800 mm(150 °Cに加熱された真空プレート上)
製品概要と主な用途
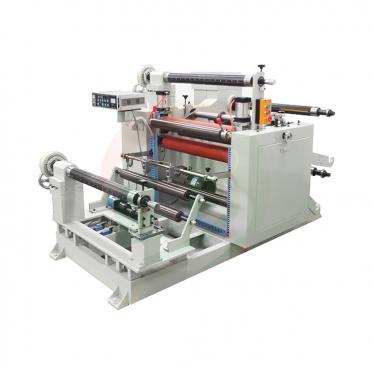
TOB-EFCA800X100は、長くて狭い1つのパスを中心に構築されたフラットベッド型スロットダイコーターです。ステンレス製のダイが真空吸着された基板の上を800 mm移動する一方で、高精度シリンジポンプがダイにスラリーを供給するため、移動するウェブ上ではなく、シート上に均一な厚さのウェットフィルムが塗布されます。これは、セラミック薄膜、結晶・特殊ナノフィルム、電池電極コーティングなどの高温フィルム作業用の研究機器です。
このマシンは、ダイ、加熱式真空プレート、供給システム、PLCの4つのサブシステムが1つのコントローラーから連動して動作します。プレートは長さ885 mmのアルミニウム製真空チャックで、フラットに保持され、デジタルコントローラーにより室温から150 °Cまで±2 °Cの精度で加熱されます。ダイギャップはマイクロメーターで0〜5 mmに設定し、塗布速度はタッチパネルで0〜120 mm/sまで無段階に設定可能、ドライフィルムの厚さは10〜250 μmの範囲に収まります。ストロークと幅はこのモデルを定義する2つの数値であり、移動距離800 mm、塗布幅100 mmとなっています。
最適な用途:
- セラミック薄膜:グリーン層を長いサンプル上に平坦にキャストし、ひび割れなく乾燥させる必要がある場合
- 結晶および特殊ナノ薄膜:正方形ではなくストリップ状で、マイクロメートル範囲の再現性のあるウェット膜厚が必要な場合
- LFPを含む銅箔またはアルミニウム箔上の電池電極スラリー:そのレオロジーに合わせて0〜120 mm/sを設定可能
- 長尺ストリップサンプル:300 mmのマシンでは2回に分けて塗布しなければならないような試験片を、800 mmのストロークによって1パスでカバーできる場合
- グローブボックス内で稼働する全固体および硫化物系システム:マシン全体がアンチチャンバーに適合し、ポートを通じて操作する必要がある場合
- 新しいダイではなくシムセットを使用し、マシンを変更することなく週ごとにスラリーの粘度を変更する必要があるラボ
これは生産ラインではなく、研究用コーターです。静止したシート上に1パスにつき1つのフィルムを塗布し、100 mmの幅は意図的な制限です。ダイを狭くすることで、スラリーの需要、エッジビード、および乾燥ストレスを実験室で制御可能な範囲内に抑えることができます。サンプルが正方形で300 mm未満の場合は、より短いのTOB-EFCA300X200スロットダイコーティングマシンが同じ化学組成を200 mm幅でコーティングでき、より安価な選択肢となります。
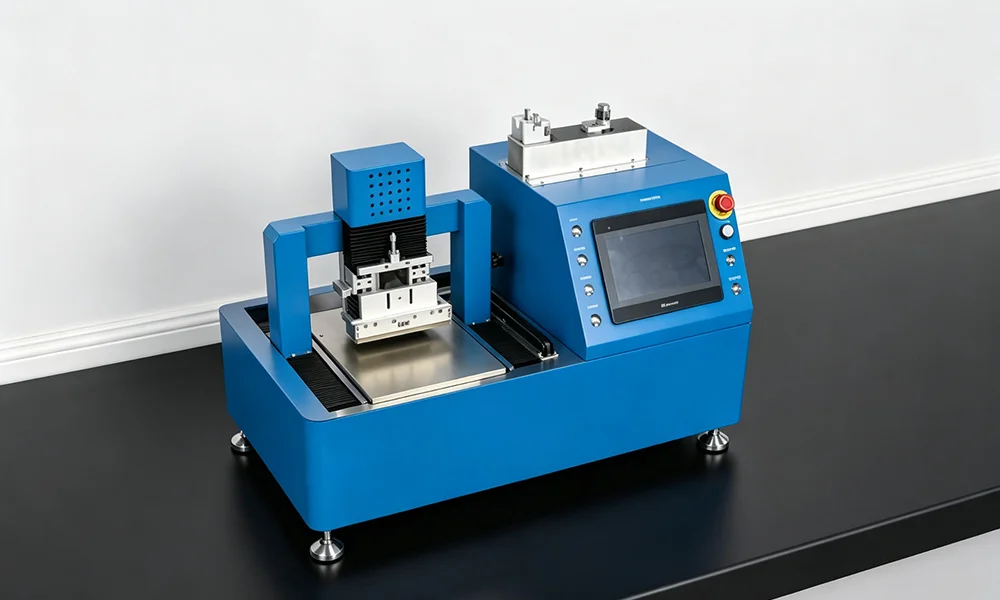
バッテリー実験室のベンチ上のTOB-EFCA800X100:長さ1100 mm、幅600 mm、高さ800 mmで、長さ885 mmの真空プレートがダイの下を前から後ろへと走行します。
スラリーの種類、使用する粘度、最長サンプルの長さをお知らせいただければ、800 mmのストロークがパスの両端に十分な余裕を残すかどうか、また最初にどのシムセットが必要かを当社で確認いたします。
完全な仕様
1つのモデル、3つの表:ダイの動作、プレートの動作、およびマシンが室内に必要とする要件。以下の数値はすべてベストケースではなく公称定格です。速度とスラリーのレオロジーは切り離せないため、塗布速度はLFPスラリーの条件で記載されています。
1. コーティングとダイ
| パラメータ | TOB-EFCA800X100 |
|---|---|
| 塗工方法 | スロットダイコーティング、フラットベッド |
| 有効ストローク | 800 mm |
| 塗工幅 | 100 mm |
| 塗工速度 | 0〜120 mm/s(LFPスラリーの場合) |
| 塗工駆動 | サーボモーター、タッチスクリーンで無段階に速度設定可能 |
| 乾燥膜厚 | 10〜250 μm |
| 塗工精度 | ±3 μm(オプションで1 μmダイヤルインジケーター) |
| ダイ調整 | マイクロメーター調整 |
| ダイとプレートの間隔 | 0〜5 mm、調整可能 |
2. プレート、加熱および供給
| パラメータ | TOB-EFCA800X100 |
|---|---|
| 真空プレート | アルミニウム製真空プレート |
| 真空プレートサイズ | L 885 mm x W 150 mm x H 29 mm |
| 基板固定 | 真空吸着 |
| 真空源 | 外部式、ユーザー提供 |
| 基板の最大加熱温度 | 室温~150 °C |
| 温度制御 | デジタル表示コントローラー、±2 °C |
| 供給方式 | 高精度シリンジポンプ、容量選択可能 |
| シム | 複数の厚さオプション、異なるスラリー粘度に対応 |
| ダイ材質 | 高性能ステンレス鋼 |
3. ユーティリティおよび物理的データ
| パラメータ | TOB-EFCA800X100 |
|---|---|
| 電源 | 220 V / 50 Hz |
| 電力 | 4 kW |
| 重量 | 200 kg |
| 寸法 | L 1100 mm x W 600 mm x H 800 mm |
| 制御 | 大型タッチスクリーン付きPLC;ストローク、速度、温度をパラメータとして設定 |
外形寸法は概算であり、出荷前に最終図面で確認されます。真空ポンプは本機に含まれていません:真空源は外部式であり、現場で用意する必要があります。低粘度溶剤系と高固形分水系スラリーは同じダイギャップで同じ速度で動作しないため、コーティング速度はLFPスラリーのものです。
電気的および機械的部品
フィルムを±3 μm以内に収める部品を機能別に以下に示します。サーボドライブ、PLC、シリンジポンプ、コントローラーのブランドとモデルは注文仕様で決定されます。カタログの主張としてここに記載されているわけではありません。
| 部品 | 標準装備 |
|---|---|
| コーティングダイ | 高性能ステンレススチール製スロットダイ、コーティング幅100 mm、選択可能なシムセット付き |
| ダイ調整 | ダイとプレートの間隔を0〜5 mmで調整可能なマイクロメーター調整機構 |
| 駆動 | サーボモーター駆動、ストローク800 mm、無段階0〜120 mm/s |
| 真空プレート | アルミニウムプレート、L 885 mm x W 150 mm x H 29 mm |
| 加熱 | プレートヒーター、室温〜150 °C、デジタルコントローラー(±2 °C) |
| 送液 | 高精度シリンジポンプ、容量選択可能、コントローラーと統合されており送液速度とストロークが同時に開始 |
| 制御 | 大型タッチスクリーン付きPLC。ストローク、速度、プレート温度をパラメータとして設定 |
納期要件を満たすため、サプライヤーは上記の表に記載されている定格性能が維持されることを条件に、同等グレードの部品へ変更する権利を留保します。独自の適格性評価やスペアパーツ規程によって特定のブランドを指定される場合は、お問い合わせの段階でお知らせください。注文仕様書にて確定いたします。
主要なエンジニアリング特性
- 広範囲のプレート加熱、±2 °Cに保持。 中央のゾーンだけでなく885 mmのプレート全体が加熱されるため、パスの開始時に塗布されたフィルムは、終了時に塗布されたフィルムと同じ条件で乾燥します。上限温度は150 °Cで、デジタルコントローラーを備えています。
- 無段階速度によるサーボ駆動ストローク。 ダイはサーボモーターによって駆動され、速度はタッチスクリーンから0〜120 mm/sの範囲で任意に設定できます。手動引き塗りでは、湿潤膜厚がオペレーターの押し出す速度に依存してしまいます。これが、2人の作業者が1つのスラリーから2つの異なるサンプルを作り出す原因です。
- 0〜5 mmのマイクロメーターによるダイギャップ。ダイ・プレート間隔は感覚ではなくマイクロメーターで設定され、±3 μmのコーティング精度が謳われており、スケールを信用するのではなく隙間を読み取りたいラボ向けにオプションの1 μmダイヤルインジケーターが用意されています。
- 外部ソースからのバキュームホールド。基板はテープやクランプを使わずに平らに保持されるため、ウェットエッジに触れるものは何もありません。真空源は外部にあり、これがグローブボックス内への設置を実用的なものにしている理由でもあります。
- 強力な薬液に対応するステンレス鋼製ダイ。ダイは高性能なステンレス鋼製であり、スラリーが溶剤ベース、酸性、またはアルミニウムを侵食するバインダーを含む場合に重要となります。
- 2つ目のダイの代わりにシムセットを使用します。湿潤厚さはギャップと同程度にシムの厚さによって設定されるため、粘度の変化には別のダイを購入するのではなく、シムを交換することで対応できます。本機では複数の厚さのオプションが利用可能です。
- 1つのPLC上の動作に連動した供給。シリンジポンプはコントローラーに統合されているため、送り速度とストロークが1つの動作として開始されます。ダイが動く0.5秒前に手動で起動されたポンプは、前端にビードを残します。
幅100 mmで800 mmのストロークが必要な理由
ストロークと幅は独立した2つの要素であり、この装置は特定の種類のサンプルに適した極限までその両方を追求しています。800 mmのストロークは、300 mmシリーズでは1パスでカバーできない長い試料のために存在します。100 mmの幅が存在するのは、狭いフィルムの方が均一に乾燥させやすく、試験あたりのスラリーの無駄が少なく、エッジビードを実験室で手動トリミングできる範囲内に収められるからです。これらがあわさることで、正方形プレート用コーターの拡大版でもその代用品でもない、長くて狭いストリップ用の機械が実現されています。
長さが変わればプレートが変わり、プレートが変われば電力が必要になります。ここでの真空チャックは885 mmの長さがあり、300 mmモデルの385 mmに対して、ヒーターは±2 °Cに維持すべき面積が2倍以上になり、熱膨張しながら平坦性を保たなければならない質量もそれに応じて大きくなります。それが、4 kWと200 kgというスペックの由来です。300 mm機は2.5 kWで110 kgです。加熱が不均一な長いプレートは、ストロークに沿ったフィルムに厚みのグラデーションを生じさせます。これはまさに、スロットダイの導入によって避けたいはずの欠陥です。
より狭いダイは、送液の問題も変化させます。幅100 mmの場合、単位速度あたりの体積要求量は、同じ湿潤膜厚において200 mmダイが要求する量の半分になるため、ポンプは単に大きいだけでなく、低流量でも正確でなければなりません。だからこそ、この装置には容量を選択できる高精度シリンジポンプが搭載されており、シムセットが幅広のダイよりも重要になるのです。200 mmのスロットできれいに流れる同じスラリーであっても、粘度ではなく慣習でギャップを設定すると、100 mmのスロットでは供給不足や筋状のムラが生じる可能性があります。
長いフォイルを平らに保持することは、クランプの問題ではなく真空の問題です。885 mmにわたって、巻きぐせのある銅箔は端だけで固定すると浮き上がり、ダイはその浮き部分を乗り越えてパス全体の長さにわたって薄い筋を残します。プレートは真空によって基材を保持し、そのソースは外部にあるため、実験室側で基材に合わせてポンプのサイズを選定できます。薄いフォイルは剛性の高いセラミックグリーンテープよりも少ない流量で済み、グローブボックス内への設置では通常ポンプをボックス外に置くことが望まれます。
限界も同様に明確です。1パスで800 mm×100 mmをカバーするため、フィルムあたりの最大面積は0.08 m²となり、100 mmを超える幅のものはレーン状にコーティングするか、別の機械で行う必要があります。300 mm未満の正方形サンプルを扱う場合、追加されたストロークは使用されることなくすべてのパスで動かすだけの無駄な質量になります。適切な使い分けは以下の通りです。長いストリップや狭い電極にはこの機を、正方形プレートには300 mmシリーズを、そして連続的なウェブ生産にはロール・ツー・ロールラインを使用することです。
操作推奨事項、メンテナンス、および安全性
1. コーティング作業前および作業中
- 柔らかい布とアルコールでプレートとダイの面を拭きます。ダイの下に乾燥したスラリーの欠片が1つあるだけで、800 mm全体にわたって縦方向の筋となって現れます。
- 基材を真空プレートの上に置き、真空をオンにして、先に進む前にシートが四方の端まで平らになっていることを確認します。885 mmでは、たとえ四隅が密閉されているように見えても、反ったフォイルは中央で浮き上がります。
- マイクロメーターでダイとプレートの間隔を0〜5 mmの任意の範囲に設定し、ロックします。
- スラリーの粘度に適したシムを取り付け、必要な容量までシリンジポンプを満たします。ダイが熱くなった後にシムを交換する作業は2人で行うべきですが、本来は1人で行えるべきではありません。
- タッチスクリーンでストロークと速度を入力します。どちらも無段階なので、実験ノートに書かれた数値がそのまま機械の動作値となります。
- 塗工前にプレートを昇温し、コントローラーが安定するのを待ってからパスを実行します。得られる膜厚は、ダイが到達した時ではなく、ダイが離れる時にプレートが設定温度に達しているかどうかに依存します。
2. メンテナンスと安全性
- 清掃。アルコールを含ませた柔らかい布でこまめに拭き、プレートとダイを清潔に保ってください。乾燥したスラリーは、ダイの故障のように見える筋の最も一般的な原因です。
- 潤滑。キャリッジがスムーズに動き続けるように可動部に注油してください。ガイドの乾燥は、まず速度の波打ちとして現れ、次に膜厚の波として現れます。
- 長期の不使用期間。機械を保管する前に、可動面を清掃し、防錆油をスプレーしてください。
- 締結部品。定期的にネジ、ナット、ピン、その他の締結部品を確認してください。コーティング機の締結部品の緩みは、品質リスクと人身事故リスクの両方につながります。
- ストローク範囲に手を入れないこと。稼働中は、可動域や作業危険ゾーンに手や身体の一部を絶対に入れないでください。作業者は1人のみとしてください。1台の機械に2人が関わると、1人目の開始指令によって2人目が負傷する原因となります。
- 無断分解の禁止。外部の技術者およびお客様が指定した者以外の担当者は、機械を分解してはなりません。修理・サービスは当社との取り決めに基づき実施します。
このファミリーには、このページの他にも次の2機種があります:TOB-EFCB300X200 dual layer slot die coating machine(1パスで2層のウェット層を形成)、およびTOB-JYCM-800 lab slot die coaterです。こちらも800 mm移動しますが、200 mm幅のプレートを搭載し、70 kgというはるかに軽量なフレームを採用しています。
エンジニアリングFAQ
Q1: 800 mmのストロークに対して、コーティング幅がわずか100 mmなのはなぜですか?
2つの数値がそれぞれ異なる質問に答えているからです。ストロークは、1回のパスでコーティングする必要がある最も長い試験片の長さに合わせて設定されます。一方、幅は、乾燥および搬送システムが支えられる最も広いフィルムの幅に設定されます。長くて狭いストリップは実際の多くの作業で見られる形状であり(コインセルや小型パウチ用に切断された電極ストリップ、曲げ試験用のセラミックテープ、一軸方向に特性評価されるナノフィルムなど)、正方形プレート用のコーティング機では、不要な部分までコーティングせざるを得なくなり捨てることになるため、このような形状の処理が苦手です。
Q2: シムは何を変更するものであり、開始時に何個必要ですか?
シムはダイ内部のスロット開口部を決定し、ダイ・プレート間ギャップおよびコーティング速度とともにウェット膜厚を決定します。幅100 mmのダイではスロットが十分に短いため、ポンプではなくシムが膜厚の最初の制御要素となります。スロットが薄すぎると高粘度スラリーが飢餓状態になって筋が発生し、厚すぎると先端のビードがあふれます。最も低い粘度のスラリーに対応するシムの範囲から始め、実際に使用する厚さを追加してください。セットは使い捨てではなく、常用のストックです。
Q3: 真空源が内蔵ではなく外付けなのはなぜですか?
理由は3つあり、すべて実用的なものです。フレーム内のポンプはダイの近くに振動を追加し、振動は膜厚のノイズになります。また、すでにプレートを150 °Cに加熱している機械に熱を追加することになります。さらにグローブボックス内への設置においては、ボックス外のポンプこそが、モーターとその排気をクリーンに保ちたい雰囲気中に露出させない唯一の方法です。トレードオフとして、真空ラインとポンプがセットアップの一部となるため、機械の仕様を指定する際にポンプも指定してください。
Q4: 300 mmモデルが2.5 kWを必要とするのに対し、ここで4 kWなのはなぜですか?
プレートが負荷となるからです。この機械の真空プレートは885 mm長(300 mmモデルは385 mm)であり、加熱される質量と放射面積の両方が2倍以上になっており、機械も110 kgに対して200 kgの重量を支えています。余分な電力は上限温度を引き上げるためではなく、温度の引き下げと回復(プルダウンとリカバリー)に使用されています(両ファミリーともに上限は150 °Cです)。プロファイルが主に60〜80 °Cである場合、電力の違いに気づくことはありません。室温と100 °Cの間でプレートを1日に何度も循環させる場合は、違いを実感するでしょう。
Q5: プレートが150 mm幅で、ダイが100 mmです。両側の25 mmはどうなりますか?
基材がコーティングされた帯の両側からはみ出るように、プレートをコーティング幅より広くしています。これにより、ウェットスラリーではなくベアフォイル(露出した箔)に対して真空シールを行うことができます。また、エッジビードがリムではなくプレートの内側に位置するため、スラリーがチャックの側面を伝って流れません。25 mmのマージンはコーティングされる無駄な領域ではなく、シーリング用のランド(密着面)です。
Q6: どの機械が必要ですか - このモデルですか、それとも300 mmモデルですか?
仕様からではなく、サンプルから始めてください。最も長い試験片が300 mm未満かつ幅200 mm未満の場合、300 mmモデルのほうがより有効な幅を確保でき、加熱する質量が少なく、価格も低く抑えてコーティングできます。1回のパスでコーティングしなければならない試験片が、2回のオーバーラップ走行に分かれてしまうような場合は、800 mmストロークを選択してください。オーバーラップの継ぎ目は、どれほど丁寧に作業しても除去できない欠陥だからです。長さ、幅、スラリーの情報を送っていただければ、通常は最適な選択が自ずと決まります。
スラリー、目指すウェット膜厚、最大サンプルの長さと幅をお送りいただければ、シムセット、ポンプ容量、および800 mmストロークがパスの両端に十分なマージンを残せるかどうかを確認いたします。
tob.amy@tobmachine.com | +86 181 2071 5609
レビュー担当: Science Wang (シックスシグマ ブラックベルト、バッテリーライン) | 最終更新日: 2026-10-23
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。


 購読する