Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


- ホーム
- >
- 円筒セル組立機
- >
- 円筒セルPVCシュリンクラップ機
- >
- 21700セル用自動バッテリーシュリンク包装機
カテゴリ
熱いプロダクト
Loading...
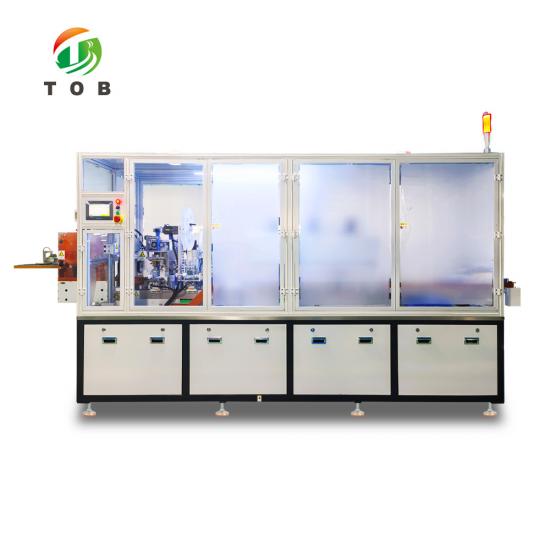
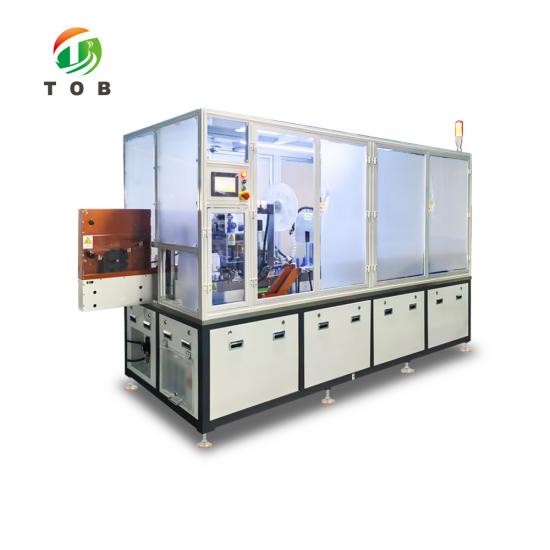
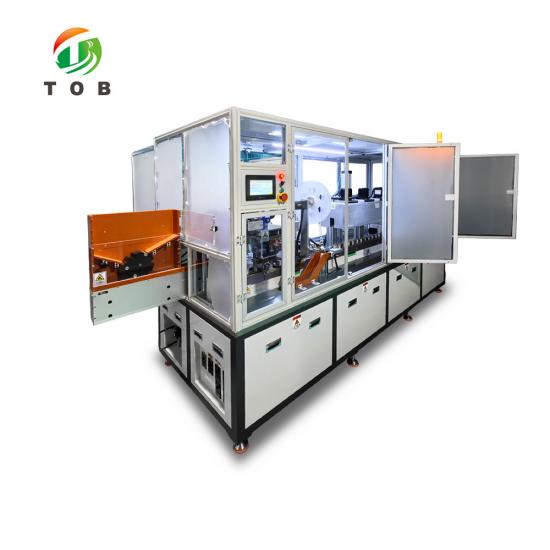
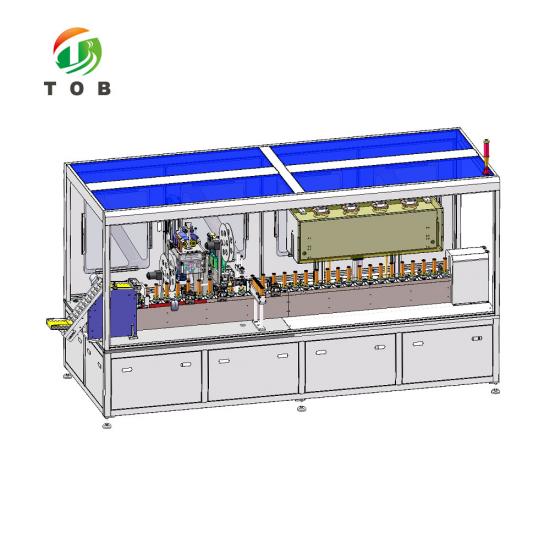
21700セル用自動バッテリーシュリンク包装機
ブランド:
TOB NEW ENERGY商品番号。:
TOB-AFC-21700-C1注文(moq):
1 setお支払い:
L/C,T/T製品の起源:
China出荷港:
XIAMEN
21700セル用自動バッテリーシュリンク包装機 - TOB-AFC-21700-C1
スリーブ装着、プラス絶縁パッド貼付、シュリンクを1つのラインで実行:±0.7 mmでのリングカットスリーブ、パッド有無の検知と不良品排除、セル回転機構付き0〜180 °C熱風トンネル、フルガード内で毎分2セル
製品概要と最適な用途
21700セルは、フィルムスリーブ、プラス絶縁パッド、シュリンクフィット加工の3つの処理を施されてラインから送り出されます。TOB-AFC-21700-C1はこれら3つの工程を1つのチェーン上で実行します。セルは磁気シート上のステッパー駆動チェーンに載せられ、スリーブ装着、パッド貼付、位置決め、シュリンクの各ステーションを通過した後、手作業で取り出されます。
スリーブ装着とパッド貼付は、パッドがスリーブの上ではなく内部に収まるため、一体として行われる必要があります。スリーブは±0.7 mmでリングカットされて指定の高さに供給され、パッドはテープから打ち抜かれてプラス端子側に落とし込まれます。センサーによって確認が行われ、パッドのないセルはトンネルに入る前に排除されます。パッドなしのセルは、シュリンク後に完成品のよう見た目であっても、後日パック工程で不具合を起こします。
トンネルは循環式熱風により0〜180 °Cで稼働し、通過時に各セルを回転させることで、シワを防ぎながらスリーブを均一に収縮させます。定格出力は毎分2セル(1日あたり900セル)で、フルメカニカルガード内に設置されています。18650用については、「18650円筒形電池およびスーパーキャパシタ用熱収縮機」が、より小型のフォーマットで同様の作業を行います。
用途:
- スリーブ装着とパッド貼付を同時に行う21700ライン
- プラス端子パッドが必要なパック
- 手作業でのスリーブ挿入を置き換える実験室
- パッド有無の不良品排除が必要な工場
- 外側の温度を50 °C未満に維持しなければならないトンネル
数値の目安:7.5時間のシフトで1日900セルは1分あたり2セルであり、98%の合格率は完成セルの数値であり、以下の表にある99%の機器起因の不良率ではありません。
稼働:ホッパー、スリーブ、パッドパンチ、トンネル、排出。
パック図面からセルフォーマット、スリーブ素材、ラップ寸法をお知らせください。弊社のエンジニアがスリーブステーション、パッドダイ、トンネルの設定を確認いたします。
以下の問い合わせフォームに記入していただくと、弊社のエンジニアが要件を確認いたします。メールをご希望ですか?こちらまでご連絡ください: tob.amy@tobmachine.com.
完全な仕様
この機械で重要な数値は3つのグループに分かれます:1シフトあたりの生産量、スリーブとラップの寸法、そしてラインからの供給量です。これらは確認される段階や担当者が異なるため、以下では分けて記載しています。
1. 出力と品質
| 項目 | 値 | 備考 |
| 1日あたりの処理能力 | 900セル以上 | 定格値(測定値ではありません) |
| 1分あたりの処理能力 | 2セル以上 | 1分あたり2セルで7.5時間のシフトを通じて900セルになります |
| 合格率 | 98%以上 | 完成セル |
| 歩留まり | 99% | 機械のみに起因する不良品 |
| 稼働率 | 95%以上 | 機械単体に起因するダウンタイム |
| ガード | 完全密閉型メカニカルガード | 機械全体 |
98%の合格率と99%の歩留まりは2つの異なる数値です。前者は機械から出るすべてのセルをカウントし、後者は機械自身が不良品にしたセルのみをカウントします。
2. スリーブ、パッド、ラップの寸法
| 項目 | 値 | 備考 |
| スリーブ素材 | PETまたはPVC | 熱収縮チューブ |
| スリーブロール外径 | 最大420 mm | |
| スリーブ幅 | 33.5〜34.0 mm | 供給時の平置き幅 |
| スリーブ厚さ | 0.05〜0.15 mm | |
| スリーブ切断精度 | ±0.7 mm | ロータリーリングカッター |
| トンネル温度 | 0〜180 °C、調整可能 | 必要な収縮結果に設定 |
| 上下のラップ幅 | 1.5〜2.5 mm | 収縮後 |
| 正極端部ラップ | 3 mm、+0.95 / -0.90 mm | 図面に指定されている通り |
| 負極端部ラップ | 2.5 mm、+1 / -1 mm | 図面に指定されている通り |
| 絶縁パッド | テープから打ち抜き、正極端に配置 | トンネル前に有無を確認 |
ラップの数値は指定された通りに記載されています。それぞれの測定基準となる基準面を定義する図面は、注文書とともに発行されます。
3. 機械の寸法とユーティリティ
| 項目 | 値 | 注記 |
| 寸法(長さ × 幅 × 高さ) | 2750 x 930 x 1900 mm | 実際の寸法は最終的な構成に合わせて調整されます |
| 電力 | 7 kW | |
| 電源 | 220 / 380 ~ 400 V AC、三相4線アース付き、50 Hz | |
| 電圧変動 | ±10% 未満 | |
| 圧縮空気 | 6 bar | 入口で乾燥およびろ過済み |
| 外表面温度 | 50 °C 未満 | 断熱された外側パネル |
| 構造 | アルミニウムおよびステンレス鋼、または耐食性のためのメッキ処理 | 人間工学に基づいたレイアウト |
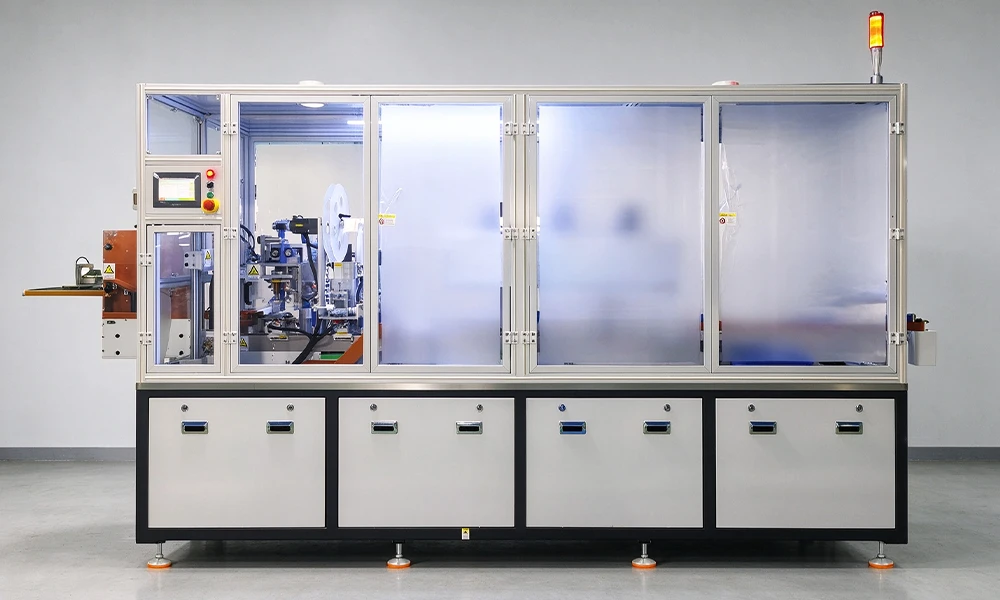
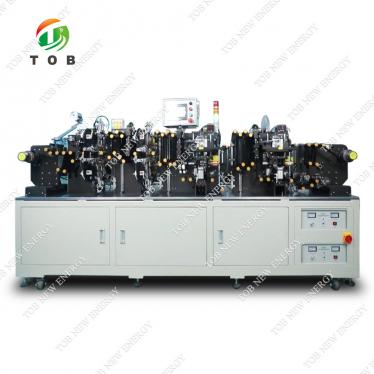
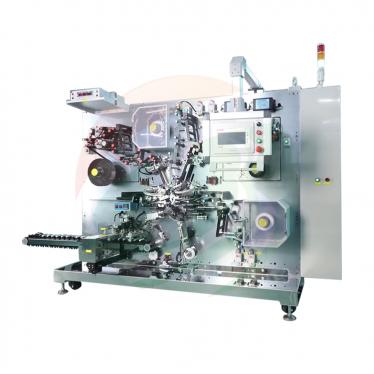
TOB-AFC-21700-C1: 片側にホッパー、中央にスリーブおよびパッドステーション、反対側に収縮トンネルと排出部があり、すべて完全な安全ガードの内側に配置されています。
セルが機械内を移動する仕組み
手順はオペレーターではなくチェーンによって固定されています:ホッパー、磁気シート、スリーブ、パッド、パッドチェック、2回目の位置決め、収縮、排出。各ステーションはチェーンが停止している間に作業を行い、次のインデックスにセルを引き渡すため、1つのステーションでの不具合により、半完成品がラインに流れるのではなく、ラインが停止します。
1. ホッパー、磁気シート、およびステップ送り
セルはホッパーからリンクプレートのチェーンに落下し、各プレートには底面でセルを直立保持する磁気シートが搭載されています。ステッパーがチェーンをインデックス送りするため、セルはステーションに到着して停止し、加工を受けてから移動します。真空吸着は一切行われず、側面を掴むこともないため、スリーブが収縮する前に傷がつくのを防ぎます。
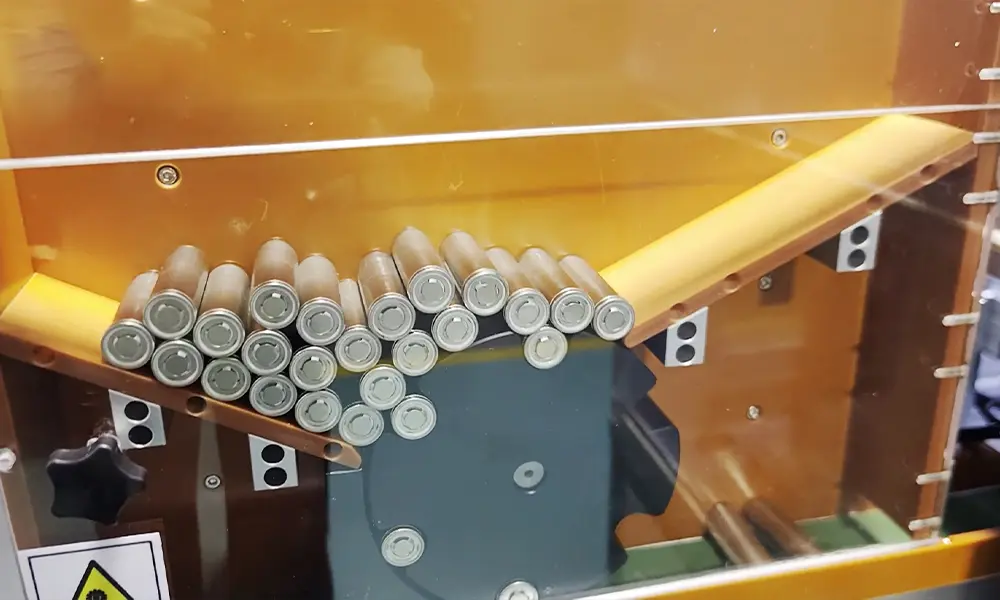
21700セルは、供給スターホイールを介して供給コンベアベルトに搬送されます。
2. スリーブステーション:巻き出し、リングカット、高さ設定
スリーブロールは、ガイドロッドとローラーを通ってステッパー駆動の回転式リングカッターへと巻き出され、刃はブッシュによって案内されるため、切断面はチューブに対して直角に保たれます。サーボフィードが長さを測定するため、スリーブは固定ストロークではなく設定された高さに切断されます。空気圧式のVブロックがセルを挟み込んでカッターの下で中心合わせを行い、切り替え時にはロールがテープで接続されるため、リールごとにラインの糸通しをやり直す必要がありません。小型缶に対する同様の作業は、PVC Film Shrink Packaging Machine For 18650 Cylindrical Batteryによって行われ、これは異なるフォーマットでスリーブ・収縮シーケンスを共有しています。
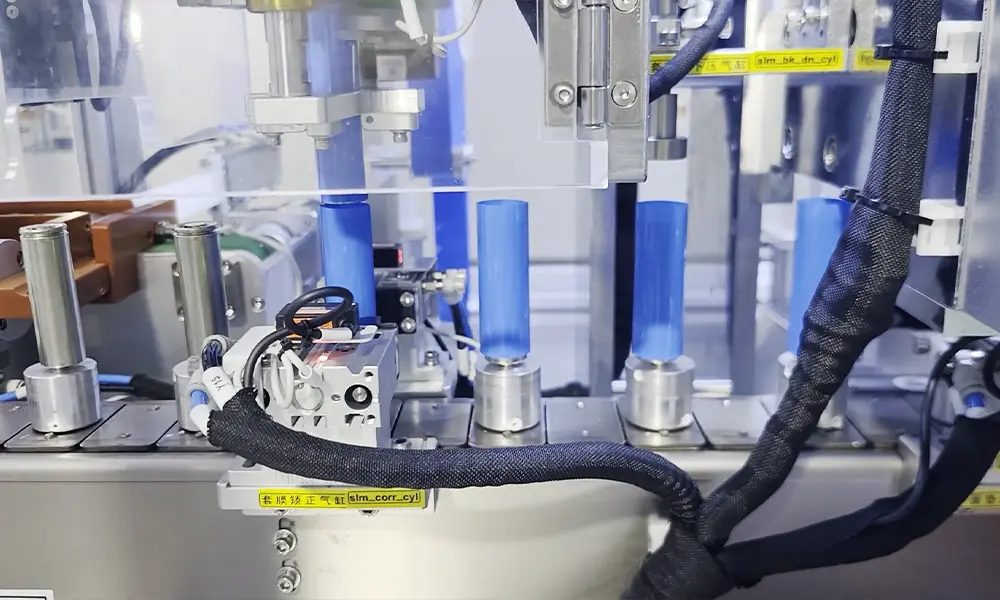
スリーブステーションでスリーブ装着中の21700セル
3. パッドのパンチング、配置、および有無の確認
絶縁テープがステッパーによって空気圧式のパンチダイに引き込まれ、打ち抜かれたパッドが下で待機しているセルの正極側に落下します。スクラップウェブは巻き取りスピンドルに巻き取られるため、ダイが自らの廃棄物で詰まることはありません。その後、センサーがパッドの有無を確認します。パッドのないセルは、スリーブがショルダー部を覆うと見えなくなるため、収縮させずに次のインデックスで拒否されます。ラミネート型セル(Prismatic cells)はまったく異なる経路を通ります。Prismatic Cell Insulation Film Wrapping Machineは、缶にスリーブを被せるのではなく、ケースをラップします。
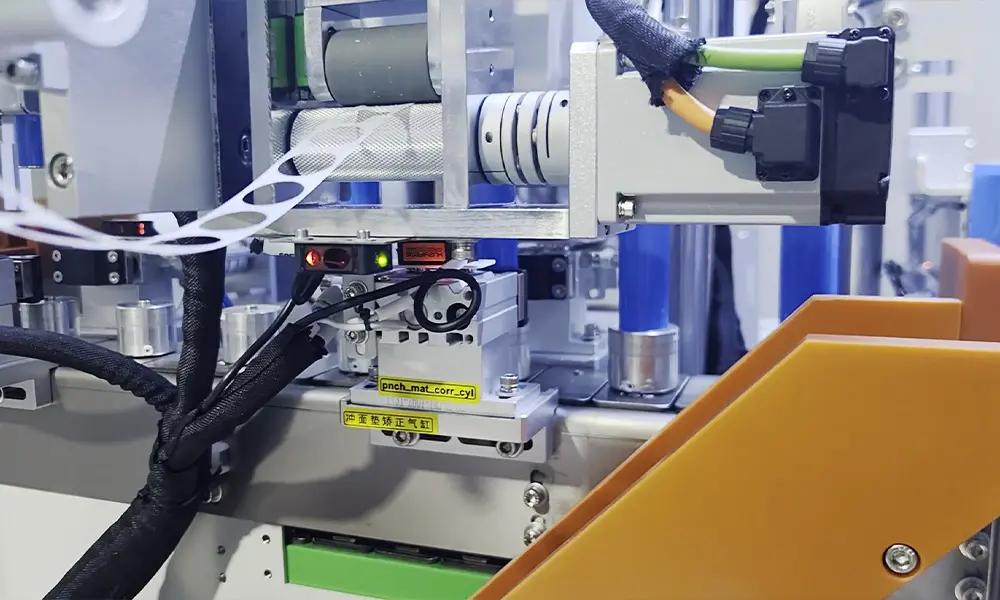
パッドステーション:打ち抜かれたディスクが正極側に配置され、セルが移動する前に確認されます。
4. トンネル前の2回目の位置決め
セルがトンネルに入る前に、磁気シート上の位置が修正され、磁石がベースを中央に保持します。この修正を行わないと、収縮中にフィルムが磁石に到達し、底縁がセルの周囲ではなくシートの周囲でカールしてしまいます。その結果、トンネルの調整をどれだけ行っても直らない、底部が巻き上がったリップを持つセルになってしまいます。
5. セル回転機能付き収縮トンネル
トンネルはチャンバー内に熱風を分散させ、0 ~ 180 °Cの設定温度を維持します。チェーンが通過する際、各セルが回転するため、スリーブのすべての側面が同じ熱風を受けることになります。静止したままだと、ノズルに向いている側が最初に収縮し、反対側にシワが寄ってしまいます。外側のパネルは断熱されており、触れる表面は50 °C未満に保たれます。
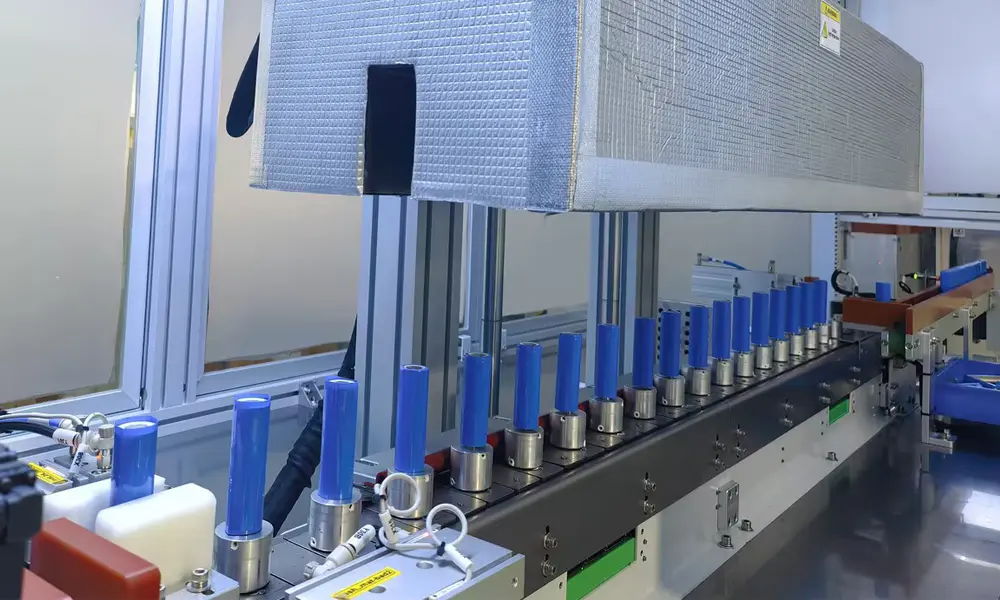
デモ用にトップカバーを開けた状態のシュリンクトンネル。チェーンがセルを搬送するにつれてセルが回転します。
制御システムと主要部品
| 項目 | ブランド / 仕様 | 備考 |
| PLC | Mitsubishi / Panasonic / Keyence | 注文時に決定 |
| 空圧部品 | SMC / FESTO | シリンダー、バルブ、FRL |
| HMI | 中国語および英語インターフェース | 言語は注文時に設定 |
| フレームとカバー | アルミニウムおよびステンレス鋼、または耐食性のためのめっき処理 | 完全な機械的安全ガード |
| スリーブカッター | ロータリーリングカッター、ステッパー駆動、ブッシュガイド付き | 切断精度 ±0.7 mm |
納入要件を満たすため、サプライヤーは、上記の表に記載された定格性能が維持されることを条件として、同等グレードの部品へコンポーネントを代替する権利を留保します。独自の認定制度や予備部品ポリシーにより特定のブランドを指定する必要がある場合は、お見積り・お問い合わせの段階でお知らせください。ご注文の仕様書にて確定いたします。
主要なエンジニアリング特性
- 1つのチェーンに対する3つの操作。スリーブ装着、パッド配置、シュリンク包装は単一のステッパー駆動チェーン上の独立したステーションで行われるため、工程間でセルが再度固定されることがなく、移送中にパッドが紛失することもありません。
- 固定ストロークではなく、設定された高さに合わせてカットされたスリーブ。サーボが長さを測定し、ステッパーがリングカッターを駆動します。カッターはブッシュガイド式で、ブレードがチューブに対して直角に保たれるようになっており、指定された切断精度は±0.7 mmです。
- テープからインラインで打ち抜かれたパッド。パッドはプレカット品を購入するのではなく、ロールから機械上で製造され、スクラップウェブも巻き戻されるため、バラのパッドのゴミ箱が空になることもなく、セルフォーマットに一致させるべきパートナンバーもありません。
- 外観検査ではなく、不適合品です。センサーが配置後にパッドを検出し、セルはトンネルの前に拒絶されます。これが、パッドを配置する機械と、それを証明できる機械の違いです。
- 2回目の位置決めにより、ボトムラップが保護されます。収縮の前にセルが磁気シート上で再中心合わせされるため、フィルムが磁石に到達してその周囲でカールすることがありません。
- トンネル通過中の回転。チェーンの通過に伴いセルが回転するため、スリーブには均一な空気が当たり均等に収縮します。指定された上下のラップは1.5〜2.5 mmです。
- ガード付きでタッチセーフです。機械全体がメカニカルガードの背後にあり、トンネルが最大180°Cで稼働している間も、断熱された外側パネルは50°C未満に維持されます。
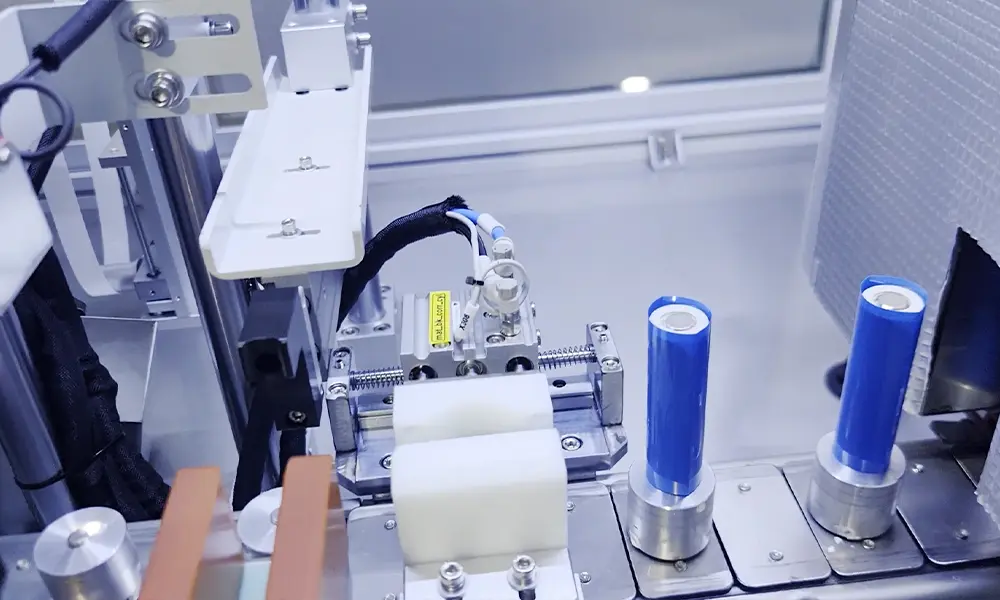
スリーブおよびパッドステーションを通過し、トンネルに向かっているセル。
パッドとラップが歩留まりを決定する理由
スリーブ装着はセル組み立ての簡単な工程に見えますが、パック不良の意外な割合がここから始まります。肩部分が0.5 mm短いスリーブではアルミニウムの端がニッケルストリップに露出します。ずれたパッドは、パック内でプラス端子がむき出しになっていることを意味します。磁石の上に巻き上がったボトムラップは、セルがホルダー内で浮き上がって収まることを意味します。これらはどれもライン終わりの電気テストには現れず、すべて後になってから現れます。
それこそが、3つの作業台ではなく1つのチェーン上で3つの作業を行う理由です。治具間のすべての移載は、パッドがずれたりスリーブが缶の上方に押し上げられたりする原因となります。ホッパーからトンネルまで同じ磁気シート上にセルを保持し続けることで、そうした移載が完全に排除されます。ただしその代償として、ステーションごとにではなく、機械全体を一括で段替えしなければならなくなります。
パッドステーションは、安価な機械がコスト削減を行う場所であるため、それだけで1つの段落を設ける価値がある。プレカットパッドは袋で購入され、手作業またはピックアンドプレイスヘッドによって配置される。テープのロールとパンチダイが使用地点でパッドを作成し、パンチが機械内にあるため、存在センサーをそのすぐ後ろに配置できる。ダイが詰まったりテープが切れたりした場合、センサーがむき出しのセルを検知してリジェクトが作動するため、ラインがパッドなしで静かにセルを生産し続けることはない。
ボトムラップは、トンネルの問題ではなく機械的な問題である。フィルムは収縮する前に軟化するため、セルがシート上で中心から外れていると、フィルムがマグネットに向かってたるみ、接触したものの形状になってしまう。トンネルの前に位置を修正することは2秒の機械的動作であり、それがパッドチェックとオーブンとの間に2番目の位置決めステーションが存在する理由である。
この機械が行わないことも同様に明確である。分あたり2個という速度は、同様のペースで巻き取りと組み立てを行うラインの仕上げ速度であり、高速包装機ではない。分あたり10個を必要とするプラントでは、別のクラスの機械を検討することになる。このビルドのツーリングは21700フォーマット用であるため、缶の直径が異なる場合は、変更部品として当然あるものと考えるのではなく、問い合わせの対象となる。
段取り替え、品質チェック、および安全
1. スリーブ・リールの交換
変更のたびにラインの糸通しをやり直す必要がないように、リールはテープで接続されている。スプライスで停止し、継ぎ目をカッター通過させてから続行する。新しいリールは、指定された外径420 mm、幅33.5〜34.0 mm、厚さ0.05〜0.15 mmの範囲内に収めること。幅が広いチューブはガイドに収まらず、厚いチューブは設定を変えずにカット品質を変化させる。
2. 各シフトで確認すべき事項
最初の5つのセルでラップを測定する。上部と下部は1.5〜2.5 mm、正極側は+0.95 / -0.90の公差で3 mm、負極側は±1 mmで2.5 mmとする。次にセルを1つ破壊して開き、パッドがスリーブの横ではなく下にあることを確認する。同じ設定でもスリーブの厚さが異なれば同じラップが得られないため、トンネルの設定温度をバッチごとに記録する。
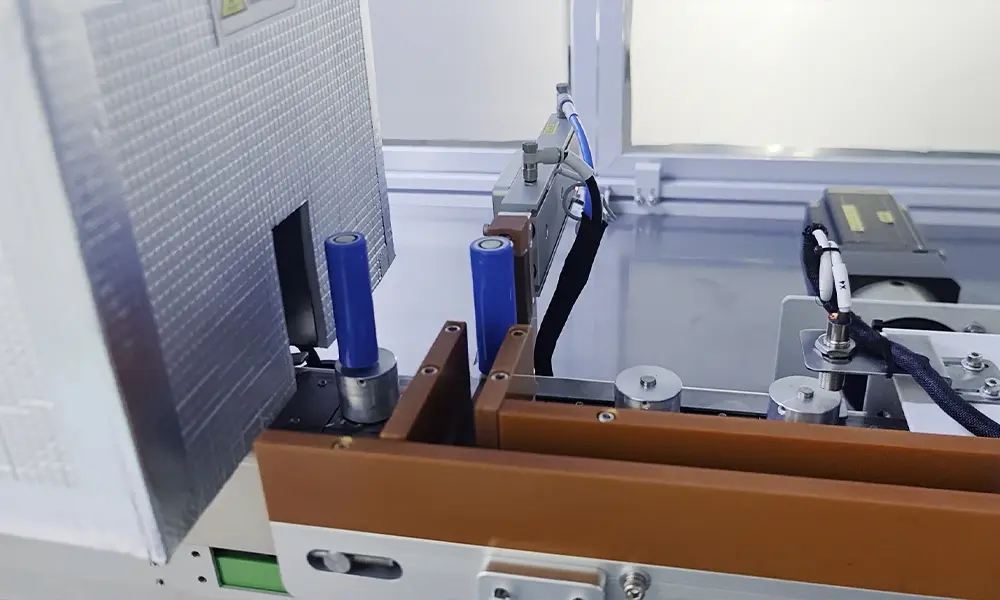
トンネルから出てきたばかりのセル:スリーブがパッドを覆うように閉じられ、ラップが定着している。
3. 安全とロックアウト
本機は3相220Vまたは380〜400V、7kWで稼働し、6 barのエアーを使用し、トンネル内は最大180°Cまで耐えられます。どのステーションに手を伸ばす場合も電源を遮断しエアーを抜いてください。また、安全パネルを取り外した状態で稼働させないでください。安全ガードは機械式であり、作業員と動くチェーンの間に存在する唯一の遮蔽物です。外側のパネルは50°C未満に保たれるよう断熱されていますが、トンネル内部および金型エリアはそうではありません。
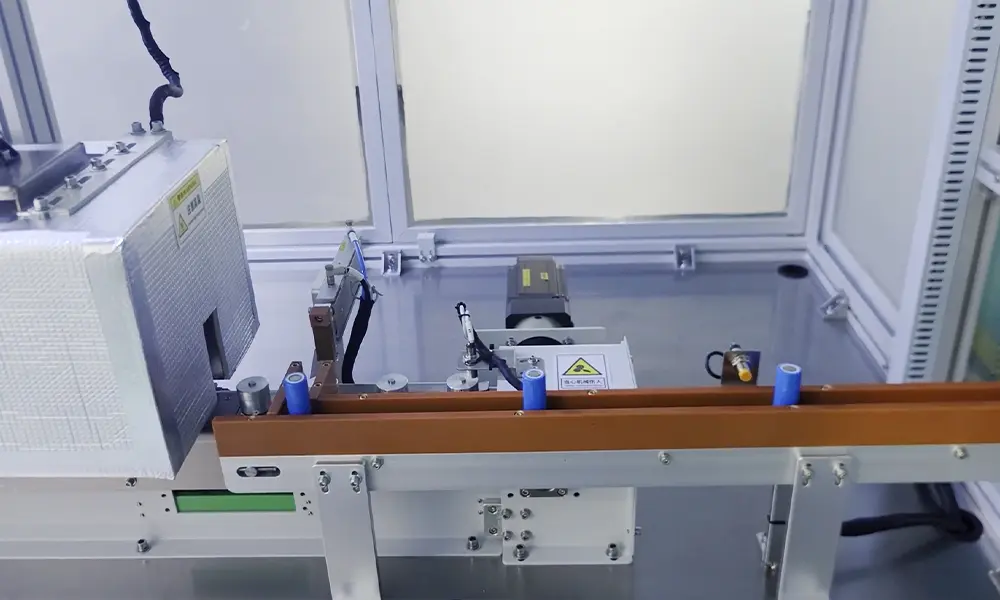
排出側:完成したセルはチェーンの端から手作業で回収されます。
認証、特許および研究記録
1. CEマーキング:証明書に実際に記載されている名称
この機械ファミリーに関する2024年のCEファイルは、低電圧指令2014/35/EUに基づくM.2024.206.C00042および機械指令2006/42/ECに基づくM.2024.206.C00063であり、EMC指令2014/30/EUとともに、PVCシュリンク包装機として説明される製品に対してCACを通じて発行されています。モデル欄には、TOB-RS4015、TOB-AFC-C1、TOB-AFC-C2、およびTOB-TMD-A26と記載されています。このページにある21700対応のTOB-AFC-21700-C1ではなく、ファミリー名称であるTOB-AFC-C1が記載されています。輸入の際に証明書と銘板の完全一致が求められる場合は、銘板に認証済みの名称を記載するか、モデルをファイルに追加する必要があり、それは税関ではなく注文前に解決しておく価値があります。
2. マネジメントシステム認証書
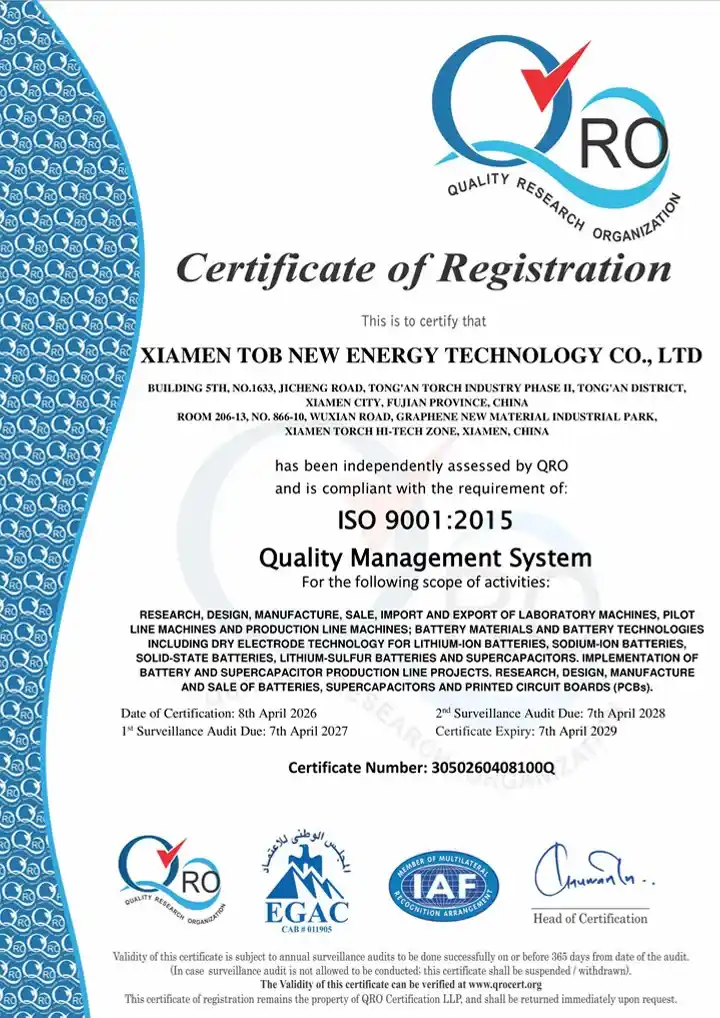
|
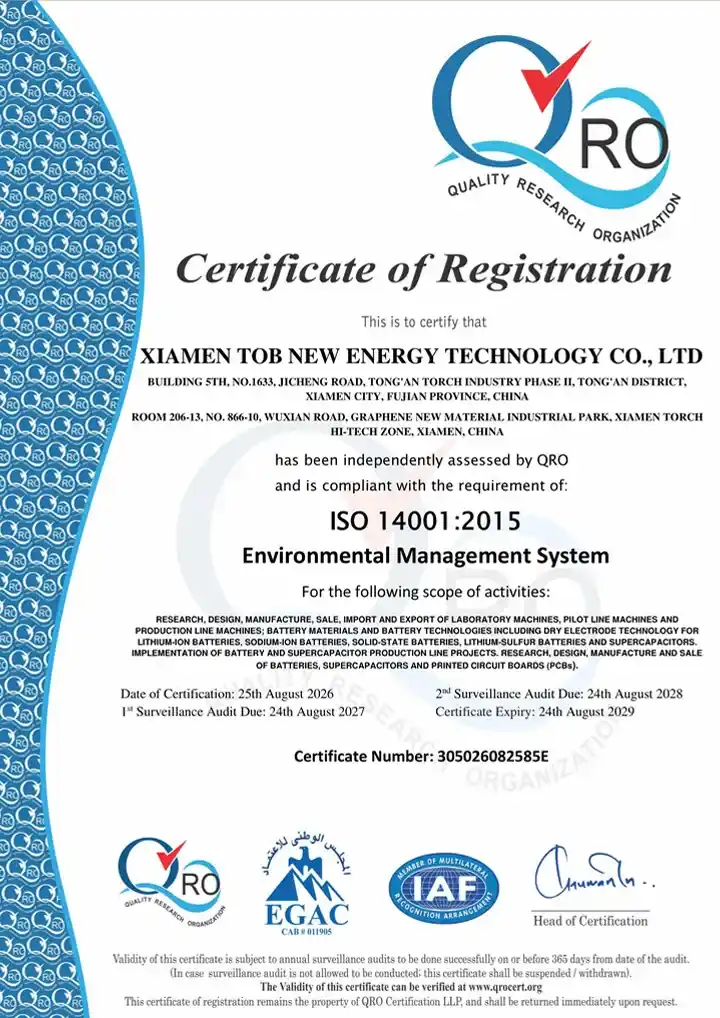
|
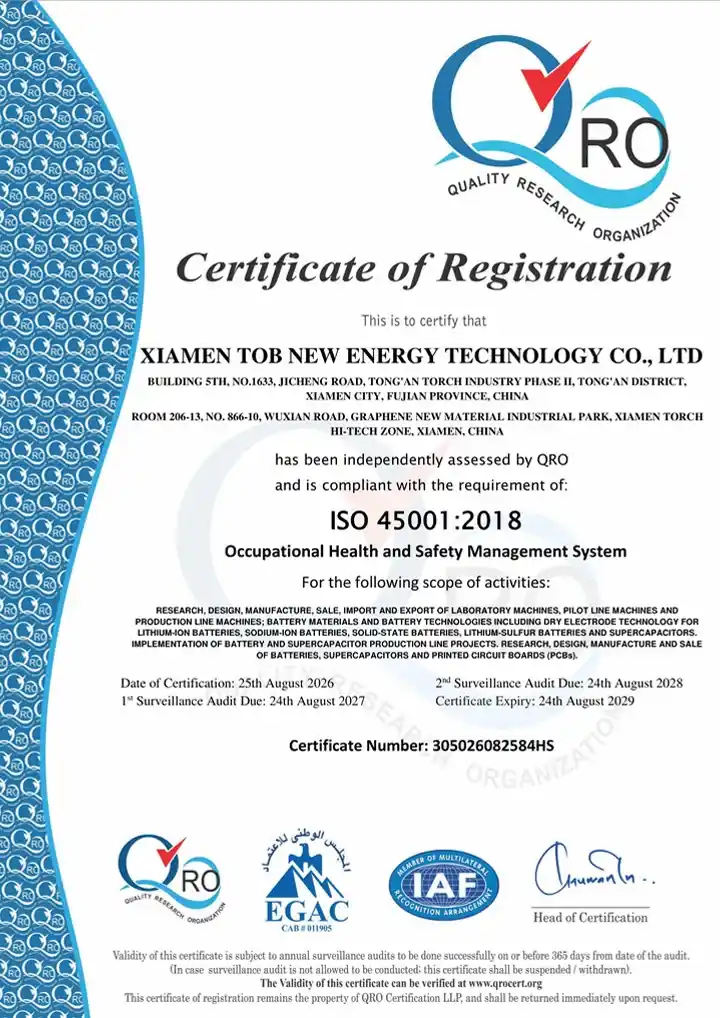
|
| ISO 9001: 3050260408100Q | ISO 14001: 305026082585E | ISO 45001: 305026082584HS |
ISO 9001 は 2026年4月8日 に発行され、2029年4月7日 まで有効です。14001 および 45001 は同じ工場を対象としています。これらは機械ではなく工場に関するものであり、そのため CE ファイルとは別に記載されています。
3. 特許
同社は55件の中国特許を保有しています。そのいずれもスリーブ包装、パッド打ち抜き、シュリンク・トンネルに関するものではないため、このページのいかなる内容も特許請求の範囲に基づくものではありません。ここでのエンジニアリングはメカニズムとシーケンスにあり、保護された機能にあるのではありません。
4. 学術的実績
当社の引用インデックスには、この種の装置に関する査読済み論文が707件収載されており、そのうち70件に TOB モデルの名前が挙げられています。707件のいずれにも TOB-AFC-21700-C1 という名称はなく、このスペースを埋めるために別の機械の引用を流用することはしません。
5. このクラスの機械が使用される円筒形ライン
- TOB はヨーロッパでステンレススチール缶を使用した 32140 タブレス円筒形セル生産ラインを提供しています:スリーブ装着とシュリンクによって組み立てが完了する円筒形セルライン。
- ヨーロッパにおける円筒形スーパーキャパシタ研究室用ラインプロジェクト:同じ仕上げ工程が研究室規模で現れる、より小規模な円筒形ビルド。
どちらのプロジェクトページでも TOB-AFC-21700-C1 は指定されておらず、このモデルの参照としてではなく、この機械が導入される円筒形ラインの種類として示されています。
エンジニアリングFAQ
PVCスリーブだけでなくPETも使用できますか?
はい。本機はPETまたはPVCの熱収縮チューブに対応しており、トンネルの温度は0〜180°Cの間で調節可能です。これは、どちらの素材の収縮曲線にも合わせるために必要な範囲です。どちらを使用されるかお知らせいただければ、試運転時に推測ではなく適切な設定に調整いたします。
出力は1分あたり2セルですか、それとも1日あたり900セルですか?
これらは同じ稼働率を2つの方法で表現したものです。7.5時間のシフトで1分あたり2セル稼働させると900セルになります。日産数が変わるのは機械のサイクルではなく稼働時間であるため、稼働率95%の数値は1分あたり2セルとは別に記載されています。
絶縁パッドを配置する機能もありますか、それともセルのスリーブ装着のみですか?
テープからパッドを打ち抜いてプラス端子に配置し、セルがトンネルに到達する前にパッドの有無を確認します。パッドのないセルは排除されますが、配置そのものよりもこのチェックのほうが重要です。
どのようなスリーブを購入する必要がありますか?
外径最大420 mm、平置き幅33.5〜34.0 mm、厚さ0.05〜0.15 mmのロールです。これらは巻き出し機、ガイド、カッターが対応している数値です。幅の許容範囲外のチューブは、リングカッターをまっすぐ通過しません。
CE証明書にはTOB-AFC-21700-C1という名称が記載されていますか?
同じファイル上にTOB-AFC-C1とTOB-AFC-C2の名前が記載されていますが、これは21700の修飾子を除いたファミリー名です。税関や顧客から、モデル欄の文字が銘板の文字と一言一句一致する証明書を要求される場合は、出荷前に銘板とファイルが一致するように、お問い合わせの際にお申し付けください。
同じ機械で別のサイズのセルをスリーブ入れできますか?
この仕様の金型は21700フォーマット用であり、仕様書のスリーブ幅もそれに合わせています。他のフォーマットについては、勝手に判断せずご相談ください。缶の直径と長さをお送りいただければ、交換部品で対応可能か、別の仕様になるかをお答えします。
セルフォーマット、スリーブ材質、パック図面からのラップ寸法をお送りいただければ、スリーブステーション、パッドダイ、およびトンネルの設定を確認いたします。
メールアドレス: tob.amy@tobmachine.com | 携帯電話: +86-18120715609
レビュー担当者: Pinery Gong, バッテリー組立・歩留まりプロセス | 最終更新日: 2026-11-18
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。



 購読する