Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


- ホーム
- >
- アルミシェルセル組立機
- >
- アルミシェルセル形成および選別機
- >
- 角形電池用16チャンネル負圧化成機
カテゴリ
熱いプロダクト
Loading...
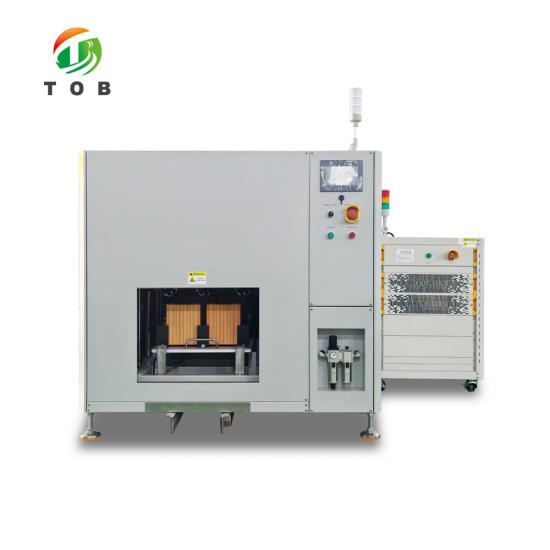
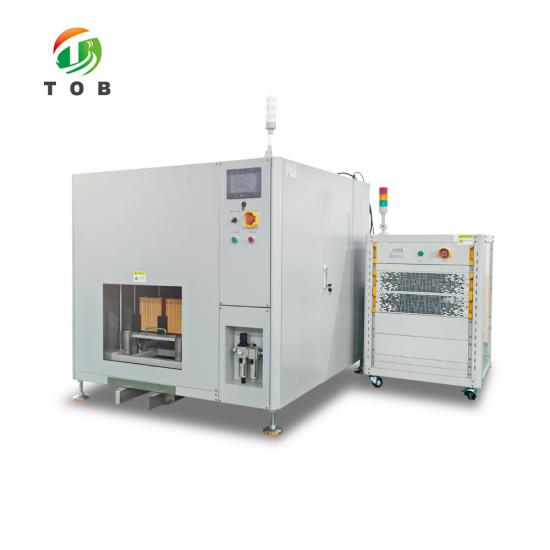
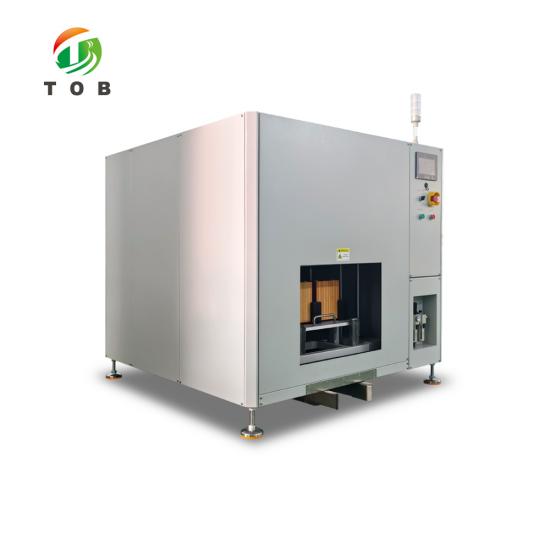
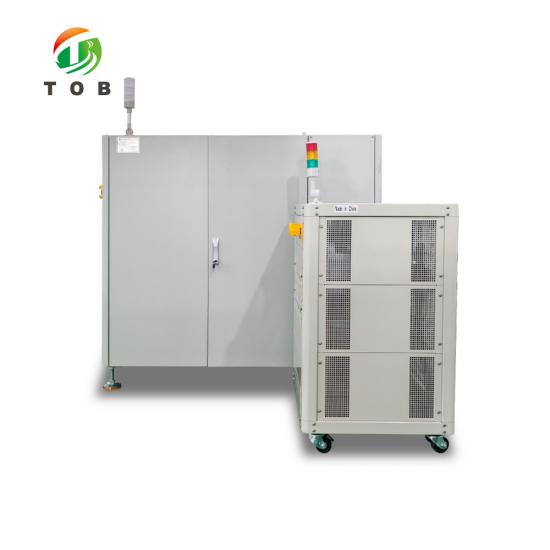
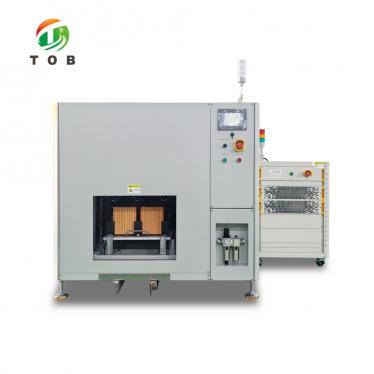
角形電池用16チャンネル負圧化成機
ブランド:
TOB NEW ENERGY商品番号。:
TOB-FH-5V60A-16CH注文(moq):
1setお支払い:
L/C,T/T製品の起源:
China出荷港:
XIAMEN
5V60A 角形電池用16チャンネル負圧化成機 - TOB-FH-5V60A-16CH
単層キャビネット、5Vおよび60Aの16チャンネル、セクションあたり1個の2×8トレイ、充電前の漏れ率ゲートおよび自動防火扉付き
製品概要と最適な用途
TOB-FH-5V60A-16CHは角形電池用の負圧化成キャビネットです。単層・1列のキャビネットに5Vおよび60Aの16チャンネルを備え、セクションごとに2×8で配置された機械製トレイが1つあります。各チャンネルは1本のサンプリングニードルをタブに押し付け、花びら型のノズルを注液口に密閉するため、充電と真空引きを1つのステーションで行うことができます。
化成によってSEI皮膜が定着しますが、セルがポートからまだガス抜きできる間に、そこで発生するガスを排出する必要があります。このキャビネットはノズルを通して排気し、気液分離器で溶媒を凝縮し、大気圧で真空が解除されたときに電解液を戻します。60Aではプローブベッドが制限要素となるため、接点は金メッキされ、電圧降下は端子で測定されます。チャンネル数が少ない場合は、角形電池用8チャンネル負圧化成機を参照してください。
キャビネットの高さは2m未満に抑えられ、床面の荷重は1t以下であり、電源キャビネットが分離されているため化成側は5面囲いのエンクロージャーとなっています。1台あたり2個の煙感知器が電源を遮断し、セルからプローブを持ち上げて前面の防火扉を閉じます。電池の寸法は、幅95〜218mm、厚さ27〜73mm、高さ148〜175mmです。
最適な用途:
- 化成と真空引きを1つのステーションで行う必要がある、パイロットまたは量産の角形電池ライン。
- 幅95〜218mm、厚さ27〜73mm、高さ148〜175mmのセル(基準として204×71×173mmの図面セルを使用)。
- 最初のアンペアの前に漏れ率ゲートを必要とするプロセス:3分間で毎分0.3 kPa。
- 電解液の損失とコンタミネーションの防止が設計上必須とされる作業場。
- パウチ型や円筒型電池、または1セルあたりの電流が60Aを超える用途には適していません。
電池の寸法、セルあたりの化成電流、配送先の国をお知らせください。ご注文前に弊社のエンジニアがチャンネル構成、トレイのレイアウト、および負圧範囲を確認いたします。
下記のお問い合わせフォームに必要事項をご入力いただければ、弊社のエンジニアが要件を確認いたします。メールをご希望ですか?こちらにお問い合わせください tob.amy@tobmachine.com。
完全な仕様
以下の数値は標準構成の契約上の値です。要件に範囲がある場合、その範囲は納品時に交渉する目標値ではなく、試運転時の合受け基準となります。
1. キャビネット、チャンネル、および電気定格
| パラメータ | 値 |
|---|---|
| モデル | TOB-FH-5V60A-16CH |
| チャンネル定格 | 5V / 60A(チャンネルあたり) |
| キャビネットあたりのチャンネル数 | 16、単層および1列 |
| セクションあたりのトレイ | セクションあたり1トレイ、2×8配置 |
| ローディングおよびアンローディング | 手動、トレイごと |
| キャビネットエンクロージャー | 自動前面防火扉付き5面エンクロージャー。通常は開き、火災警報時に閉じる |
| 電源キャビネット | プレスキャビネットから分離 |
| 制御 | PLC。電磁弁、ボタン、表示灯を駆動し、各機械ユニットを独立して制御 |
| モニタリング | 温度と煙、24時間連続 |
| 床荷重 | 1 t 以下 |
| 全高 | 2 m 未満 |
2. セルの互換性と品種切替
| 項目 | 互換範囲 | 基準モデル |
|---|---|---|
| セル幅 (H) | 95 mm 〜 218 mm | 204 mm |
| セル厚さ (W) | 27 mm 〜 73 mm | 71 mm |
| セル高さ (T) | 148 mm 〜 175 mm | 173 mm |
| 品種切替 | 互換範囲内でライニングを交換する | - |
| トレイ位置決め精度 | ± 0.5 mm 以内 | - |
| プレス位置決め精度 | ± 2 mm、リフト時の二次位置決めは ± 0.2 mm | - |
| トレイ位置決め方法 | 四方のガイドブロックと対角位置決めピン、対角トラベルスイッチ検出およびトレイ逆方向防止設計付き | - |
上記の引用された基準フォーマットは、キャビネットが設定されたセルです(幅 204 mm、厚さ 71 mm、高さ 173 mm)。注入口にノズルがありタブにプローブがある状態でプレスに配置されます。これは、ウィンドウ内の他のすべてのフォーマットが取れなければならない位置です。
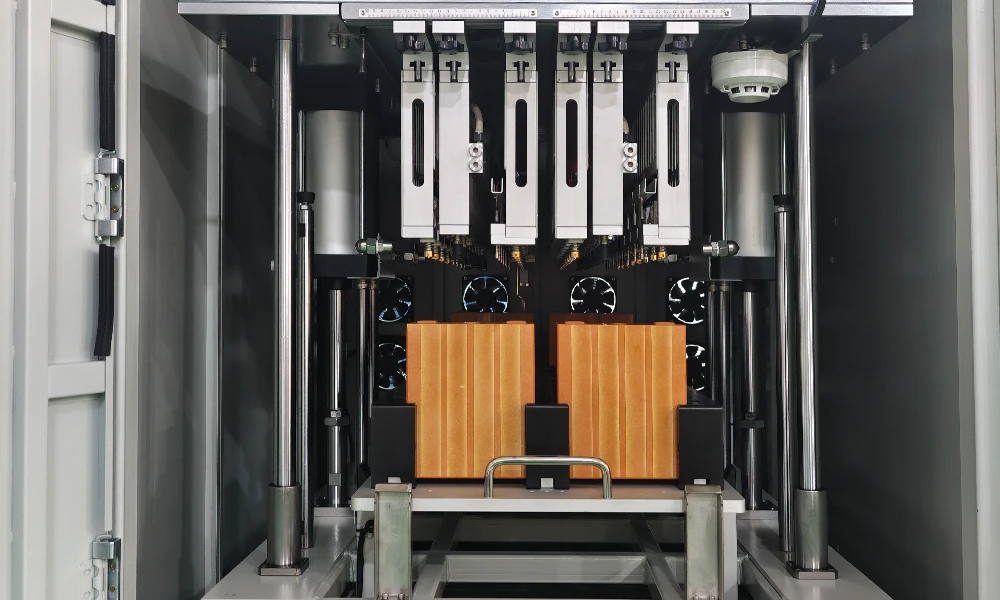
試運転中にプレスにセットされた 204 x 71 x 173 mm の基準セル。注入口にノズルを下ろし、タブにプローブを当てています。
3. プローブベッド、接触、温度センシング
| 項目 | 仕様 |
|---|---|
| プローブタイプ | シングルニードル、スイッチ式サンプリングニードル |
| プローブアセンブリ | プローブと温度プローブが1つのモジュールアセンブリになっており、ユニットとして取り外し可能 |
| 接触メッキ | 金メッキされた充放電プローブ。接触抵抗、発熱、最大60 Aに基づいて選定 |
| 接触抵抗 | 正負の接触インピーダンスの合計が2 mΩを超えないこと |
| 線路損失 | 端子から電源モジュール接続端まで800 mVを超えないこと |
| 接合部での温度上昇 | 25 ℃の自然冷却で測定し、フォーメーションサイクル全体を通じて60 Aで15 ℃を超えないこと |
| 端子の圧痕 | 正極および負極端子で0.1 mmを超えないこと |
| プローブ寿命 | 設計された作業環境において、少なくとも30,000回の押下、または3年 |
| 針表面 | 端子表面に傷を付けない細かいローレット加工パターン |
| 幅調整 | 幅方向に左右、スケール付き、異なるタブ間隔に対応 |
| ケーブル接続 | 電源ケーブルおよびサンプリングケーブルの両方に対応するクイックプラグ端子台 |
| 温度センサー | PT100、セルカバー上の単一ポイント |
| 温度精度 | ± 1 ℃、取得周波数を調整可能、最小サンプリング間隔1秒 |
| ネジ | 針台全体にSUS304ステンレス鋼を使用 |
4. 負圧モジュール性能
| 項目 | 技術要件 |
|---|---|
| 吸着ノズル位置決め精度 | 全方向で0.5 mm以内 |
| ノズルの種類と材質 | EPDMゴム製の花びら型フラットコンタクトノズル、耐熱・耐電解液性、最大1 mmのセルの凹凸に対応 |
| ノズル寿命 | 少なくとも500サイクル、3ヶ月ごとに交換 |
| 負圧カップ | 少なくとも60 ml、偏心底面傾斜型、回転防止設計、二重シールリングおよびフィルター画面 |
| 真空範囲 | -90 kPa ± 5 kPa、高・低真空の両方の調整に適している |
| 圧力計 | フロントエンドパイプラインバイパス上のデジタルゲージ、-100 kPa ~ 100 kPa、真空データはトレイレコードに書き込まれる |
| 漏れ率 | 真空源閉鎖後の3分間の保持で測定し、毎分0.3 kPaを超えないこと |
| 真空変動 | 化成の開始前後2段階において、設定値に対して±3 kPa以内 |
| 排気速度(真空引き速度) | 0 kPaから-80 kPaまで毎分5 kPa以上、調整可能 |
| 真空破壊速度(大気開放速度) | -80 kPaから0 kPaまで毎分5 kPa以上 |
| 不純物ろ過 | 各モジュールの真空破壊吸気口に、耐食性があり交換が容易な防塵フィルターを設置 |
| 電解液回収カップ | 600 ml以上、カップ満水アラーム機能付き |
| 装置による電解液の損失 | 2 g未満、バッファー装置の底部に電解液の残留がないこと |
| 真空ポンプ | GWSP75 オイルフリー真空ポンプ、装置に1セット付属 |
5. 安全、インターロックおよびモニタリング
| 機能 | 動作仕様 |
|---|---|
| 煙検知 | メカユニット1台につきセンサー2個(ガス感応型1個、粒子型1個) |
| 煙検知時の動作 | 直ちに電源が遮断され、シリンダーが開きバッテリーとプローブを分離し、アラームが鳴ります |
| 防火扉 | 火災警報時にフロントドアが自動的に閉じます。フロントパネルは煙と炎に対して密閉されます |
| 電源または空気の障害 | 電磁弁の異常や空気圧の異常などを含め、理由なく昇降プラットフォームが下降することは許可されません |
| トレイ所定位置 | プレスベッド内の移動センサーがトレイの位置をリアルタイムで報告し、保護とアラーム機能を備えています |
| トレイ逆方向防止 | 機械設計と対角線上のトラベルスイッチ検出により、トレイが逆に挿入された場合にプレスされずに検出されます |
| シーケンスポカヨケ | プローブはノズルが離れる前に接触し、ノズルはプローブが再び接触する前に離れます |
| トレイ底面応力 | リフト中の均一な荷重により、トレイがたわんでフォーメーションを乱すことはありません |
| メンテナンスアクセス | プローブ、負圧および温度モジュールは個別に取り外すことができます。プローブ部品は差し込み式で目盛りがついています |
| 液体の回収 | プレス保管エリアの下にある取り外し可能な受液トレイは、ノズルからの電解液の液垂れを受け止めます |
6. 標準供給およびスペアパーツ
| グループ | 項目 | 数量 |
|---|---|---|
| 機械 | 単層1列キャビネット、防火扉付き5面囲い | 1式 |
| 機械 | メカニカルユニット、2x8配列の16チャンネル | 1式 |
| 機械 | 煙センサー | 2式 |
| 機械 | 温度センサー | 1式 |
| 機械 | 負圧制御システム | 1式 |
| その他 | GWSP75 オイルフリー真空ポンプ | 1式 |
| 消耗部品 | プローブ | 10個 |
| 消耗部品 | 温度プローブ | 10個 |
| 消耗部品 | 負圧吸引ノズル | 300個 |
| 消耗部品 | 負圧カップ | 10個 |
| 負圧モジュール | モレキュラーシーブ | 1個 |
| 負圧モジュール | 気液分離器 | 1個 |
| 負圧モジュール | FRLユニット | 1個 |
| 負圧モジュール | 残留液カップ | 1個 |
装置の数量および予備部品の数量は、商業契約書と照合して確認されます。仕様書に範囲が記載されている場合、受入値はその契約書に記載されたものとなります。
機械のレイアウトと動作原理
キャビネットは1層、1列、16チャンネルであり、1セクションあたり2×8の配置で機械製トレイが設置されています。トレイの手動によるロードおよびアンロードは意図的なものであり、16チャンネルではトレイがトレーサビリティの単位となるため、取り外す必要があるトレイは、戻す前にその履歴を確認できるトレイでもあります。
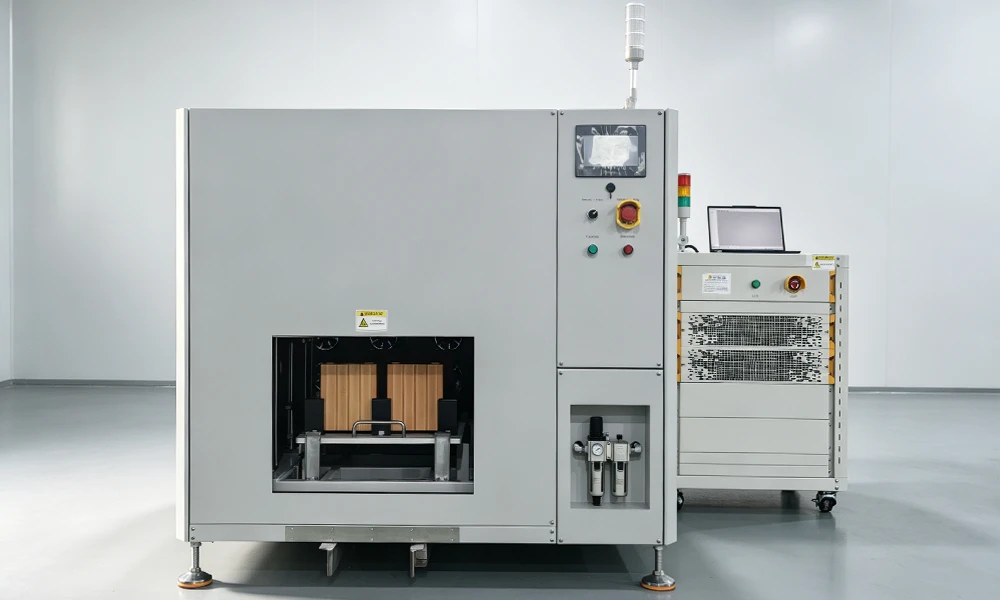
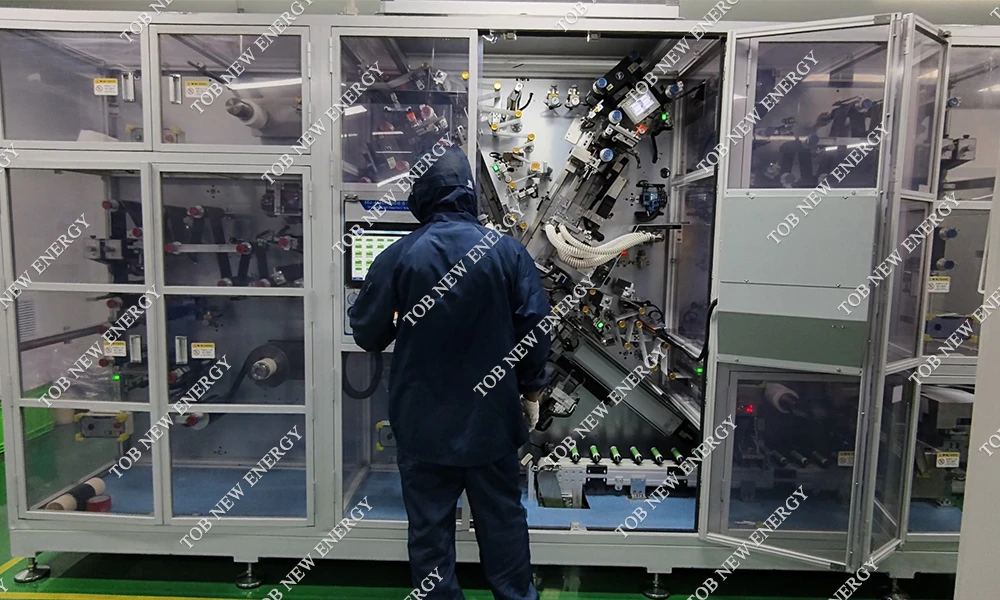
生産フロア上のキャビネット:左側に化成側、キャビネット側に負圧制御システム、電源キャビネットが独立して配置されています。
プレス内部では、プローブボードが静止しトレイが動く一方で、メカニカルユニットが下から上へと移動します。したがって、プローブワイヤーとエアパイプはトレイと一緒に移動しないため、通常ケーブルを消耗品にしてしまう屈曲がなくなります。トレイの位置決めは2段階で行われます。4面のガイドブロックと対角位置決めピンにより±0.5 mm以内に収められ、プラットフォームが上昇する間は二次ガイドが±0.2 mmを維持するため、ノズルはゴムによって無理やり位置合わせされることなく、フィラーポートに真っ直ぐ適合します。
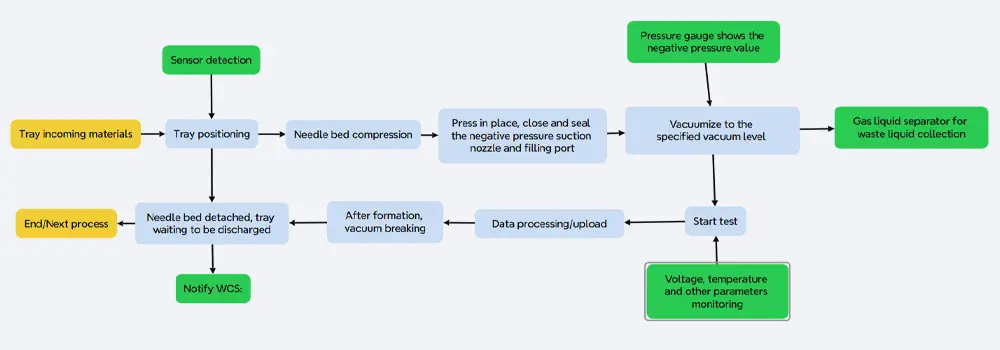
PLCが実行するシーケンス:トレイの位置決め、ポート上のノズルのシール、リークテストの合格、真空と電流の同時印加、大気圧での真空解除、電解液の回収、トレイの解放。
トレイの底部は、持ち上げ時に均一に負荷がかかります。この要件が存在する理由は、プレスの下でたわむトレイは化成サイクル中のセルにかかるスタック圧力を変化させ、周囲のセルよりも強く押されたセルは異なるレートで充電されるためです。同様の理由で、トレイの持ち上げ高さは、ソフトウェアのアップデート後にずれることのない機械式リミットストップによって調整されます。
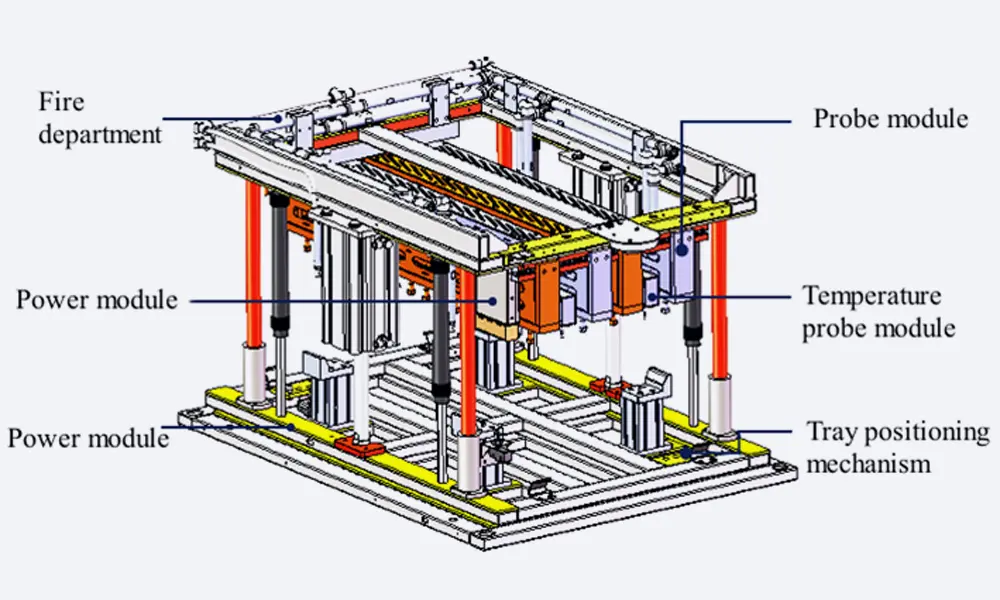
プレスモジュール:ガイドブロックと対角ピンがトレイの位置を決め、トラベルセンサーはプレスベッドの内側に配置され、持ち上げ高さはプログラム値ではなくリミットによって設定されます。
プレスベッド内のトラベルセンサーがトレイが実際に所定の位置にあるかどうかを報告し、逆回転防止設計上の対角トラベルスイッチが向きの変わったトレイを検知します。どちらもシリンダーの閉鎖が許可される前に報告を行うため、間違った位置にあるトレイはプレスされるのではなく拒否されます。
プローブベッドとコンタクトシステム
チャンネルあたり60 Aにおいて、コンタクトは化成データを維持する価値があるかどうかを決定する部品です。単に適切なだけのコンタクトは発熱し、発熱する接合部は抵抗を変化させ、変化する抵抗は、記録された電圧において周囲のセルとは異なる挙動をしたセルとして現れます。したがって、プローブベッドはニードルではなく接合部を中心に仕様が定められています。
充電および放電プローブは金めっきが施されており、接触抵抗、発熱、最大60 Aという3つの制約に対して同時に選定されています。正負の接触インピーダンスの合計は2 mΩ以下に維持され、端子から電源モジュール接続端までの配線損は800 mV以下、接合部の温度上昇は25 ℃の自然冷却で測定して化成サイクル全体を通して15 ℃以下に保持されます。接触抵抗とタブ電圧はリアルタイムで表示されるため、劣化し始めている接合部は、スクラップトレイになる前に数値として視認できます。
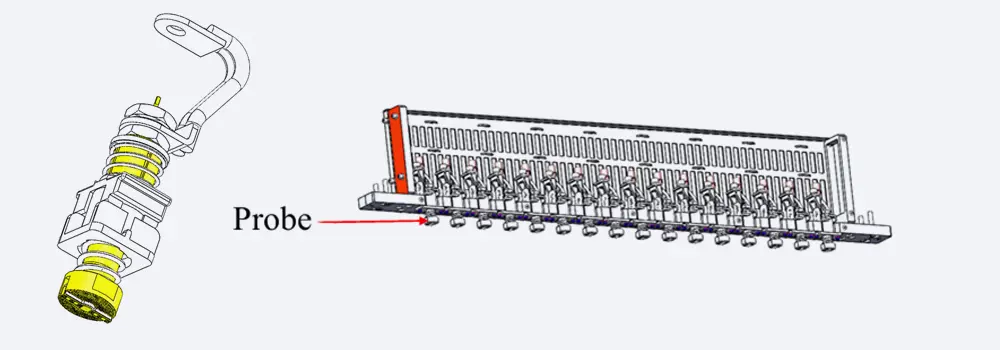
極性ごとに1本のニードルがあり、PT100も保持するモジュールに搭載されています。モジュールはスケール上でスライドするため、ペアで異なるタブ間隔に追従できます。
ニードルの表面には細かいローレット加工が施されており、端子に傷をつけないようにパターンが指定されています。インデンテーションの制限は両端子とも0.1 mmであり、これは溶接部における目視痕と応力集中源の実用的な境界線となります。耐用年数は最低30,000回のプレス、または3年のいずれか早い方であり、プローブの非金属部品はプローブ自体と同等以上の寿命を持つことが求められます。
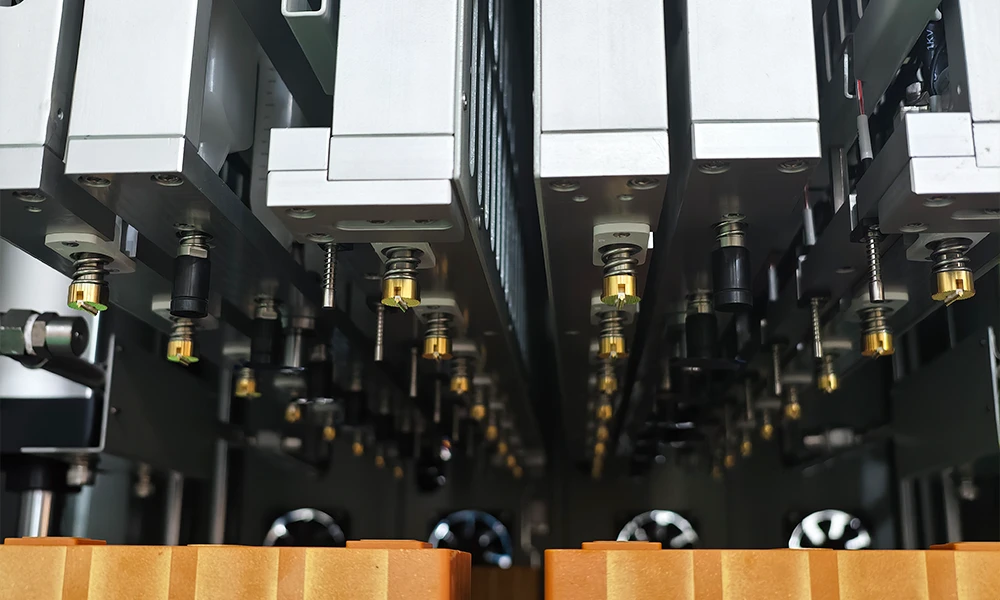
60 Aで使用されるプローブ:先端にローレット加工が施された単一の金めっきニードルであり、温度プローブが同一のモジュールアセンブリ内に搭載されています。
摩耗するものはすべてモジュール式です。プローブ、負圧、および温度のアセンブリはそれぞれ単独で取り外すことができます。プローブの構成部品はプラグイン式でスケールが刻印されているため、交換後もゲージなしで幅の位置を復元できます。電源およびサンプリングケーブルは、ファストプラグ端子台に接続されます。ニードルベッド内のすべてのネジはSUS304であり、電解液のミストが存在する部屋ではこれが重要になります。
温度はセルカバーの1点でPT100により読み取られ、精度は±1 ℃です。取得頻度は温度帯ごとに設定可能で、最小サンプリング間隔は1秒であるため、高温になるステップはそうでないステップよりも高頻度でサンプリングされます。
負圧モジュール:ノズル、カップ、およびリークテスト
ノズル、連結ロッド、および負圧カップは1つの統合された部品であり、これによりカップの保守を行うたびにシール面が乱されるのを防いでいます。ノズルはEPDM製の花びら型フラットコンタクトピースであり、ポートに押し込まれるのではなくキャップに押し付けられるため、キャップ表面全体の最大1 mmの不均一許容します。ノズルの寿命は最低500サイクルであり、実用的な交換間隔は3ヶ月です。
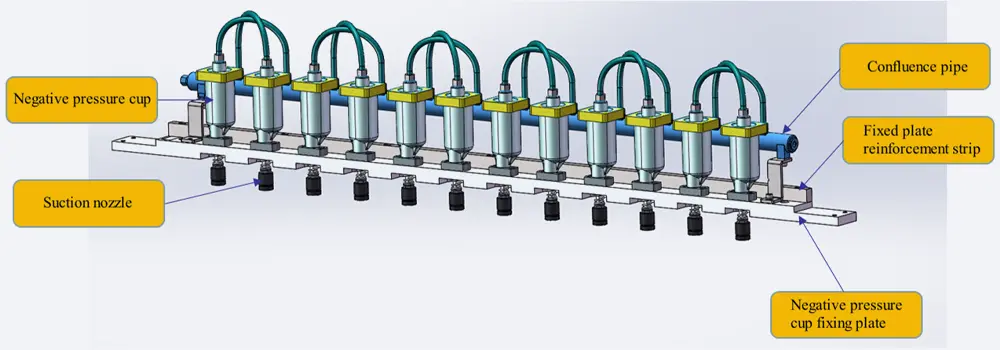
ノズル、ロッド、および60 mlカップが一体となったアセンブリ。カップは偏心しており、底面が傾斜しているため、電解液が隅に溜まって結晶化する代わりに排出されます。
カップの容量は60 ml以上であり、回転防止設計が施されています。回転可能なカップは、固定されたチューブに対して最終的に自ら緩んでしまうためです。二重層シーリングリングとフィルター画面を使用しており、偏心した傾斜底面により残留電解液がドレインに向かって移動し続けます。各モジュールは比例制御バルブを介して吸引するため、真空値はステップ間だけでなくステップ中にも変更できます。
モジュールの背後では、真空ラインにソレノイドバルブの手前に気液セパレーターとバッファータンクが備わっており、バッファータンクの底部には回収したものを排出するための手動バルブがあります。逆止弁により、化成中に引き抜かれたガスがセルへ逆流するのを防ぎます。回収カップの容量は600 ml以上で、カップ満杯アラームが作動し、分離された液体はカップ内に留まらず迅速にセパレーターから出ることが求められます。
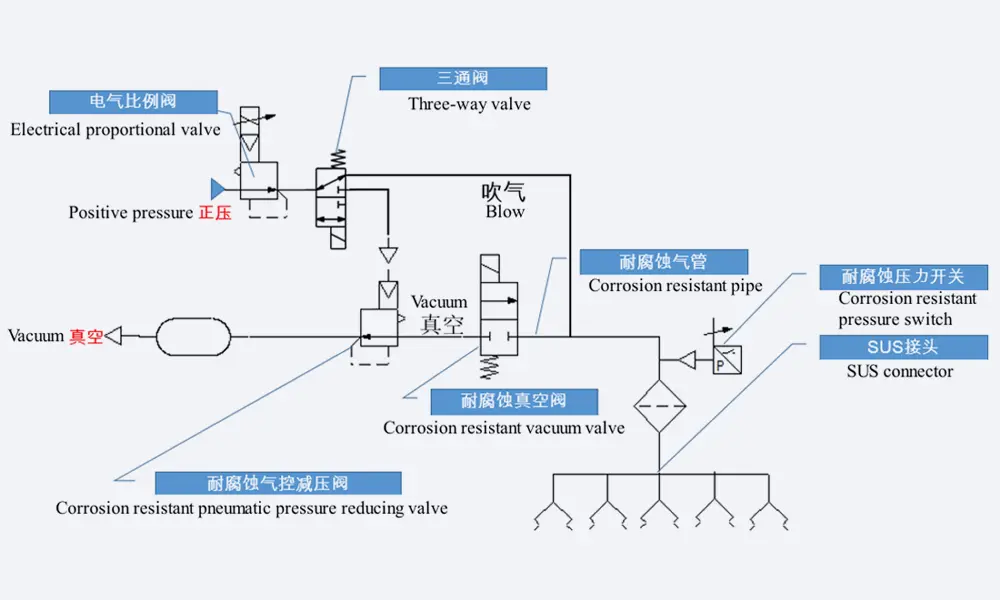
制御側の基準レイアウト:バルブ手前のセパレーターとバッファー、逆流防止用の逆止弁、レベルアラーム付き回収カップ、およびバイパス上のデジタルゲージ。
すべてのモジュールは、充電が許可される前に自己検証を行う必要があります。テストでは設定された真空度までポンプで吸引し、ソースを閉じて3分間保持し、低下量が毎分0.3 kPa以下に維持されることを要求します。合格基準はパワーソフトウェアの画面で設定され、それが満たされるまで化成は開始できません。稼働中、化成開始の前後両方の2つのステージにわたって、設定値での真空度の変動は±3 kPaを超えてはなりません。モジュール同士が干渉することは許可されていないため、1つのチャンネルが真空度を下げても、すでに化成中の隣接するチャンネルの真空度を低下させることはできません。
化成が終了すると、大気圧の乾燥ガスで真空が破壊され、引き出された電解液がセルに戻ります。装置に起因する電解液の損失は2 g未満に抑える必要があり、バッファーの底に液体が溜まったままにしてはなりません。ノズルがセルから離れた後、システムは微小な負圧を維持し、ノズルにぶら下がっている雫がキャップに落ちないようにします。真空破壊の入口にはフィルターが備わっており、プレスの下部の保管エリアには取り外し可能な受液トレイがあります。
制御システムはキャビネットの側面に配置されており、化成ゾーンの外側にあります。排気速度、解放速度、および真空度はいずれもステップごとに設定可能です。真空引きおよび充放電プログラムは個別に実行することも、ホストソフトウェアから駆動することもでき、真空データはトレイの記録に書き込まれます。デジタルゲージは、ラインの前面にあるバイパス上で -100 kPa から 100 kPa までを読み取り、何も開けずに確認することができます。
主要なエンジニアリング特性
- 1つの金メッキ針を介した60 A:接触インピーダンスは2 mΩ以下、ラインロスは800 mV以下、接合部の上昇は15 ℃以下であり、これらの値はセル化成中に表示されます。
- 最初のアンペアの前のリーク率ゲート:設定された真空度で3分間保持し、低下が毎分0.3 kPaを超えないこと。そうでない場合、化成は開始されません。
- 自己排水する60 mlのカップ:偏心ボディ、傾斜した底部、逆回転防止位置決め、二重シール、およびフィルター画面を備えており、電解液が底部で結晶化するのではなく外部へ排出されます。
- 電解液のセルへの還流:乾燥ガスによって真空が破られ、引き出された電解液が戻ります。機器に起因する損失は2 g未満に抑えられます。
- ユニットあたり2つの煙センサーと自己閉鎖型の扉:ガス感応および粒子検知、電源切断、プローブをセルから持ち上げるためのシリンダー開放、アラーム発報、およびフロント防火扉の閉鎖。
- 落下しないプラットフォーム:電源喪失、異常な電磁弁、または異常な空気圧が発生した場合、昇降プラットフォームはトレイ上に下降するのではなく、その位置を維持します。
- 感覚ではなくスケールによって設定されるプローブベッド:モジュールは目盛り付きスケールに対して左右にスライドし、リフト高さはリミットストップによって設定され、すべての消耗部品は単独で取り外せます。
- 逆にロードすることができない2 x 8トレイ:ガイドブロック、対角ピン、対角トラベルスイッチ検出、およびプレスベッド内のトラベルセンサーを備え、± 0.5 mmの位置決めを行い、リフト全体で± 0.2 mmを維持します。
角形セルが負圧下で化成される理由
最初の充電によってSEIが形成されますが、それはアノード表面で電解液が分解している間に行われます。その分解によりガスが発生します。ハードケースセルでは、ポートが密閉されるまでガスが行き場を失うため、問題は「ガスが発生するかどうか」ではなく、「どのタイミングで排出され、何を伴うか」です。負圧下での化成はその両方に答えます。セルが開いている間に充填ポートからガスが引き出され、それに伴う蒸気は室内に逃げるのではなく凝縮されます。
また、ポートで真空を引くことで、セル内の圧力が外気圧よりも低い状態に保たれます。これにより、一度に2つのことが行われます。ガスをセパレータ側に蓄積させるのではなく、ポートに向かって移動させ続け、ノズルやカップに引き込まれた電解液をキャップ上に落下させることなく保持します。大気圧で化成されたセルでも機能はしますが、ガス気泡と濡れたキャップを次の工程に持ち込むことになり、どちらも後になってから原因の特定できない外観不良や容量のばらつきとして現れます。
このキャビネットでは、真空と充電が個別に設定されますが、その分離こそがポイントです。ガスの排気は独自のタイミングを持つ配管作業であり、充電は電気的な作業です。それらを結びつける機械は、プロセスエンジニアに対して、都合の悪い方の妥協を強いることになります。ここでは、排気ステップ、破砕ステップ、および真空サイクリングをそれぞれプログラミングするか、ホストソフトウェアに渡すことができ、ノズルでのシールは全体を通して維持されるため、一方が他方の動作を妨げることはありません。チャンネル数ではなくキャビネットのスタイルを比較している場合、角形電池用負圧化成機は同じ化成ステージをカバーしており、これと比較して読む価値があります。
リークテストが存在する理由は、1秒間持続する真空と1サイクル持続する真空が同じ主張ではないからです。設定値での3分間の保持と毎分0.3 kPa以下の低下という条件は、シール面での微小な漏れが現れるのに十分な長さであり、サンプルごとではなくすべてのトレイの前に実行できる短さです。このテストに失敗したシールは化成中に空気を引き込むことになり、最初の充電中にアノードにある空気こそがドライスポットや低性能セルを生み出す条件そのものです。開始をブロックすることは、後になってから分布の裾野について説明するよりも安上がりです。
セルから出ていくのはガスだけではありません。電解液の蒸気はライン内で凝縮し、間違った場所での凝縮電解液は徐々に故障を引き起こします。角で結晶化し、孔を塞ぎ、最終的に逆流するのです。これが、カップがシリンダーではなく傾斜底を持つ偏心形状である理由であり、ラインに逆止弁が備わっている理由であり、セパレータが分離したものを蓄えるのではなく迅速に排出することが求められる理由です。共通のマニホールドではあるセルの電解液が別のセルの不純物になってしまうため、チャンネル間のクロスコンタミネーションは設計上排除されています。
1層あたり60 Aの16チャンネルという仕様は、電気的な決定であると同時にフットプリントの決定でもあります。キャビネットの高さは2 m未満に抑えられ、床にかかる荷重は1 t以下であり、電源キャビネットが分離されているため、新しいドライルームではなく既存のドライルームに設置することができます。ラインにおいて化成エネルギーを放散させるのではなく回収する必要がある場合は、別のキャビネットになります。エネルギーフィードバック式リチウム電池化成機を参照してください。このモデルは、エネルギーバランスではなく、真空経路と接触を中心に構築されています。
操作上の推奨事項、メンテナンス、および安全性
1. バッチの最初のトレイの前に
- 対象セルに対してライニングを確認します。対応可能な寸法範囲は、幅95~218 mm、厚さ27~73 mm、高さ148~175 mmです。範囲内であってもフォーマットが異なるセルはライニングの変更が必要です。
- スケール上のタブ間隔に対してプローブペアを確認し、手動で1つのセルを押して、フルサイズトレイをロードする前に接触抵抗を読み取ります。
- 空またはダミートレイでリークテストを実行し、絶対値ではなく低下量を確認します。3分間で毎分0.3 kPa以下が合格基準です。
- バッファタンクを排水し、収集カップのレベルを確認します。ほぼ満杯のカップはサイクル途中でアラームを発し、すでに充電中のトレイを中断させます。
- ノズルが無理なくキャップにしっかり装着されていることを確認します。ノズルは1 mmの不均一性を許容しますが、それを超えるキャップがある場合は、ノズルを締めるのではなくセルを確認する必要があります。
- トレイを空にした状態で煙センサーと防火扉をテストし、扉が閉まるのを実際に目にするのが本番が初めてにならないようにします。
2. 異なるセルフォーマットへの切り替え
- 最初にライニングを交換し、次にスケール上のプローブ幅を再設定し、最後にリミットストップによってトレイのリフト高さを再設定します。順序を逆にすると、移動しようとしているライニングに対してリフトが設定されることになります。
- ノズルやカップに変更を加えた後は、再装着されたノズルは新しいシール面になるため、リークテストを再度実行してください。
- 生産用フォーマットをリリースする前に、初品で±0.5 mmのトレイ位置と、両端子の±0.1 mmの圧痕を再確認してください。
3. メンテナンスと安全性
- 吸引ノズルは、500サイクルに達していなくても、3か月ごとに交換してください。膨潤したEPDMは目立った故障を示さず、単に真空下でのシールができなくなります。
- プレス保管エリアの下にある受液トレイを定期的なスケジュールで清掃してください。ノズルのわずかな液漏れが腐食の問題につながる場所です。
- 真空破壊インレットのフィルターは、完全に詰まったときではなく、0から-80 kPaまでの排気速度が毎分5 kPaを下回ったときに交換してください。
- プローブの寿命は月数ではなくプレス回数で管理します。30,000回または3年のいずれか早い方とし、非金属部品は少なくともそれと同等以上の耐久性を持つ仕様になっています。
- プローブが接触するまでノズルをポートに保持するシーケンスインターロックを絶対に無効化しないでください。ウェットキャップでのアーク発生を防ぐためのものです。
- キャビネットの側面を空けておいてください。負圧制御システムは、成形ゾーンからの保護と、メンテナンス時にプレスを開ける必要をなくすという両方の目的で、意図的にそこに配置されています。
認証、特許、および納入実績
1. マネジメントシステム認証
このキャビネットを製造する工場は、2026年4月8日に発行され2029年4月7日まで有効な登録番号3050260408100Qの下でISO 9001認証を取得しており、さらに環境および労働安全マネジメントに関するISO 14001(305026082585E)およびISO 45001(305026082584HS)の認証も取得しています。認証範囲には、実験室用、パイロットライン用、および生産ライン用の機械類、ならびに電池材料および技術が含まれており、このキャビネットはその範囲内に該当します。
また、Alibaba.comのサプライヤー検証を通じて、SGS(報告書 19520939_T)およびTUV(報告書 493330274_T)による工場の現地評価も実施されています。これらの報告書は工場とその能力を証明するものであり、個々の機械の適合性評価を示すものではなく、当社もそのように提示することはありません。
CEマークについては、都合よく曖昧にするのではなく明示しています。TOB-FH-5V60A-16CHについては現在CE証明書は取得していません。証明書は製品ファミリーではなく銘板に印刷された型式名に紐づくため、同系列の機械から流用することはできず、存在しない証明書を表示することもありません。CEマーキングが購入要件である場合は、お問い合わせの段階でお知らせください。このモデルはご要望に応じて、出荷先市場向けの適合性評価および認証を取得することが可能であり、見積もりには納品スケジュールに委ねるのではなく、必要な内容が明記されます。
|
|
|
2. 創業者による特許保有
TOB NEW ENERGYの創業者兼CEOであるダニー・ホアン博士(Dany Huang, Ph.D.)は、中国の特許を55件保有しています。その内訳は、特許権付与済み発明特許5件、実用新案特許45件、公開出願5件です。同氏は2002年にラミネート型電池材料を通じて業界に参入し、その後円筒型電池、角型アルミ缶へと進み、2012年に同社を創業しました。
特許は機械側ではなくセル側に存在します。これらはセル構造、配合、ガス処理を網羅しており、このキャビネットに関する特許は1つもありません。特許の件数は、読者がそれが何の件数であるかを知って初めて意味を持つため、このような境界線を明記しています。
3. 研究記録
弊社の引用索引には、TOBの装置または材料に言及している707件の記録があり、そのうち612件にはDOIが付与されています。それらの記録のうち70件は、実験セクションで特定のTOBモデル名を挙げています。その70件のいずれもTOB-FH-5V60A-16CHの名前を挙げていません。このキャビネットはこの索引において新しいものであり、別の機械に属する引用を無理につけるよりも、その旨を正直に記載したいと思います。
論文内でモデル名が挙げられている場合、私たちはその装置が使用されたことの証拠として論文を引用しているのであり、その装置の性能を示す証拠として引用しているわけではありません。それらの論文における発見はその著者に帰属するものであり、引用は機械に対するものであって、性能の主張に対するものではありません。
4. 参照プロジェクト
引き渡された2つのプロジェクトは、このプロセスの段階が構築されている規模を示しています。どちらも角形ではなくパウチ型および円筒型のラインです。これは、フォーメーション(化成)の段階がそれぞれにおいて同じエンジニアリング上の課題を抱えているためです。すなわち、ガスを排出し、電解液を補充し、履歴(記録)をトレイに紐づけて維持しなければなりません。
ある欧州の顧客の20MWhの自動高柔軟性リチウムイオンおよびナトリウムイオンパウチセル量産拠点は、専用のフォーメーション作業場を含む1,500 m²のフロア面積で年間約10万個のセルを稼働させており、ホットプレスフォーメーション機器とフォーメーション側の脱ガスが同一ライン上に組み込まれています。

20MWhのフォーメーション作業場内のフォーメーション機器。ここでは真空と温度の履歴がシフトごとではなくトレイごとに紐づけられています。
A ステンレス缶を用いた32140タブレス円筒形セル生産ラインヨーロッパで納入される製品は、化成と選別を1つの製造工程として扱い、化成、エージング、テスト、グレーディング、選別を接続された記録として保持することで、セルをそのロットまでさかのぼって追跡できるようにしています。
ヨーロッパでの現地試運転。ここでは、ラインの後工程として、化成、エージング、試験、等級分け、選別が追跡可能な1つのプロセスに統合されています。
エンジニアリングFAQ
Q1: 成形後に脱気するのではなく、なぜ負圧下で成形を行うのですか?
なぜならガスは最初の充電時に発生し、その後ではないからです。完成したセルのガス抜きとは、ガスが溜まるのを待ってから、一度シールした経路を通してそれを除去することを意味します。フィラーポートで真空引きを行うと、ガスが発生するのと同時にそれを除去することができ、一緒に排出される蒸気は室内に放出される代わりに凝縮して戻すことができます。
Q2: 1分あたり0.3 kPaの漏れ試験は、実際には何を検知するのですか?
接触の瞬間には保持するものの、持続的な圧力差の下では漏れを生じるシールを検出します。これは、短時間の真空チェックでは見逃してしまう故障モードです。テストでは設定値までポンプで加圧(または減圧)し、供給元を遮断して3分間監視します。1分あたり0.3 kPaを超える低下が見られると起動が阻止されます。その閾値はパワーソフトウェア内で設定されるため、プロセスエンジニアは配管を触ることなく、製品ごとに厳格化することができます。
Q3: 採取カップが600 mlなのに、ネガティブプレッシャーカップ(陰圧カップ)が60 mlなのはなぜですか?
それらは異なる役割を果たします。60mlのカップはノズルの真下に配置され、電解液が最初に凝縮する場所であるため、液体を移動させ続けられる小ささと、排出できるように偏心した本体、傾斜した底面、回り止め位置を備えた形状である必要があります。600mlのカップは気液分離器の後方にある受器で、液面警報を備えており、トレイのシフトによってサイクル途中に満杯にならないようなサイズになっています。
Q4:1台のキャビネットで16チャンネル、60 Aの完全なフォーメーションサイクルを実行できますか?
それは接点仕様が想定している動作です。25 ℃の自然冷却環境において接点温度上昇を15 ℃以下に抑え、サイクル全体を通じて接触インピーダンスを2 mΩ以下、ライン損失を800 mV以下に維持します。電源キャビネットがプレスキャビネットと分かれているのも同じ理由であり、電気側の熱がフォーメーションエンクロージャー内にこもらないようにするためです。サイクル実行中には接触抵抗とタブ電圧が表示されるため、特定のトレイがまだその許容範囲内にあるかどうかを実用的な方法で確認できます。
Q5:セルから抽出された電解液はどこに行きますか?
カップや配管内で凝縮し、バッファタンクや回収カップに溜まり、大気圧の乾燥ガスで真空が破られたときにセルに戻ります。機器に起因する損失は2 g未満に抑えられ、バッファの底部には液が一切残らないことが求められます。逆止弁によって引き抜かれた液の逆流が防止され、チャンネル間のクロスコンタミネーションは管理するのではなく排除されます。共有マニホールドを使用すると、あるセルの電解液が別のセルの不純物になってしまうためです。
Q6:別のセルフォーマットへの変更はどのように行われますか?
ライニングを変更し、次にスケール上でプローブ幅を再設定し、次にリミットストップ上でトレイリフト高さを再設定し、最後にリークテストと初物検査を再実行することによって行われます。対応するウィンドウは幅95〜218 mm、厚さ27〜73 mm、高さ148〜175 mmであり、204 x 71 x 173 mmのブループリントセルを基準とします。ウィンドウには適合するがライニングには適合しないセルは、依然としてライニングの変更が必要です。ウィンドウは段替えの代わりにはなりません。
Q7:このキャビネットが不適切な選択となるのはどのような場合ですか?
セルがパウチ型または円筒型の場合、セルあたりの化成電流が60 Aを超える場合、またはラインで化成のエネルギーを放散させるのではなく回収する必要がある場合です。また、このキャビネットのポイントは1つのステーションでそれらが実行されることであるため、プロセスで化成と真空引きを独立したハンドリングによる別々の操作とする必要がある場合も不適切な選択となります。これらの各ケースにおいて、制約となるのは価格ではなくプロセスであり、間違した機械に基づいて仕様書が作成される前にそれを指摘する方が得策です。
セルサイズ、化成電流、およびお客様のプロセスですでに使用されている真空度をお知らせいただければ、ご注文前にチャネル構成、トレイレイアウト、およびリーク率の設定値を確認いたします。これにより、最初に使用するトレイから再現性のある運用が可能になります。
メールアドレス:tob.amy@tobmachine.com | 携帯電話:+86-18120715609
レビュー担当:サイエンス・ワン(シックス・シグマ・ブラックベルト、バッテリーライン)|最終更新日:2026年11月10日
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。


 購読する