Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 한국의


カテゴリ
熱いプロダクト
Loading...
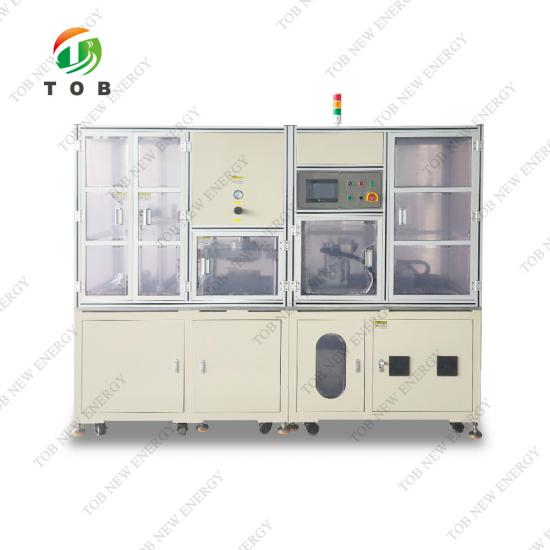
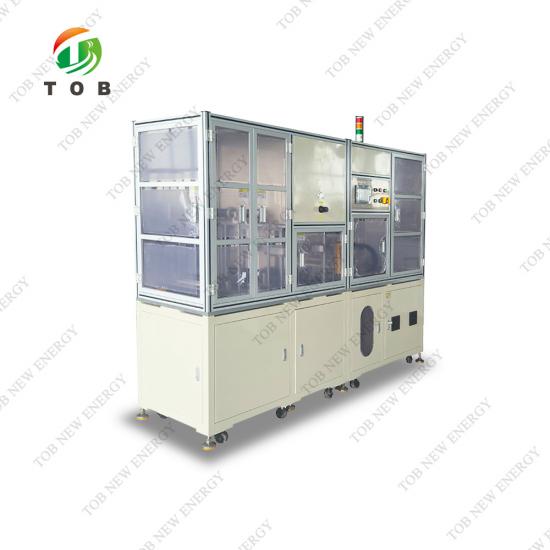
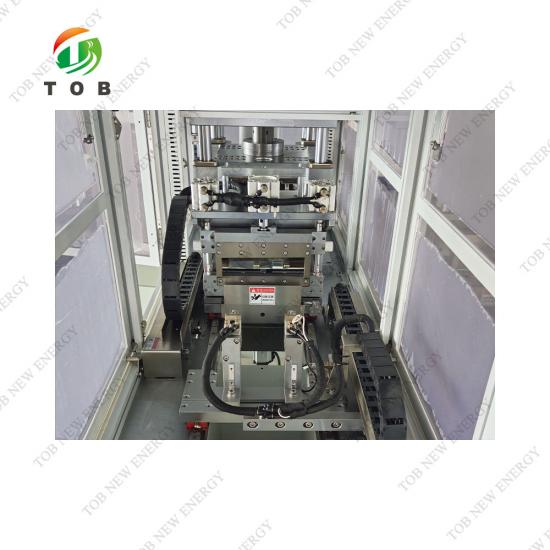
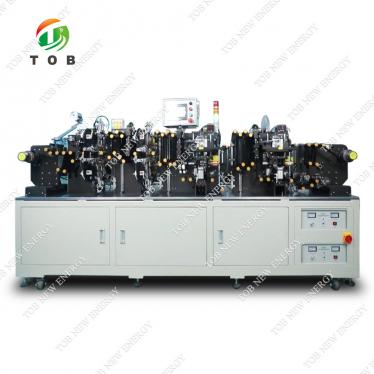
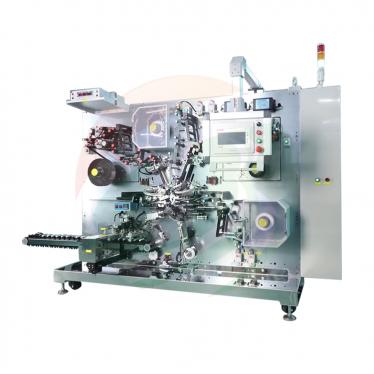
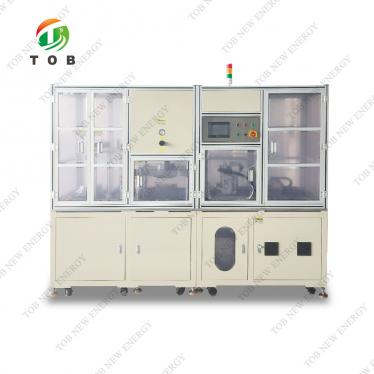
自動連続パウチセルケース成形機
ブランド:
TOB NEW ENERGY商品番号。:
TOB-ZCY-002注文(moq):
1setお支払い:
L/C,T/T製品の起源:
China出荷港:
XIAMEN
アルミラミネートフィルム用自動連続パウチセルケース成形機 - TOB-ZCY-002
製品概要と理想的な用途
TOB-ZCY-002は、ポリマーおよびパウチ型リチウム電池のアルミラミネートフィルム成形用に特別に設計・製造された自動連続ケース成形機です。シングルポケットまたはダブルポケット構成のアルミラミネートフィルムの連続ポケット成形(ケース成形またはパンチング)用に構築されています。
パウチセル製造において、アルミラミネートフィルムはセルケースとなります。電極スタックを封入する前に、平らなフィルムをスタックを保持するポケットに成形する必要があり、ポケットの形状(長さ、幅、深さ、およびエッジマージン)が、電極に使用可能な内部スペースと、後続のシール工程で使用可能なシールエッジの両方を決定します。TOB-ZCY-002はこの成形工程をロール・ツー・ロールの連続方式で実行します。フィルムはロールから巻き出され、サーボ制御された金型で成形され、必要なサイズにカットされて排出されます。オペレーターがスタートボタンを押すと、一連の工程が自動的に実行されます。
本機はサーボ成形システムを中心に構築されています。上型は最大出力10tのガス液圧式高速ブースターシリンダーで閉じられ、下パンチはサーボモーターとスクリューによって駆動され、四隅の成形深さ精度は±0.1mmです。成形深さはタッチスクリーン上で0〜15mmの範囲で調整可能で、設定精度は0.01mmであり、定圧モードでの運転も可能です。フィルムの張力はフローティング定張力ローラーによって保持され、送りはサーボ制御されているため、成形されたポケットはカット後も寸法精度を維持します。金型の平行度は0.1mm以内に保たれ、完成したポケットは、シワ、ピンホール、ピット、傷、亀裂、剥離のない、丸みを帯びた角で製造されます。
本機は簡単な調整でさまざまな製品に対応します。フィルムの巻き出し幅は50〜200mmをカバーし、最大フィルムサイズは200mm x 200mm(お客様から提供される最大電池外形寸法に基づく)で、フォーマットの切り替えは1人で2時間以内に完了します。したがって、TOB-ZCY-002は、特定のパウチフォーマットを実行する生産業務と、複数のパウチフォーマットを切り替える必要があるワークショップの両方に適しています。
用途:
- 連続生産ラインまたはパイロットラインでケース(ポケット)成形工程を行うパウチセルメーカー。
- パウチセルの設計を開発する電池研究開発チーム。ポケットの形状、深さ、エッジマージンを成形および検証する必要がある場合。
- 迅速なフォーマット切り替え(1人で2時間以内)を必要とする小ロットおよびマルチフォーマットのパウチセル生産者。
- シングルポケットまたはダブルポケットフォーマットでアルミラミネートフィルムを使用するポリマーおよびパウチ型リチウム電池の生産者。
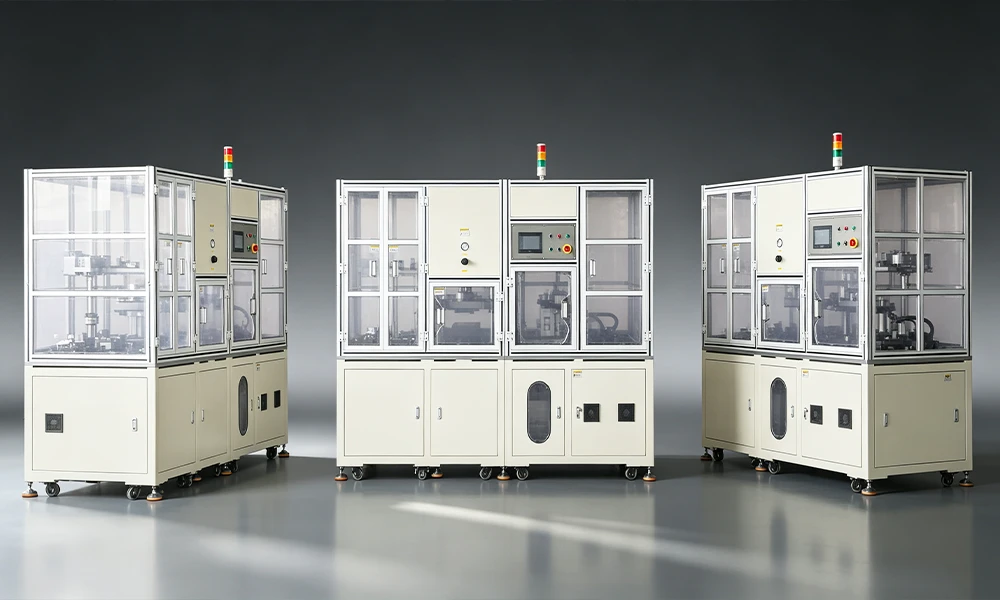
パウチセル製造におけるケース成形の役割
パウチセルの製造工程において、ケース成形はアルミラミネートフィルムウェブが幅方向にスリットされた後、電極スタックが封入される前に行われます。一般的な工程の流れは以下の通りです。
- フィルム準備:アルミラミネートフィルムロールを必要な幅にスリットします。
- ケース成形:平らなフィルムを定義された形状のポケットに成形します(TOB-ZCY-002によって実行される工程)。その後、必要な製品サイズにカットします。
- スタック挿入:電極スタック(スタッキングまたは巻き取りによって組み立てられたもの)を成形されたポケットに配置します。
- トップサイドシール、電解液注入、化成、および二次真空シールによりセルが完成します。
成形工程は、その後のすべての工程の寸法的な基礎を築きます。適切な深さで成形されたポケットは、電極スタックにスペースを与え、スタックを圧縮することなく所定の位置に保持します。サイドマージンとトップエッジは、後のヒートシール工程でシール面となり、成形されたコーナーの半径と壁面の品質は、漏れの原因となるシワを生じさせることなくフィルムをシールできるかどうかを決定します。これが、TOB-ZCY-002においてポケットの深さ精度(四隅で±0.1mm)、成形外形寸法精度(±0.1mm)、および表面品質要件(シワ、ピンホール、ピット、傷、亀裂、剥離がないこと)が厳しく指定されている理由です。
本機のロール・ツー・ロールの連続設計は、生産リズムに合わせたこの工程をサポートします。フィルムは各成形ストローク後にサーボによって前進し、成形されたセクションは後部で必要なサイズにカットされ、完成品はシュートから排出され、スクラップは個別に回収されます。
TOB-ZCY-002の動作方法
TOB-ZCY-002の作業シーケンスは、本機について説明した連続成形フローに従います。
- ロールのセット:幅に合わせてスリットされたアルミラミネートフィルムロールを、巻き出しシャフト(エア膨張式シャフト)にセットします。
- フィルムの通し作業:フィルムをガイドローラー、パンチング金型、送りテーブルに通し、送りクランプシリンダーで固定します。
- 開始:オペレーターがスタートボタンを押すと、機械が自動運転を開始します。
- 成形:上型がサーボ制御された成形システムを使用して、フィルムにポケットをパンチングします。
- 送り:上型が成形ストロークを完了した後、送りサーボがフィルムを前方に送ります。
- カット:成形されたフィルムを後部で必要なサイズにカットします。
- 回収:カットされた製品をターンオーバーボックスに回収します。
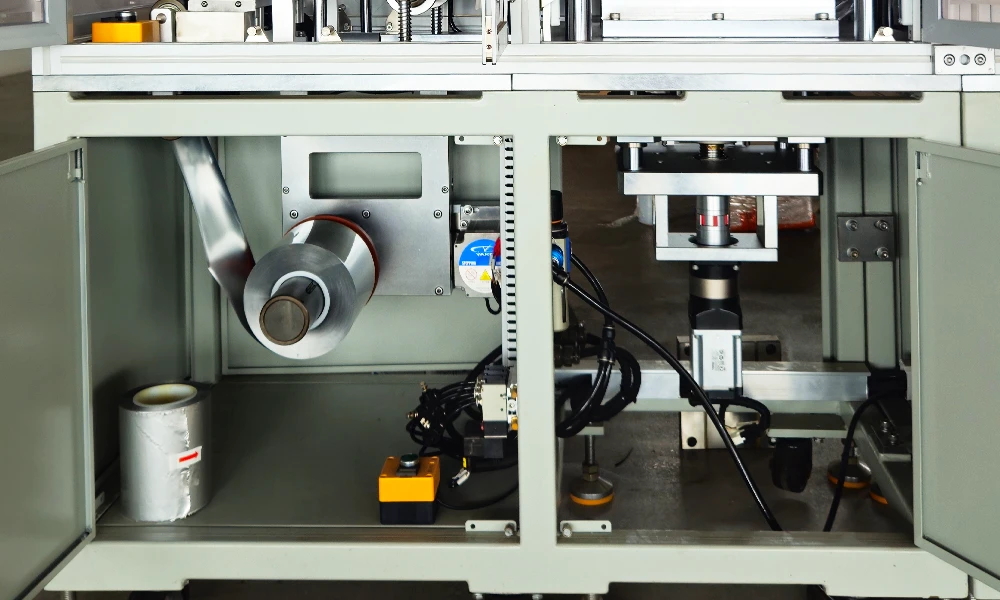
機能モジュール構造
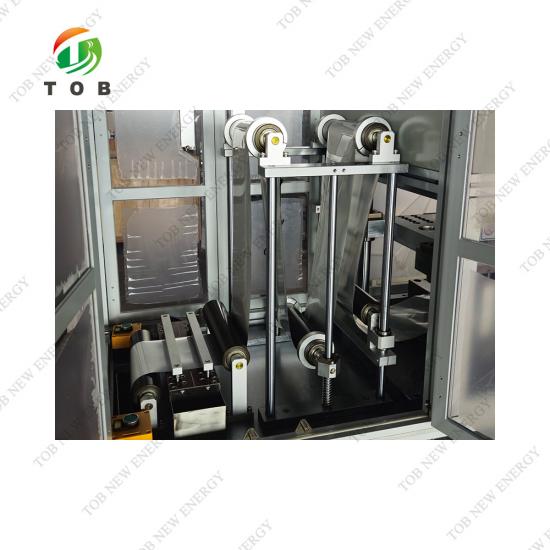
1. 巻き出しセクション:巻き出しには3インチのエア膨張式シャフトを使用します。巻き出しはモーター駆動(アクティブ巻き出し)で、巻き出し速度はテンションローラーの位置に応じて調整されます。巻き出しモーターは調整可能です。
2. ローラーおよびフローティングローラーセクション:張力機構にはフローティング定張力ローラーが使用されています。この機構には、フィルム接続装置と成形前のフィルム送り高さ調整ローラーが含まれています。
3. 成形部:上部には金型締めに気液急速増圧シリンダが使用されており、最大出力は 10 t です。下部には、サーボモータとスクリュー駆動による上ストロークパンチ成形が使用されています。成形深さ精度は ±0.1 mm で、成形深さはタッチパネル上で 0 ~ 15 mm の範囲で調整可能です。成形後、製品のどのコーナー位置や外周部にもフィッシュテールラインや角の潰れは見られません。増圧シリンダが上昇した後、上下金型プレート間の最大隙間は 80 ~ 90 mm となります。機械はサーボ一定力成形を実行し、シングルポケットとダブルポケットの両方の構成が利用可能です。
4. 供給部:切断刃の後ろに配置された引き抜きサーボモータが、材料引き抜き用のスクリューを駆動します。成形長さの切断エッジ精度は ±0.1 mm です。引き抜き機構を切断刃の後ろに配置することで、フィルムの連続的な一定張力を維持し、切断刃と金型位置の間の累積製品数を最小限に抑え、これにより切断精度を確保します。端材の切断にはサーボ位置決め切断が使用されます。
5. 金型:金型の概略図(装置に付属の図面)を参照してください。
6. 回収装置:回収装置は、端材と完成品を別々に収集します。(端材とは、トップシールエッジ寸法を満たした後にセル間に残る材料を指します。通常は ≤ 5 mm であり、端材ボックスに別々に収集されます。)
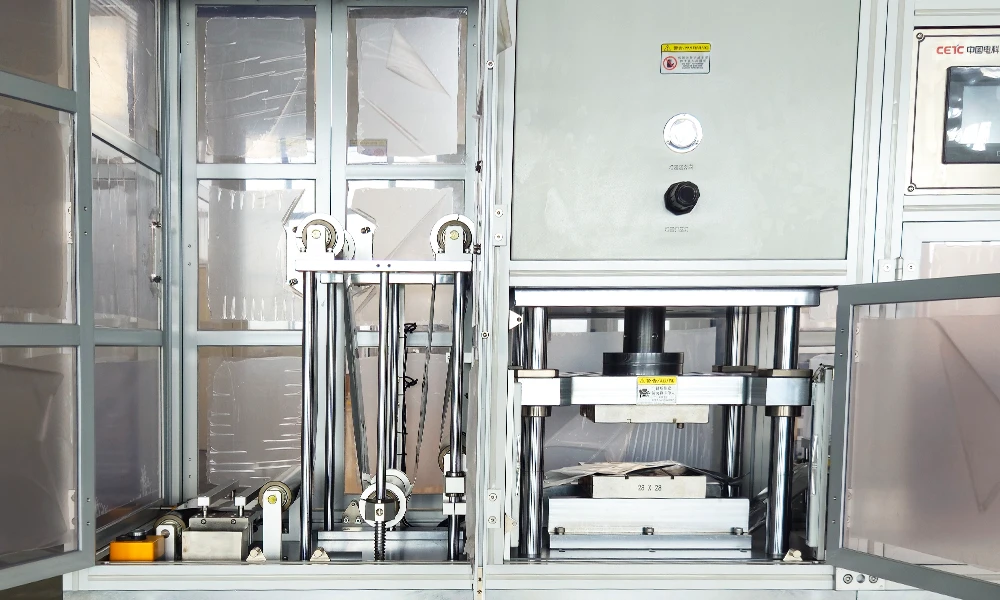
制御システム
7.1 制御モード:PLC 制御。将来の拡張用に I/O ポイントの 10 % が確保されています。
7.2 操作インターフェース:操作とメンテナンスを容易にする、包括的な装置状態情報を備えた使いやすいヒューマンマシン操作。システムは、パスワード保護された 3 段階の権限管理、レシピ、生産データ統計、および過去のアラーム記録をサポートしています。
7.3 動作モード:システムは自動動作、手動動作、およびメンテナンスモードを提供します。手動モードでは、個々の可動部品を個別に操作できます。メンテナンスモードでは、可動部品がロックされ、装置の安全性が向上します。
7.4 PLC 制御システム:
- 本機はマルチユーザー管理設定を提供し、異なるユーザーが異なる装置操作権限を保持します。
- すべての作動ユニットにはガードとドアアクセスシステムが装備されています。ドアが開いているとき、機械は稼働できません。
- 操作パネルは中国語インターフェースです。
- ヒューマンマシンインターフェースは簡単な操作のために設計されており、コントロールには明確なラベルが付けられています。表示内容には、装置制御(OK 数量、NG 数量、総生産量、生産能力、歩留まり、稼働率)、装置状態、故障リストおよび故障位置、デバッグ機能、システム設定が含まれますが、これらに限定されません。一部の表示機能は読み取りまたは書き込みが可能です。
- プログラムにはパスワードや期間ロック機能は追加されていません。
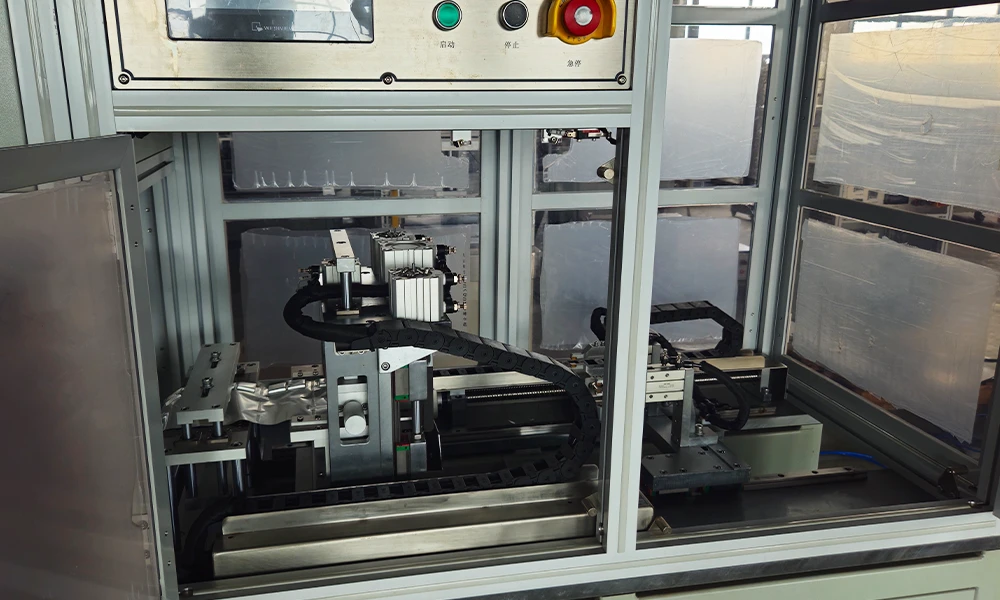
TOB-ZCY-002 の主なエンジニアリング特性
- 連続ロールツーロール成形 - フィルムはロールから繰り出され、成形され、サーボによって前方に送り出され、連続的な自動フローで後部で切断されます。この機械は、最初のロールの取り付けと糸通しのみを必要とし、その後は停止するまで自動的に稼働します。これは、連続的なパウチセル生産に適した設計です。
- 精密な深さ制御を備えたサーボ制御成形 - 成形深さは 0 ~ 15 mm で、サーボにより無段階調整可能であり、タッチパネルにより 0.01 mm の設定精度が可能です。ポケット深さ精度は 4 つの角で ±0.1 mm であり、成形外形寸法精度は ±0.1 mm です。10 t 気液増圧シリンダが金型を締め、下部サーボパンチが一定力成形を実行します。
- 高平行度の安定した金型セット - 金型セットの平行度は ≤ 0.1 mm であり、成形品全体で均一なポケット深さと壁品質をサポートします。金型寿命は 1,000,000 サイクルと定格されています。
- フローティング定張力フィルム制御 - フィルム張力はフローティングローラーによって制御され、繰り出し速度は張力ローラーの位置に追従します。これにより、成形、供給、切断を通じて安定した張力が維持され、薄いフィルムが伸びたり位置ずれしたりするのを防ぎます。機構には、フィルム接続装置と供給高さ調整ローラーが含まれています。
- 正確な切断を備えたサーボ供給 - 供給はサーボ制御され(タッチパネルで設定)、供給精度は ±0.2 mm、トップエッジ切断精度は ±0.1 mm です。引き抜き機構は切断刃の後ろに配置され、張力を一定に保ち、刃と金型の間の累積材料を最小限に抑えて切断精度を保護します。端材の切断にはサーボ位置決め切断が使用されます。
- クリーンで欠陥のないポケット外観 - 成形されたポケットは、角が丸く、シワやピンホールがなく、ピット、傷、亀裂、剥離のない滑らかな表面であることが規定されています。成形システムは、角や外周部にフィッシュテールラインや角の潰れが発生しないように構成されています。
- 柔軟な生産:シングルまたはダブルポケット、迅速な型替え - この機械はシングルポケットまたはダブルポケットの製品を成形し、50 ~ 200 mm のフィルム幅に対応し、1 人で 2 時間以内にフォーマットの切り替えを完了します。これにより、固定フォーマット生産とマルチフォーマットワークショップの両方をサポートします。
- 分別された端材および製品の回収 - 回収装置は端材を完成品から分別します。完成品はシュートを通じて排出され、材料ボックスから手動で取り出されます。一方、端材(通常はセル間に残る ≤ 5 mm の材料)は端材ボックスに別々に収集され、作業エリアを整然と保ちます。
- 生産モニタリングおよびデータ機能 - PLC制御システムにより、OK/NG数、総生産数、能力、歩留まり、稼働率の表示に加え、装置ステータス、故障リストと故障箇所、レシピ、生産統計、過去のアラーム履歴を確認でき、生産管理とトレーサビリティをサポートします。
- 安全性を重視した設計- すべての動作ユニットにはガードとドアアクセスシステムが装備されており、ドアが開いているときは機械が動作しないようになっています。また、メンテナンスモードでは、整備中に可動部がロックされます。
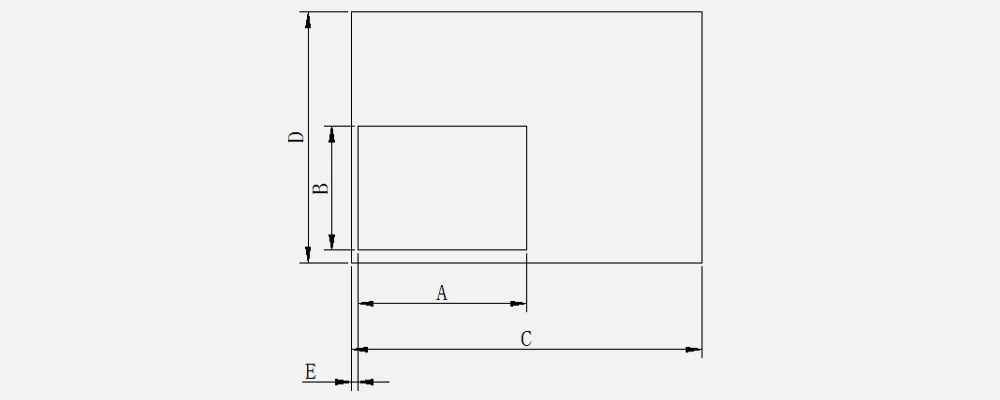
成形フィルム製品仕様
| No. | 項目 | サイズ (mm) | 精度 | 備考 |
| A | ポケット長さ | 20-200 | ±0.1 mm | |
| B | ポケット幅 | 20-150 | ±0.5 mm | |
| C | 製品全長 | 400 | ±0.1 mm | |
| D | サイドマージン幅 | 40-100 | ±0.5 mm | |
| E | 上端 | 2-20 | ±0.2 mm | |
| T | ポケット成形深さ | 0-15 | ±0.1 mm |
主な技術パラメータ
| 項目 | 仕様 |
| 装置モデル | TOB-ZCY-002 |
| 排出モード | 1個取り(1サイクルにつき1つの成形部品) |
| 供給方式 | ロール給紙、モーター巻き出し、テンションローラーによる張力制御 |
| フィルムロール寸法 | 幅(最大)200 mm、内径3インチ、外径 |
| フィルム張力 | アルミラミネートフィルムの張力制御(ダンサーローラーを使用した張力制御) |
| 排出方式 | シュート排出(スクラップは分別回収)、材料ボックスからの手動取り出し |
| 最大フィルムサイズ | 長さ 200 mm、幅 200 mm(お客様からご提供いただいた最大バッテリー外形寸法に基づく) |
| ポケット外観 | 角R処理、滑らか、シワなし、ピンホールなし。窪み、キズ、亀裂、剥離のない平滑な表面 |
| 送り方式 | サーボ送り(タッチパネルにて設定) |
| 設備能力 | ≥ 150 セル/日(8時間基準、投入・排出時間を除く) |
| 設備歩留まり | ≥ 99 %(設備に起因する不良のみ) |
| 設備故障率 | ≤ 2 %(設備に起因する故障。定期メンテナンスおよび生産前準備を除く) |
| 型替え | 1名で2時間以内に完了 |
| ポケット成形深さ | 0-15 mm、サーボ無段階調整可能 |
| ポケット深さ精度 | ± 0.1 mm(四隅)、タッチパネル設定精度 0.01 mm |
| 成形外形寸法精度 | ± 0.1 mm |
| 成形加圧力 | 最大 10 t、無段階調整可能 |
| 成形方式 | サーボ成形 |
| ポケット深さ調整 | 金型成形深さのサーボ調整 |
| 金型寿命 | 1,000,000 サイクル |
| ポンチ加圧力範囲 | 最大 3 t、無段階調整可能 |
| ダイセット平行度 | ≤ 0.1 mm |
| 上端幅 | ≥ 2 mm |
| 上端精度 | ≤ ± 0.2 mm |
| 送り精度 | ± 0.2 mm |
| 上端切断精度 | ± 0.1 mm |
| フィルム繰り出し幅 | 50-200 mm |
| 製品全長精度 | ≤ ± 0.1 mm |
| フィルム切断刃の有効切断範囲 | ≤ 300 mm |
| フィルム切断刃の耐用年数 | ≥ 1,000,000回(再研磨可能) |
| 成形方法 | 1個取り |
機器構成リスト(モジュールBOM)
本機は、繰り出し機構、ローラーおよびフローティングローラー機構、成形機構(金型を含む)、送り構造、および受け取り装置で構成されています。
主要コンポーネントブランド
| 項目 | ブランド | 仕様 | 数量 | 備考 |
| PLC | Panasonic | 60点 | 1 | 将来の拡張用にI/Oポイントの10%を確保 |
| タッチスクリーン | Weinview | 7インチ | 1 | |
| サーボ | Panasonic + Inovance | 0.4/1.5 kW | 3 | 400 W 2セット、1.0 kW 1セット |
| シリンダ | AirTac | ボア径 63 mm およびその他のサイズ | 計 14 点 | |
| 電磁弁 | AirTac | 4V210 およびその他 | 10 | |
| ボタン | 国産 | 径 22 mm | 6 | |
| セーフティライトカーテン | Panasonic | 8 光軸 | 1 |
備考:納期上の理由により、サプライヤーは市場の供給状況に応じて、お客様へ事前通知することなく同等グレードの他ブランドの部品を選定する権利を有します。
装置の寸法および設置
| 項目 | 仕様 |
| 外形寸法(L x W x H) | 約 2250 x 650 x 1900 mm (実際の設計に準拠) |
| 重量 | 約 1.5 t |
| 設置要件 | 220 V / 50 Hz、単相; 圧縮空気源:0.5~0.6 MPa(0.5 MPa で安定);空気消費量:0.04 m³/min;電力:2.5 kW |
| 装置色 | インターナショナルウォームグレー 1C (焼き付け塗装仕上げ;お客様から提示された色見本に合わせることも可能) |
設置環境要件および付帯設備
| 項目 | 要件 |
| 周囲温度 | 15 °C - 35 °C |
| 相対湿度 | ≤ 70 %、結露なきこと、 可燃性ガスまたは腐食性ガスなきこと |
| 清浄度 | クラス 100,000 |
| 主電源 | AC 220 V ± 10 %、50 Hz |
| 圧縮空気 | 圧力 ≥ 0.6 MPa、流量 1 m³/min、ポート外径 10 mm クイックコネクタ |
| 圧縮空気の品質 | A. 最大粒子径 ≤ 1 µm、最大粒子濃度 |
実用的な操作上の推奨事項
- フィルムロールの準備: フィルムロールは、セットする前に幅に合わせてスリット加工しておく必要があります。本機は、幅50~200 mm、内径3インチ、外径400 mm未満のロールに対応しています。テンションが不均一に巻かれたロールはフローティングローラーのテンション制御を乱すため、セット前にロールを確認してください。
- 糸通し: フィルムをガイドローラー、パンチングダイ、供給テーブルに通し、供給クランプシリンダーに固定します。正しい糸通しは、運転中の正確な供給と切断の基本となります。
- 深さ設定: タッチスクリーンで成形深さを0~15 mmの範囲で設定します。設定精度は0.01 mmで、成形深さは金型を動かしながらサーボで調整できるため、新しいフィルム仕様に合わせてハードウェアを変更することなく深さの最適化が可能です。
- テンション確認: 各運転の最初の製品製造時に、フローティングローラーの位置を監視してください。アンワインド速度はテンションローラーの位置に合わせて調整される必要があります。フィルムにシワや位置ズレが金型で見られる場合は、継続する前にテンションの状態を確認してください。
- シングルポケットまたはダブルポケット: セル設計で必要なポケット構成を確認し、生産前に金型セットアップを検証してください。本機は両方の構成に対応しています。
- スクラップ処理:スクラップボックスを定期的に確認してください。スクラップは通常、カットあたり5 mm以下ですが、排出シュートを詰まらせないよう、決められた間隔でボックスを空にする必要があります。
- フォーマット切り替え: 指定通り、1名で2時間かかることを想定して切り替えを計画してください。レシピ機能を使用してフォーマットごとにパラメータを保存することで、繰り返し運転時のセットアップ時間を短縮できます。
- エア供給: 本機は運転中に約0.04 m³/minの圧縮空気を消費します。供給が0.5 MPa(0.5~0.6 MPaの範囲内)で安定していること、および空気品質が指定された粒子、露点、油分の制限を満たしていることを確認してください。
エンジニアリングFAQ
Q1: TOB-ZCY-002で成形可能なポケット寸法は?
成形フィルム製品の仕様は、ポケット長20~200 mm、ポケット幅20~150 mm、製品全長400 mm、サイドマージン幅40~100 mm、トップエッジ2~20 mm、ポケット成形深さ0~15 mmをカバーしています。対応する精度は、±0.1 mm(ポケット長、製品全長、ポケット深さ)、±0.5 mm(ポケット幅、サイドマージン幅)、±0.2 mm(トップエッジ)です。最大フィルムサイズは、お客様から提供された最大バッテリー外形寸法に基づき、200 mm x 200 mmです。
Q2: 本機はシングルポケットとダブルポケットの両方を成形できますか?
はい。シングルポケットとダブルポケットの両方の構成が利用可能で、供給および切断セクションは、分離されたスクラップ回収を伴う連続的なロール・ツー・ロールフローで成形部品を処理します。
Q3: 成形深さはどのように調整され、その精度はどのくらいですか?
成形深さは0~15 mmで、サーボにより連続的に調整可能であり、タッチスクリーン上で0.01 mmの設定精度で設定されます。ポケット深さの精度は四隅で±0.1 mmです。下パンチは定力成形のためにサーボモーターとスクリューで駆動され、上金型は最大出力10 tのガス液圧式急速ブースターシリンダーによって閉じられます。
Q4: 本機の生産性能はどの程度ですか?
装置の能力は ≥ 150セル/日(8時間稼働、積み下ろし時間を除く)です。装置の歩留まりは、装置のみに起因する欠陥に基づき ≥ 99 %であり、装置の故障率は、装置に起因する故障を対象とし、定期メンテナンスや生産前準備を除いて ≤ 2 %です。フォーマットの切り替えは1名で2時間以内に完了します。
Q5: スクラップと完成品はどのように処理されますか?
受取装置がスクラップと完成品を別々に回収します。完成品はシュートを通って排出され、材料ボックスから手動で取り出されます。カット後にセル間に残る材料であるスクラップ(通常 ≤ 5 mm)は、スクラップボックスに個別に回収されます。スクラップの切断にはサーボ位置決め切断を使用します。
Q6: 本機に必要なユーティリティと環境は?
設置には220 V / 50 Hzの単相電源(電力2.5 kW)と、0.5 MPaで安定した0.5~0.6 MPaの圧縮空気源が必要で、空気消費量は約0.04 m³/minです。環境は15 °C~35 °C、結露のない相対湿度 ≤ 70 %、可燃性または腐食性ガスのない、クラス100,000の清浄度である必要があります。圧縮空気は指定された粒子、露点、油分の制限を満たす必要があり、施設の圧縮空気供給は10 mmクイックコネクタで ≥ 0.6 MPaおよび1 m³/minと指定されています。
Q7: 本機にはどのような安全機能がありますか?
すべての動作ユニットにはガードとドアアクセスシステムが装備されており、ドアが開いているときは機械を運転できません。制御システムは自動、手動、メンテナンスモードを提供し、メンテナンスモードではサービス中に可動部をロックします。Panasonic製の安全ライトカーテンが標準コンポーネントとして取り付けられており、システムはユーザーごとに異なる操作権限を持つマルチユーザー管理を提供します。
Q8: 本機はどのように制御および監視されますか?
本機はPanasonic製PLC(60点、I/O点の10 %を将来の拡張用に予約)と7インチのWeinviewタッチスクリーンを使用しています。HMIはパスワード保護された3レベルの権限管理、レシピ、生産データ統計、過去のアラーム記録をサポートし、装置制御データ(OK数量、NG数量、総生産量、能力、歩留まり、稼働率)、装置ステータス、故障リストと場所、デバッグ機能、システム設定を表示します。
パウチセル生産ラインに連続的な精密ケース成形を追加する準備はできていますか?フィルムロールの仕様(幅、内径、外径)とポケット図面を添えて、TOB-ZCY-002の見積もりを依頼してください。当社のパウチセル装置エンジニアが、お客様のセル設計に合わせた金型構成、供給パラメータ、フォーマット切り替え計画についてアドバイスいたします。
tob.amy@tobmachine.com | +86 181 2071 5609
こちらも必要かもしれません
▶ アルミラミネートフィルム用自動パウチセルケース成形機 - アルミラミネートフィルム用の自動ケース成形機です。パウチセルケース製造のための代替的なTOB成形ソリューションです。お客様のポケット形状や生産リズムに合わせた構成については、TOB-ZCY-002と比較検討してください。
▶ リチウムパウチセル成形機 - リチウムパウチセル用の成形機です。パウチセルのポケット製造のための関連TOB成形プラットフォームであり、異なる製品仕様に対応するTOB-ZCY-002を補完します。
▶ パウチセル用自動トップ・サイドシーリング機 - パウチセル用の自動トップ・サイドシーリング機です。TOB-ZCY-002の後工程を補完します。ケース成形機で成形されたポケットは、セル組み立て工程の一環としてトップ・サイドシーリング工程へと進みます。
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください、できるだけ早く返信します。


 購読する